商机详情 -
嘉定区哪里有焊接类零件空压机油箱
对于大型液压机的45钢立柱修复(单重80吨),其磨损表面的堆焊需同时满足硬度与韧性的矛盾要求——我们开发的多合金系统分区焊接工艺:在承受压力的区域采用高碳高铬合金体系(硬度HRC58-62),在应力集中区采用高韧性镍基合金(冲击功≥80J),在过渡区采用梯度成分的金属粉芯焊丝;焊接过程中采用电磁搅拌与超声震荡复合作用,使熔池中的合金元素分布更加均匀,同时破碎粗大的柱状晶组织;焊后通过分区差温热处理,压力区采用深冷处理(-80℃×6h)提升耐磨性,应力集中区采用中温回火(450℃×4h)保证韧性,这种差异化处理使得修复后的立柱使用寿命达到新件的1.8倍。 专业焊接零件加工厂家,精通电弧焊、氩弧焊等工艺,焊缝牢固平整,适配机械、汽车等行业需求。嘉定区哪里有焊接类零件空压机油箱
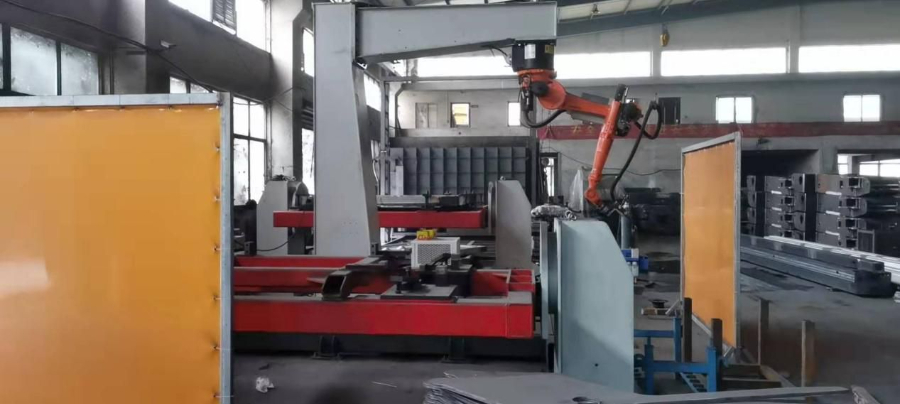
挖掘机履带架作为工程机械的**承力部件,其结构强度、尺寸精度和装配可靠性直接影响整机性能与使用寿命。焊接零件加工在这一领域发挥着至关重要的作用:首先,高精度加工保障装配匹配性。履带架通常由多块厚钢板焊接成型,焊接后的铣削加工可消除热变形影响,确保轴承座、驱动轮安装面等关键部位的平面度(≤)和孔系位置度(±),避免因累计误差导致履带跑偏或异常磨损。其次,强化结构承载能力。通过龙门加工中心对焊缝区域进行坡口精铣和应力释放槽加工,可***提升焊缝疲劳强度。同时,对受力集中部位(如支重轮安装孔)进行硬化处理后的精密镗削,能有效延长部件在冲击载荷下的服役周期。此外,工艺优化降低成本损耗。针对履带架的大余量焊接毛坯,采用“粗加工-时效处理-精加工”的分阶段工艺,既能控制变形风险,又能减少刀具损耗。结合三维扫描检测技术,还可实现变形部位的针对性补偿加工,降低废品率。随着工程机械向轻量化、长寿命方向发展,焊接与精密加工的一体化解决方案,正成为提升履带架性能与市场竞争力的关键技术支撑。 闵行区大型焊接类零件报价新能源设备焊接零件精度高、形变小,完全适配锂电、光伏设备精密装配标准。
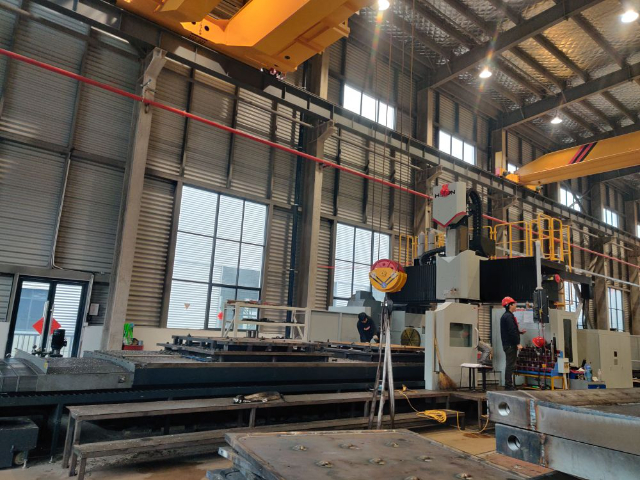
焊接类零件在机械制造、工程机械、轨道交通及能源装备等领域应用***,其加工过程需兼顾结构强度、尺寸精度及工艺稳定性。相较于整体铸造或锻造件,焊接结构具有设计灵活、材料利用率高、生产周期短等优势,尤其适用于大型或异形构件的制造。然而,焊接变形、残余应力及热影响区(HAZ)性能变化等问题也给后续加工带来挑战。在焊接类零件的机械加工中,龙门加工中心凭借其高刚性和大工作台优势,成为关键设备。加工时需重点关注:①变形控制,通过优化焊接顺序、预置反变形量或采用振动时效工艺降低残余应力;②工艺适配性,选用耐磨刀具(如硬质合金或CBN)应对焊缝区硬度不均问题;③装夹策略,采用柔性夹具或在线测量补偿技术,避免因刚性不足导致的二次变形。此外,激光跟踪仪或三维扫描技术的应用可实现焊接与加工的一体化数据闭环,进一步提升复杂焊缝结构的加工精度(可达IT8级)。未来,随着智能焊接机器人、增材制造(WAAM)与五轴加工技术的协同发展,焊接类零件正朝着“焊-铣复合加工”方向演进,在保证结构强度的同时实现更高效率与精度。
异种金属的焊接在大件制造中日益常见,例如将不锈钢覆层与低合金钢基板焊接以兼具耐腐蚀与高度度,或将铜合金导电部件与钢结构连接,这类焊接的挑战源于两种材料在热物理性能(导热率、热膨胀系数)、化学成分、冶金相容性上的巨大差异,极易在熔合区形成脆性的金属间化合物或产生巨大的热应力导致裂纹,为此,我们必须进行大量的工艺试验与评定,精心选择过渡层材料或特殊的焊材,例如采用镍基合金焊丝作为钢与铜之间的缓冲层,因其与两者都能形成良好的冶金结合且塑性较好,在工艺上,需精确计算并控制热输入,采用偏向高导热材料一侧的施焊角度,或使用窄间隙坡口减少稀释率,有时还需预置或堆焊特定的熔敷金属作为过渡,焊后可能还需要针对性地进行热处理以改善界面组织,这类工艺的成功应用,直接决定了如化工反应器带衬里封头、海工装备的防腐节点或大型电力设备关键连接件的服役寿命与可靠性,是我们技术储备中极具附加值的一环。 公司通过粗精工艺结合,提升焊接零件原材料利用率,帮助客户有效控制生产成本。
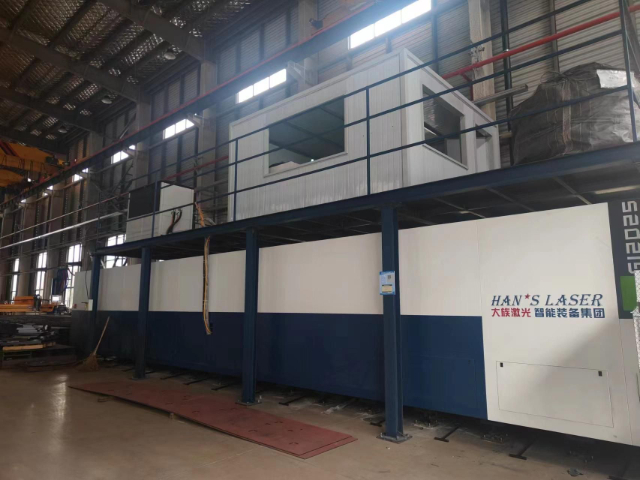
针对大厚度(通常指超过30毫米)高强度钢板的焊接,多层多道焊工艺的精细化管理是确保焊缝全截面性能均匀、避免层间缺陷的重中之重,这绝非简单地将焊道一层层堆叠上去,而是需要根据坡口的宽度与深度,由工艺工程师预先编制详尽的焊接工艺卡,明确规定每一层、每一道焊枪的行走路径、摆动幅度、焊接电流电压、送丝速度及层间温度,打底焊道通常采用低热输入的脉冲气体保护焊或窄间隙埋弧焊,以保证根部熔透且背面成型良好,后续的填充层则需仔细清理前一层的焊渣与飞溅,并使用角磨机修磨凸起处与潜在的气孔,确保熔合线清洁,在接近盖面时,要特别注意焊缝与母材过渡区的平滑,避免出现咬边或余高过大的应力集中点,整个过程需要焊工具备极高的专注度与稳定性,并借助焊接参数实时监控系统记录每一段焊缝的热输入数据,确保其严格符合评定合格的焊接工艺规程(WPS)要求,对于核电主管道、水电站涡轮机壳这类承受极端循环载荷的构件,焊缝的冲击韧性、疲劳强度与母材等强甚至更强是硬性指标,而这正是通过严格执行如此精细化的多层多道焊接工艺来实现的,任何一层的参数失控或清洁不到位,都可能在厚板内部埋下隐患。 3m龙门加工设备可完成小型焊接零件的后续精修、铣削、打孔,细化零件加工细节。宣城焊接类零件变压器油箱
公司专业研发团队深耕焊接工装设计与工艺改良,具备极强的新型焊接零件定制开发能力。嘉定区哪里有焊接类零件空压机油箱
焊接工装夹具的设计与制造,在大件精密焊接中扮演着“骨骼”与“模具”的角色,其设计水平直接影响到组对精度、焊接可达性、变形控制效果与生产效率,我们的夹具工程师需要与焊接工艺、结构设计部门紧密协作,从产品三维模型出发,设计出模块化、液压或气动驱动、带有多自由度调节功能的用工装系统,这些工装不仅要提供足够的刚性以抵抗焊接变形,还要在关键位置预留焊枪和检测设备的操作空间,并考虑工件因焊接热膨胀而产生的微量位移,避免产生额外的拘束应力,对于需要多面施焊的箱型梁或壳体,会设计可整体翻转或分度旋转的变位机,使主要焊缝尽可能处于极有利的平焊位置,提高焊接质量与速度,所有定位面、基准块都经过精密加工,确保重复定位精度,一套较好的焊接工装,是焊接工艺从图纸走向现实、从单件精品走向批量稳定的关键物质保障,其本身也是我们非标设计制造能力的集中体现。 嘉定区哪里有焊接类零件空压机油箱