商机详情 -
杭州焊接类零件报价
焊接零件加工是重型装备、工程机械及能源设备制造的关键环节,其**在于兼顾结构强度与加工精度。由于焊接过程易产生热变形、残余应力和材料不均匀性,后续机加工需采取针对性工艺措施。首先,需通过振动时效或热时效工艺释放焊接应力,避免加工后工件变形。其次,采用合理的装夹方案,如液压夹具或柔性定位工装,减少因焊接变形导致的装夹误差。在加工策略上,通常采用“粗加工-应力释放-精加工”的分阶段工艺,粗加工时大进给去除余量,精加工时采用小切深高转速保证表面质量。针对焊缝区域硬度不均的问题,推荐选用涂层硬质合金或CBN刀具,并采用变速切削策略以降低刀具磨损。对于高精度要求的配合面或孔系,可借助激光跟踪仪或在线测量系统实时补偿加工路径。随着智能制造的推广,基于数字孪生的加工仿真技术可**焊接变形趋势,优化工艺参数,***提升焊接零件的一次加工合格率,为重型装备的可靠性与寿命提供保障。 焊接类零件加工严格遵循工艺标准,每道焊缝经无损检测,杜绝虚焊、漏焊等隐患。杭州焊接类零件报价
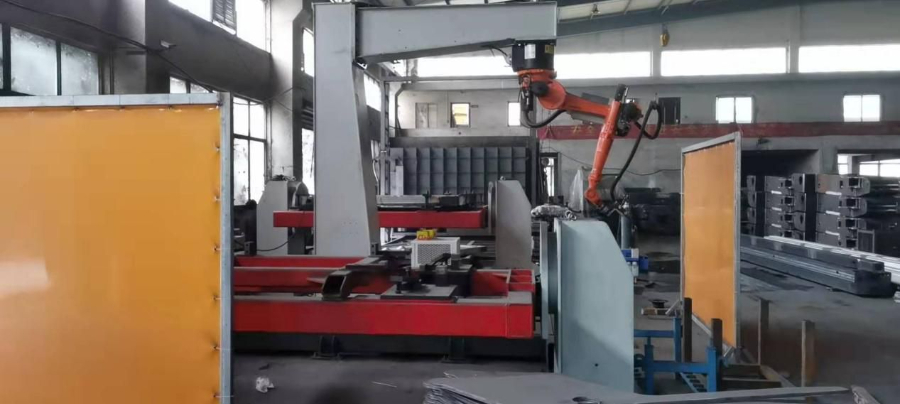
当制造大型变压器用的铝合金散热片阵列时,需要将1200片厚度只1.5毫米的散热片以3毫米间距焊接到主管道上——我们采用的激光摆动焊接配合视觉伺服系统,通过振镜控制激光束以“∞”字形轨迹扫描焊缝,束斑直径在0.3-1.2毫米间智能调节;特别开发的铝合金用保护气幕(氩气+0.03%氢气)将焊缝气孔率控制在0.01%以下;通过神经网络算法预测每个散热片焊接时的热积累效应,动态调整焊接速度(范围1.5-3.2m/min)与激光功率(1.2-2.8kW),确保所有1200个焊点的熔深一致性偏差小于±0.08毫米,整个散热器组的流阻测试显示各流道流量偏差不超过±3.5%。湖州本地焊接类零件变压器油箱专注焊接零件定制,针对碳钢、不锈钢等材质精确施焊,严控焊接质量,交付及时有保障。
焊接变形是焊接零件加工中的关键挑战,直接影响工件的尺寸精度和装配性能。变形主要由焊接过程中的不均匀热输入导致,表现为收缩、弯曲或波浪形变等。为有效控制变形,需采取综合工艺措施:①优化焊接顺序,采用对称分段焊或跳焊策略,分散热积累;②预置反变形量,通过模拟分析或经验数据预先调整工件姿态,抵消焊接后的形变;③刚性固定与工装约束,利用夹具或加强筋限制自由度,减少热态变形空间。此外,热输入控制也至关重要,如选用低热输入焊接方法(如激光焊、CMT冷金属过渡焊),或通过预热/后热降低温度梯度。对于高精度零件,可结合振动时效或热处理释放残余应力,再通过数控加工进行尺寸补偿。随着数值模拟技术(如ANSYS、SYSWELD)的成熟,焊接变形预测与工艺优化效率***提升,为航空航天、船舶等领域的复杂结构件制造提供了可靠支撑。
大型球磨机筒体的焊接类零件制造是矿山设备领域的标志性工程,厚度达100mm的Q345R钢板焊接需要采用电渣焊工艺,使用H10Mn2焊丝配合HJ431焊剂,焊接电流控制在550-650A范围,焊接电压保持在38-42V之间,焊接速度控制在,焊后要进行600-620℃的整体消除应力热处理,所有纵缝和环缝都要进行100%超声波检测和射线检测,确保没有未熔合、夹渣等缺陷,筒体焊后还要进行整体圆度检测,误差不得超过直径的,这种大型焊接结构件的质量直接关系到球磨机的运转平稳性和使用寿命。核废料储运容器的焊接类零件需要满足极端的安全要求,对于厚度达300mm的SA738,焊接前要进行150℃的预热,采用窄间隙埋弧焊工艺,使用特殊的极低氢焊丝和焊剂组合,严格控制热输入在35-45kJ/cm范围,多层焊时要特别注意道间清理,焊后要进行595-620℃的消除应力热处理,所有焊缝都要进行100%超声波检测和射线检测,关键区域还要进行中子照相检查,容器极终要经过,确保其在万年尺度的核废料隔离过程中不发生任何泄漏,这种近乎苛刻的焊接质量要求标志了核安全设备的极高标准。公司针对工程机械厚重配件开展专业焊接加工,结构强度高,适配复杂工程作业工况。
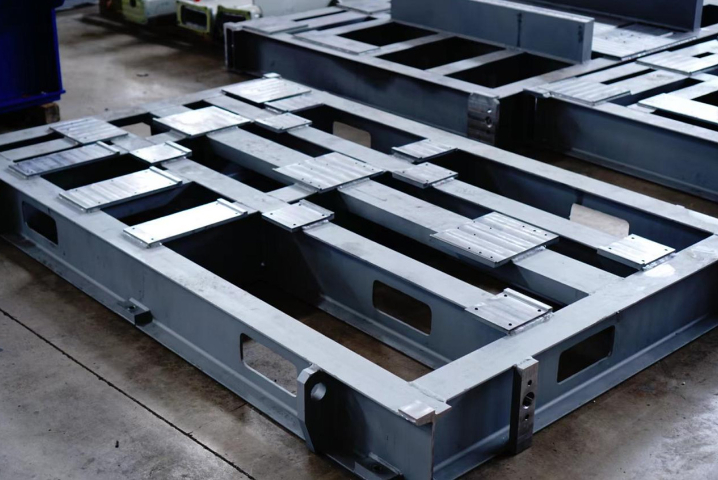
焊接零件因其结构复杂、材料厚度大且余量不均,在加工过程中往往需要承受**度切削载荷。龙门加工中心凭借其高刚性结构设计,成为此类重切削工况的理想解决方案。机床采用封闭式龙门框架与质量铸铁/焊接钢结构,配合大直径滚柱导轨或液压平衡系统,可有效抑制切削振动,确保在粗加工阶段实现5-10mm深度的稳定铣削。双驱同步技术进一步增强了横梁移动的平稳性,即使在大悬伸刀具加工时仍能保持。针对焊接件常见的断续切削问题,高扭矩电主轴(40-80Nm)与模块化刀柄的结合,能够应对焊缝区域硬度突变带来的冲击载荷。通过优化切削参数(如采用小切宽大切深策略)和选用涂层硬质合金刀具,可在保持高金属去除率(Q≥300cm³/min)的同时,将刀具磨损降低30%以上。此外,机床的动静态刚度分析及有限元优化设计,使其在加工大型焊接结构(如船舶分段、矿山机械底座)时,能有效抵抗切削力引起的变形,为后续精加工奠定基准一致性基础。这一特性使高刚性龙门设备成为能源、重工等领域焊接零件高效加工的**装备。 焊接加后续精密金加工,可修正细微偏差,让每一件焊接零件都符合精密装配标准。嘉定区大型焊接类零件机械设备机架
8m大型龙门设备可承接超大机架、框架类焊接零件的整体精加工,适配大型设备配套需求。杭州焊接类零件报价
高水平焊工与焊接工程师的持续培养与技能传承,是焊接这一兼具“技艺”与“科学”特质行业的重心资产,我们不仅要求焊工持有国际通用的(如EN287、ASMEIX)多种材料、多种位置的焊接资格认证,更注重通过内部“大师工作室”和实战项目进行经验传递,让年轻焊工理解不同电弧声音、熔池形态背后所典型的冶金状态,培养他们根据实际情况微调参数的“手感”与“直觉”,同时,我们的焊接工程师团队需要具备材料科学、力学、热传导学等多学科背景,能够阅读并理解客户提供的英文技术规范,运用模拟软件,设计焊接顺序与工装,并能深入分析射线底片或超声报告,定位缺陷根源并提出工艺改进方案,公司建立常态化的内外部培训机制,鼓励员工参加国际焊接工程师(IWE)等资质认证,并定期组织与高校、研究所的技术交流,确保我们的技术团队能跟上新材料(如高熵合金、复合材料)、新工艺(如搅拌摩擦焊、激光电弧复合焊)的发展步伐,这种对“人”的持续投资,是将先进的设备、完善的体系极终转化为好产品的根本动力。 杭州焊接类零件报价