商机详情 -
嘉定区加工焊接类零件空压机油箱
大型风力发电机组塔筒的焊接生产具有规模化特点,塔筒通常由多段30-50mm厚的钢板卷制焊接而成,采用双丝埋弧自动焊工艺进行纵缝焊接,通过精确控制焊接参数保证焊缝一次成型。环缝焊接时使用专门的滚轮架和焊接操作机,确保焊接过程的稳定性,每条焊缝都要进行外观检查、超声波检测和磁粉检测,焊接完成后整体进行尺寸检测,圆度偏差不得超过直径的,进行喷砂处理和防腐涂装,所有焊接工艺都必须通过严格的工艺评定试验,确保塔筒在20年设计寿命内能够承受复杂的交变载荷。专注焊接零件定制,针对碳钢、不锈钢等材质精确施焊,严控焊接质量,交付及时有保障。嘉定区加工焊接类零件空压机油箱
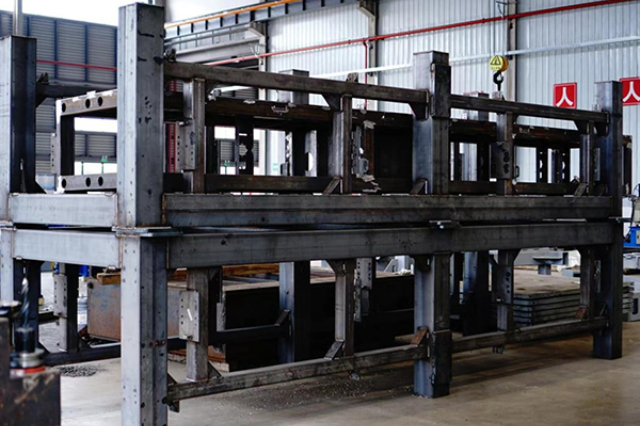
从合同评审到极终发运的全流程信息可追溯性体系,是大型精密焊接件,特别是应用于核电、防护、航空等关乎国计民生关键领域产品的强制性要求,我们为每一个生产订单建立*的身份标识码,该码贯穿从材料入库复验(记录炉批号、力学性能报告)、下料切割、坡口加工、组对尺寸记录、焊接过程参数(每台焊机配备数据记录仪,记录电流、电压、速度、热输入)、焊材批号与烘烤记录、预热/层间温度监控曲线、无损检测报告与底片数字存档、焊后热处理曲线、极终尺寸检验报告直至涂装发货的所有环节,所有数据实时录入制造执行系统(MES),形成不可篡改的电子档案,这份详尽的“出生证明”不仅在产品全生命周期内可供查询,一旦未来在服役中出现任何问题,都能迅速回溯到生产过程中的每一个细节,进行精细的责任界定与根因分析,这套严密的追溯体系不仅是一种质量管理工具,更是我们对客户、对社会承担长期责任的一种庄严承诺,是品牌信誉的数字化基石。 浙江大型焊接类零件焊接类零件加工可根据客户需求进行表面防腐处理,提升零件耐用性与环境适应性。
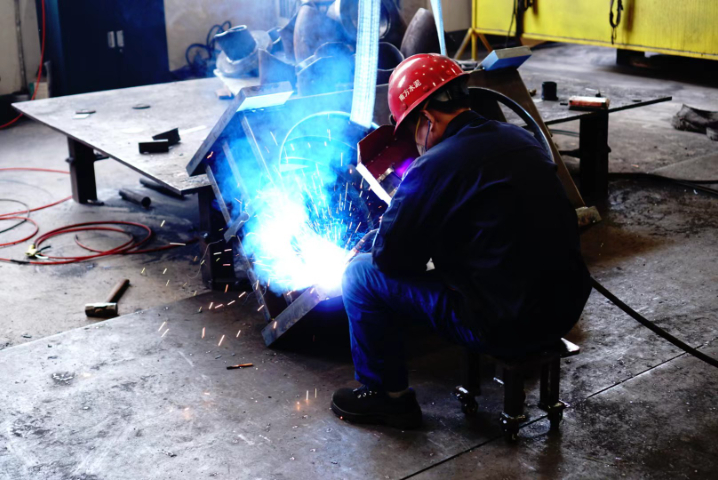
焊接变形的预测与控制是贯穿大型精密焊接件制造全过程的重心技术挑战,由于焊接本质上是一种局部不均匀的快速加热与冷却过程,在厚板或复杂箱型梁结构中会产生极其复杂的三维热应力与收缩力,若缺乏系统的控制,将导致构件出现超出公差的扭曲、角变形或波浪失稳,我们的工程团队必须从极初的产品设计评审阶段就介入,运用基于热弹塑性理论的有限元仿真软件,对拟定的焊接顺序、坡口形式、输入线能量进行数字化模拟,预测变形趋势与残余应力分布,并据此优化工艺,例如,在焊接长达数十米的船用甲板分段时,会刻意采用分段退焊法或对称焊接策略,使热量输入在时空上尽可能均衡分布,同时,在实际操作中综合运用重型模块化组合工装、可调式刚性夹具和预置反变形技术,在焊接前通过精密测量与计算,预先将工件反向弯曲或倾斜一个预计的变形量,以抵消焊接后的收缩,对于已产生的微量变形,则配备大型液压校形机或局部火焰加热配合机械拉伸的矫正工艺,确保极终成型的构件在三维坐标测量机下的所有关键尺寸与形位公差均能满足图纸上严苛的±1毫米甚至更高的要求,这一从虚拟仿真到物理控制的全链条变形管控能力,是衡量一个大件精密焊接厂家技术深度与工程化能力的关键标尺。
制造大型压缩机的不锈钢叶轮时,其叶片与轮盘的焊接需要满足API617标准的严格动平衡要求——我们采用的搅拌摩擦焊工艺,针对厚度32毫米的duplex2205双相不锈钢,开发了带自补偿功能的搅拌头:其轴肩直径45毫米,针长可根据实际装配间隙在28-35毫米间自动调节;焊接过程中通过64组热电偶实时监测温度场,确保热影响区温度始终控制在950℃-1050℃的窗口内,这个温度区间保证了奥氏体与铁素体的相比例维持在理想45:55;焊后叶轮经五坐标测量显示,每个叶片的型线误差小于±0.12毫米,动平衡测试一次合格率达到100%,在12000rpm转速下的残余不平衡量小于0.5g·mm。 8名管理人员统筹焊接生产计划,合理调配设备产能,保障焊接工序有序高效推进。
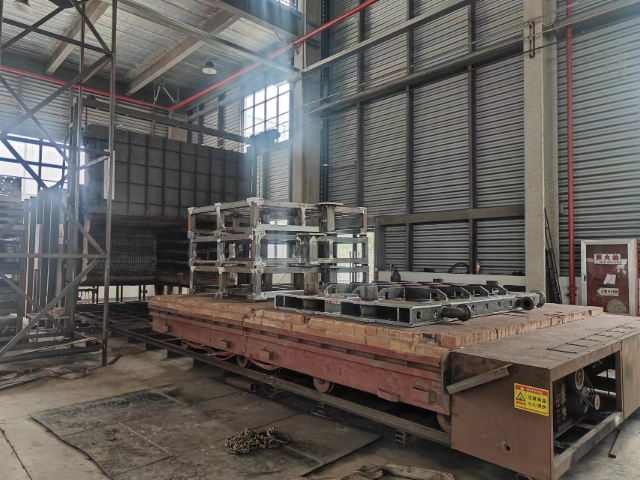
液压油缸的焊接类零件虽然结构相对简单,但对焊缝的致密性要求极高,缸筒与端盖的环缝焊接通常采用双面埋弧焊工艺,焊接前要进行严格的坡口加工和清洁处理,使用H08Mn2SiA焊丝配合SJ101焊剂,焊接电流控制在550-650A范围,焊接速度保持在28-32cm/min,确保焊缝熔深达到壁厚的70%以上,焊后要进行100%超声波检测,关键产品还要进行水压试验,试验压力为工作压力的,所有焊接接头都要进行宏观金相检验,验证其无未熔合、夹渣等缺陷。这种严格的质量控制确保了液压油缸在300Bar高压下长期工作不发生泄漏失效。焊接加后续精密金加工,可修正细微偏差,让每一件焊接零件都符合精密装配标准。宣城焊接类零件机械设备机架
一站式焊接零件加工服务,从原材料加工到成品交付全程跟进,工艺精湛、服务周到。嘉定区加工焊接类零件空压机油箱
对于大型雷达转台的铝合金焊接结构,其尺寸稳定性需要满足毫米波精度要求——我们采用真空扩散焊与局部强化焊接的复合工艺:首先将6061-T6铝合金预制件在10^-4Pa真空、520℃温度、25MPa压力下保持3小时完成整体扩散连接,这种固态焊接避免了熔焊的热变形;随后在关键受力部位采用变量极性等离子弧焊进行局部强化,通过精确控制正负半波电流比例(1.5:1)来破碎氧化膜的同时降低热输入;整个结构经过三级时效处理(175℃×8h+120℃×16h+80℃×24h)后,在-54℃至+71℃的全工作温度范围内,其平面度变化不超过0.03mm/m,满足雷达波束指向的微弧度级精度要求。 嘉定区加工焊接类零件空压机油箱