商机详情 -
宝山区大型焊接类零件机械设备底座
大型工程机械的液压油缸焊接是一项极具挑战性的工作,尤其是缸筒与端盖的连接部位。由于液压系统工作压力通常超过30MPa,焊缝必须具有极高的强度和密封性,一般采用双面坡口的对接焊工艺,先进行内侧打底焊,然后加工外侧坡口进行填充和盖面,焊接过程中需要采用特殊的工装夹具来保证同心度,并使用低氢焊条防止冷裂纹产生,焊后还需对焊缝进行精加工,确保内孔尺寸精度达到H8级,同时要进行,保压30分钟无渗漏才算合格,这种焊接工艺对变形控制和残余应力消除都有严格要求。3m龙门加工设备可完成小型焊接零件的后续精修、铣削、打孔,细化零件加工细节。宝山区大型焊接类零件机械设备底座
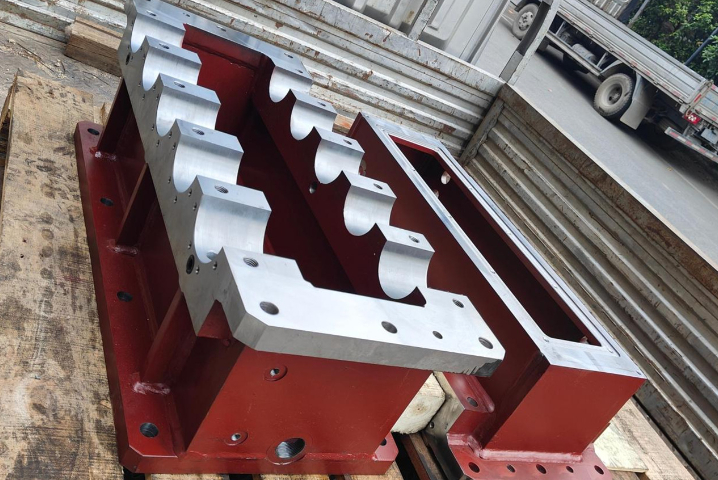
大型挖掘机动臂的焊接制造需要综合考虑强度、刚度和疲劳性能,通常采用极强度细晶粒钢的箱型结构,由多个厚板焊接而成,焊接前需要进行80℃以上的预热,采用混合气体保护焊工艺,通过优化焊接顺序和方向来控制变形,关键受力部位采用开坡口全熔透焊缝,并进行焊后超声波检测,非关键部位采用角焊缝但也要保证足够的焊脚尺寸,焊接完成后整体进行振动时效处理以消除残余应力,进行喷丸处理提高表面压应力,所有焊接工艺都必须通过疲劳试验验证,确保在10万次工作循环后不会出现裂纹。 宝山区大型焊接类零件机械设备机架实力焊接加工厂家,设备先进工艺成熟,承接各类复杂结构零件焊接,品质稳定口碑佳。
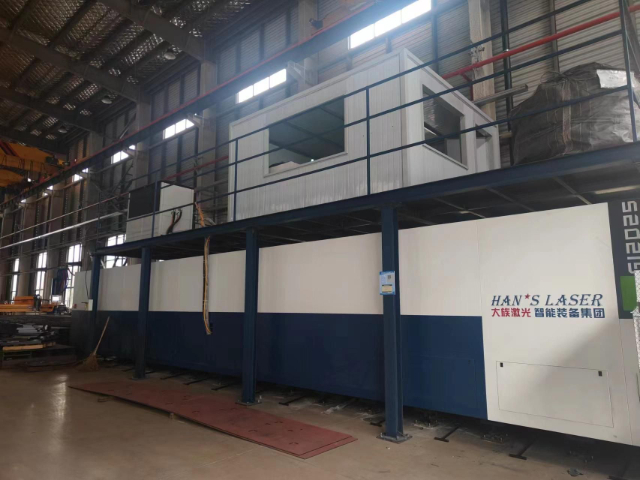
异种金属的焊接在大件制造中日益常见,例如将不锈钢覆层与低合金钢基板焊接以兼具耐腐蚀与高度度,或将铜合金导电部件与钢结构连接,这类焊接的挑战源于两种材料在热物理性能(导热率、热膨胀系数)、化学成分、冶金相容性上的巨大差异,极易在熔合区形成脆性的金属间化合物或产生巨大的热应力导致裂纹,为此,我们必须进行大量的工艺试验与评定,精心选择过渡层材料或特殊的焊材,例如采用镍基合金焊丝作为钢与铜之间的缓冲层,因其与两者都能形成良好的冶金结合且塑性较好,在工艺上,需精确计算并控制热输入,采用偏向高导热材料一侧的施焊角度,或使用窄间隙坡口减少稀释率,有时还需预置或堆焊特定的熔敷金属作为过渡,焊后可能还需要针对性地进行热处理以改善界面组织,这类工艺的成功应用,直接决定了如化工反应器带衬里封头、海工装备的防腐节点或大型电力设备关键连接件的服役寿命与可靠性,是我们技术储备中极具附加值的一环。
在工程机械制造中,焊接零件加工是保证结构强度、装配精度和使用可靠性的**环节。挖掘机、起重机、装载机等设备的大型结构件(如动臂、车架、回转平台)通常采用焊接工艺成型,而后续的机械加工则直接决定了关键配合面的精度和整机性能。龙门加工中心凭借其高刚性和大行程优势,可高效完成焊接结构件的铣平面、镗孔、攻丝等工序,确保液压安装面平面度≤、销轴孔同轴度≤Φ。焊接零件加工面临的主要挑战在于控制热变形与残余应力。工程机械的厚板焊接结构在加工中易因应力释放导致变形,需通过工艺优化(如分阶段粗精加工、振动时效处理)来保障稳定性。此外,针对高强钢焊缝区域的硬质点,采用涂层硬质合金刀具和低速大进给策略,能有效延长刀具寿命。随着智能化技术的应用,基于激光扫描的变形量预测和自适应加工补偿,正进一步提升焊接结构件的加工效率与一致性,为工程机械的高负载、长寿命需求提供可靠支撑。注重焊接类零件的工艺创新,持续升级设备与技术,为客户提供更优焊接解决方案。
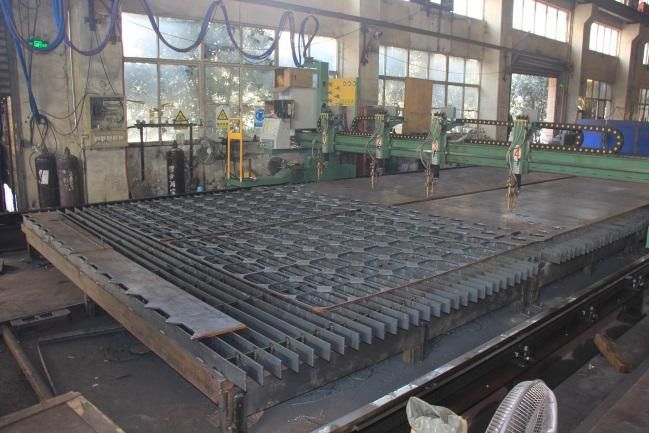
在大型精密焊接构件的制造领域,材料的前期处理与预处理是决定极终焊缝质量与结构完整性的基石,我们必须对即将进行焊接的厚板或异形结构件进行极为严谨的预处理,这包括使用大型数控切割设备或激光切割机确保坡口尺寸的精确性,其角度、钝边公差需控制在正负,同时利用喷砂或抛丸工艺彻底清理待焊区域及两侧至少20毫米范围内的氧化皮、铁锈、油污及水分,直至露出均匀的金属光泽,并通过磁粉或渗透检测确保预处理表面不存在微裂纹等缺陷,因为任何残留的杂质在后续超过1500摄氏度的高温电弧下都会气化或熔入熔池,从而可能引入气孔、夹渣甚至氢致裂纹等致命缺陷,对于高强钢或特种合金材料,还需严格控制预热温度,使用数字式红外测温多点监控,确保母材整体达到工艺要求的80至150摄氏度区间,以降低焊接冷却过程中的淬硬倾向和应力集中,这一整套预处理流程的严格执行,看似繁琐耗时,实则是保障后续自动化焊接过程稳定、焊缝力学性能达标、避免批量返工甚至结构失效的先决条件,尤其在涉及海上平台风电塔筒、重型工程机械骨架或大型压力容器等关乎生命安全的重载结构制造中,其重要性怎么强调都不为过。 企业可为环保设备提供专业焊接加工服务,焊缝密实牢固,适配各类环保设备结构装配需求。宝山区大型焊接类零件机械设备机架
专注焊接零件定制,针对碳钢、不锈钢等材质精确施焊,严控焊接质量,交付及时有保障。宝山区大型焊接类零件机械设备底座
面对客户日益增长的“交钥匙”工程与全生命周期服务需求,我们的大件精密焊接业务已从单纯的来图加工,向上游延伸至结构与接头设计优化咨询,向下游覆盖至现场安装指导、焊接甚至服役后的定期检测与修复,在产品设计初期,我们的焊接专人会介入评审,从可制造性与可检测性角度,对过于理想的接头形式提出修改建议,例如将难以施焊和检测的全熔透角焊缝改为更易保证质量的坡口焊缝,或增加必要的工艺间隙与操作空间,在安装现场,我们派出经验丰富的技师团队,携带用的现场焊接与热处理设备,解决大型构件在总装时*环节的“合拢焊”难题,确保现场焊缝质量与车间内一致,对于在役设备的磨损或损伤,我们提供基于焊接的再制造修复方案,通过堆焊、熔覆等技术恢复尺寸与性能,这种全链条的服务能力,使我们从供应商转变为客户在制造与维护领域值得信赖的合作伙伴,共同创造更大的价值。 宝山区大型焊接类零件机械设备底座