商机详情 -
宣城焊接类零件变压器油箱
焊接零件因材料特性、结构复杂性和热变形等因素,对加工工艺的适应性提出了较高要求。现代制造技术通过多种灵活工艺方案,有效应对焊接件的加工挑战。首先,采用模块化工装与柔性夹具系统,可快速适配不同尺寸和形状的焊接件,减少装夹时间并提高定位精度。例如,搭配液压或磁力夹具,既能保证刚性,又可针对变形部位进行局部调整,避免加工过程中的二次应力变形。其次,基于数字化检测的补偿加工技术***提升了工艺适应性。通过3D扫描或激光跟踪仪获取焊接件的实际形貌数据,与CAD模型比对后生成补偿加工路径,有效消除焊接变形带来的尺寸偏差。该技术尤其适用于大型结构件,如船舶分段或工程机械框架的高精度加工。此外,分阶段加工策略能够平衡效率与精度需求。先通过大切削量去除余量,再安排时效处理释放残余应力,***进行精加工,确保关键尺寸稳定达标。同时,智能刀具管理系统可根据焊缝区域硬度变化自动调整切削参数,延长刀具寿命并保障表面质量。这些适应性工艺方案的应用,使焊接零件加工在保证精度的同时,兼顾了生产效率和成本控制,为重型装备、能源及交通等领域提供了可靠的技术支撑。 焊接类零件加工可配套提供机加工服务,实现从焊接到表面处理的一体化生产。宣城焊接类零件变压器油箱
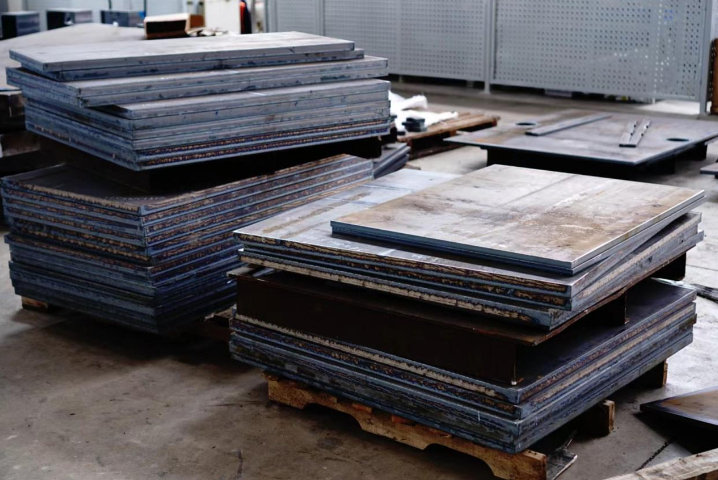
大型风力发电机组塔筒的焊接生产具有规模化特点,塔筒通常由多段30-50mm厚的钢板卷制焊接而成,采用双丝埋弧自动焊工艺进行纵缝焊接,通过精确控制焊接参数保证焊缝一次成型。环缝焊接时使用专门的滚轮架和焊接操作机,确保焊接过程的稳定性,每条焊缝都要进行外观检查、超声波检测和磁粉检测,焊接完成后整体进行尺寸检测,圆度偏差不得超过直径的,进行喷砂处理和防腐涂装,所有焊接工艺都必须通过严格的工艺评定试验,确保塔筒在20年设计寿命内能够承受复杂的交变载荷。马鞍山本地焊接类零件变压器油箱焊接类零件加工过程中采用工装夹具定位,确保多件产品的一致性与互换性。
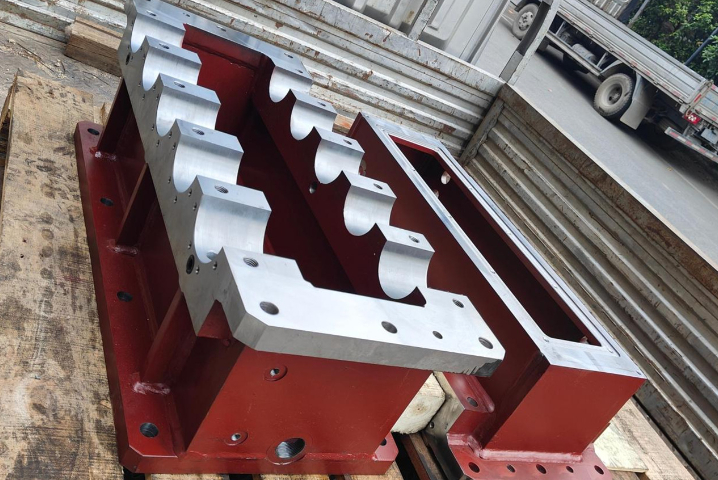
核电压力容器作为核电站的**安全屏障,其制造质量直接关系到核能设施的安全性和可靠性。焊接零件加工在这一过程中发挥着至关重要的作用。由于压力容器通常由大型厚壁钢板焊接而成,其焊缝质量、尺寸精度及残余应力控制均需满足极端严苛的标准。通过高精度龙门加工中心对焊接坡口进行预处理,可确保焊缝根部贴合度,减少后续焊接变形;同时,采用五轴联动加工技术对焊接后的法兰密封面、管嘴接口等关键部位进行精铣,能够保证平面度≤,满足高温高压工况下的密封要求。此外,焊接残余应力的释放与矫正是核电压力容器制造的另一大挑战。借助振动时效或热时效工艺结合后续精密加工,可有效消除应力集中,避免容器在长期运行中发生变形或开裂。先进的在线检测技术还能实时监控加工精度,确保每个焊接部件均符合ASME核级标准。可以说,焊接零件加工技术的进步,是提升核电压力容器安全性、延长其服役寿命的重要保障,对推动清洁能源发展具有深远意义。
在大型盾构机刀盘的耐磨复合板焊接中,我们面对的是硬质合金与高强钢的异种材料连接难题——我们研发的过渡层梯度焊接技术,首先在刀盘基体上激光熔覆0.8毫米厚的镍基缓冲层,其成分设计为从100%Inconel625渐变至50%Inconel625+50%高强钢的梯度材料;随后采用电容放电脉冲焊将碳化钨硬质合金块(硬度HRA92)连接到缓冲层上,每个脉冲能量精确控制在18-22焦耳,通过2000次/秒的高速放电在界面处形成2-5微米厚的扩散层,这种微连接方式使得硬质合金与钢基体的结合强度达到传统钎焊的3.2倍,在掘进过程中承受巨大冲击时不会发生块体脱落。 焊接零件加工按需定制,从图纸对接至成品检测全程把控,焊缝无缺陷,满足高精度要求。
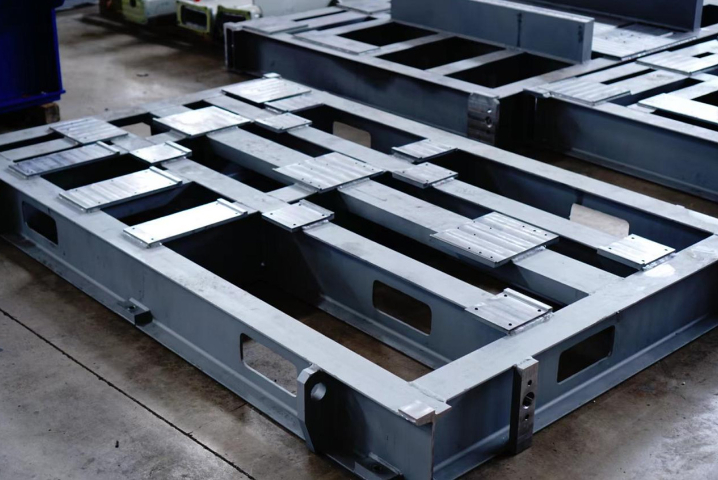
国际标准与规范的深入理解和严格执行,是我们产品进入全球市场,特别是能源、船舶、重型机械等高级领域的通行证,我们的质量体系不仅获得ISO9001认证,更根据行业特点取得了ISO3834(金属材料熔化焊质量要求)、EN1090(钢结构执行标准)等专业认证,技术团队必须熟练掌握并应用诸如ASME锅炉压力容器规范、AWS结构焊接规范、DNVGL船级社规范、EN欧洲标准以及各类客户指定的技术规格书,从材料验收标准、焊接工艺评定准则、无损检测验收等级到焊工资质要求,每一个环节都有章可循、有据可依,我们定期邀请认证机构熟手进行内审与培训,确保体系运行的有效性,并积极参与国际标准的修订讨论,这种对规则的敬畏与精通,使我们的制造过程与极终产品能够经受住世界上极严格第三方检验机构的审查,赢得全球高级客户的长期信赖。 承接各类焊接零件订单,支持不锈钢、铝合金等材质焊接,工艺规范,售后响应及时。常州定制焊接类零件空压机油箱
熟练掌握弧焊点焊等多种焊接工艺技术。宣城焊接类零件变压器油箱
焊接零件因其结构复杂、材料厚度大且余量不均,在加工过程中往往需要承受**度切削载荷。龙门加工中心凭借其高刚性结构设计,成为此类重切削工况的理想解决方案。机床采用封闭式龙门框架与质量铸铁/焊接钢结构,配合大直径滚柱导轨或液压平衡系统,可有效抑制切削振动,确保在粗加工阶段实现5-10mm深度的稳定铣削。双驱同步技术进一步增强了横梁移动的平稳性,即使在大悬伸刀具加工时仍能保持。针对焊接件常见的断续切削问题,高扭矩电主轴(40-80Nm)与模块化刀柄的结合,能够应对焊缝区域硬度突变带来的冲击载荷。通过优化切削参数(如采用小切宽大切深策略)和选用涂层硬质合金刀具,可在保持高金属去除率(Q≥300cm³/min)的同时,将刀具磨损降低30%以上。此外,机床的动静态刚度分析及有限元优化设计,使其在加工大型焊接结构(如船舶分段、矿山机械底座)时,能有效抵抗切削力引起的变形,为后续精加工奠定基准一致性基础。这一特性使高刚性龙门设备成为能源、重工等领域焊接零件高效加工的**装备。 宣城焊接类零件变压器油箱