商机详情 -
闵行区大型焊接类零件
焊接零件加工是重型装备、工程机械及能源设备制造的关键环节,其**在于兼顾结构强度与加工精度。由于焊接过程易产生热变形、残余应力和材料不均匀性,后续机加工需采取针对性工艺措施。首先,需通过振动时效或热时效工艺释放焊接应力,避免加工后工件变形。其次,采用合理的装夹方案,如液压夹具或柔性定位工装,减少因焊接变形导致的装夹误差。在加工策略上,通常采用“粗加工-应力释放-精加工”的分阶段工艺,粗加工时大进给去除余量,精加工时采用小切深高转速保证表面质量。针对焊缝区域硬度不均的问题,推荐选用涂层硬质合金或CBN刀具,并采用变速切削策略以降低刀具磨损。对于高精度要求的配合面或孔系,可借助激光跟踪仪或在线测量系统实时补偿加工路径。随着智能制造的推广,基于数字孪生的加工仿真技术可**焊接变形趋势,优化工艺参数,***提升焊接零件的一次加工合格率,为重型装备的可靠性与寿命提供保障。 高性价比焊接零件加工助力客户降本增效。闵行区大型焊接类零件
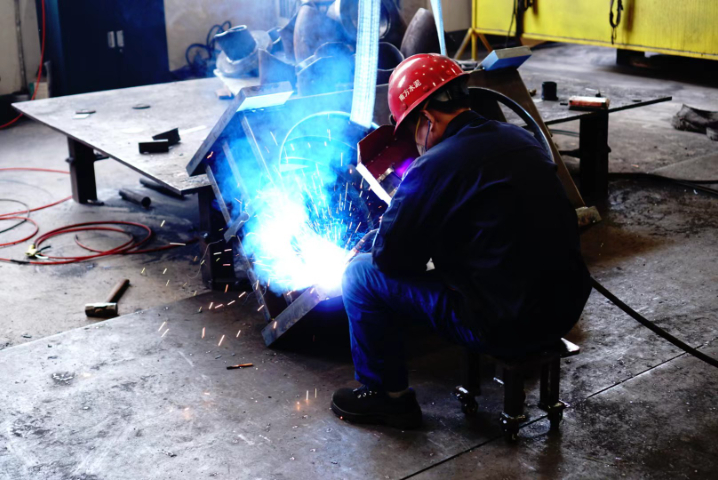
焊接工艺评定(PQR)与依据评定结果编制的焊接工艺规程(WPS),是大件精密焊接领域一切生产活动的法律与技术圣经,在进行任何新材料、新接头形式或新焊接方法的正式生产前,我们都必须严格按照ASMESectionIX或等同国家标准的规定,执行严谨的焊接工艺评定试验,这包括制备与实际产品同材质、同厚度、同热处理状态的试板,在模拟现场条件下完成焊接,然后对试板进行全部的破坏性检测,包括拉伸、弯曲、冲击、硬度测试,以及宏观金相和微观组织分析,以验证焊缝及热影响区的力学性能与冶金性能是否满足设计要求,只有评定合格后,其记录的全部关键参数(母材、焊材、电流电压、速度、热输入、预热及层间温度等)才被固定下来,形成指导生产的WPS文件,焊工必须严格依照WPS操作,任何超出规定范围的参数变更都需要重新评定或由责任工程师进行严格的论证与批准,这套体系确保了焊接这一高度依赖“人机料法环”因素的过程,其结果的科学性与可重复性,是大型焊接结构产品能够通过国际第三方检验、获得船级社认证并极终应用于关键工程领域的根本保障。 宣城定制焊接类零件机械设备底座承接不锈钢、碳钢等材质焊接类零件定制,从单件到批量生产均保证焊缝强度与美观。
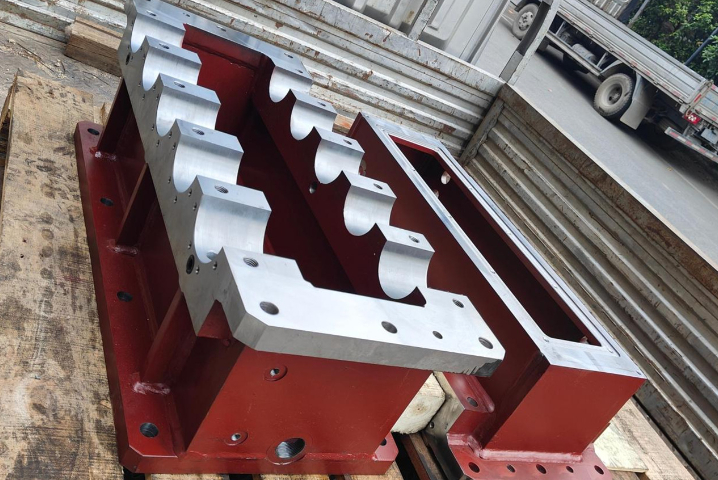
焊接材料的科学管理与选用,是保障焊缝化学成分与力学性能达标的源头,我们建立了严格的焊材库房管理制度,库房配备恒温除湿系统,确保室内温度大于10℃,相对湿度低于60%,不同型号、规格、批号的焊丝、焊条、焊剂分门别类存放,并严格执行“先进先出”原则,对于需要烘烤的碱性焊条或焊剂,使用程序控温的烘箱,按照制造商推荐的温度与时间进行烘干,并放入保温桶内随用随取,焊材的选用绝非简单的“等强匹配”,对于高强钢,更注重“等韧性匹配”甚至“超韧性匹配”,以提升焊缝的抗裂性和动态承载能力,对于在低温或腐蚀环境下服役的构件,需选用能保证低温冲击韧性或特定耐蚀成分的焊材,我们的焊接工程师会根据母材成分、接头设计、服役条件和工艺性,进行综合权衡,必要时通过试验确定比较好匹配方案,并将选型依据明确写入WPS,从源头上杜绝因焊材错用、滥用或受潮而导致的批量质量事故。
集装箱船用止裂钢焊接类零件的制造标志了船舶工业的极高技术水平,厚度达80mm的EH47级止裂钢焊接时,需要采用双丝埋弧焊工艺,焊接前要进行150-180℃的预热,使用特殊的碱性烧结焊剂和匹配的高韧性焊丝,严格控制热输入在35-45kJ/cm范围,多层焊时要特别注意道间温度控制在180-220℃之间,焊后要进行600-620℃的消除应力热处理,所有焊缝都要进行-40℃低温冲击试验,要求冲击功不低于60J,还要进行CTOD试验验证其抗裂性能,止裂钢焊接接头的质量直接关系到船舶在恶劣海况下的安全性,因此每道工序都必须严格遵循IACS统一要求。退火热处理工艺可改善焊接工件材质韧性,有效避免零件后期变形、开裂等质量问题。
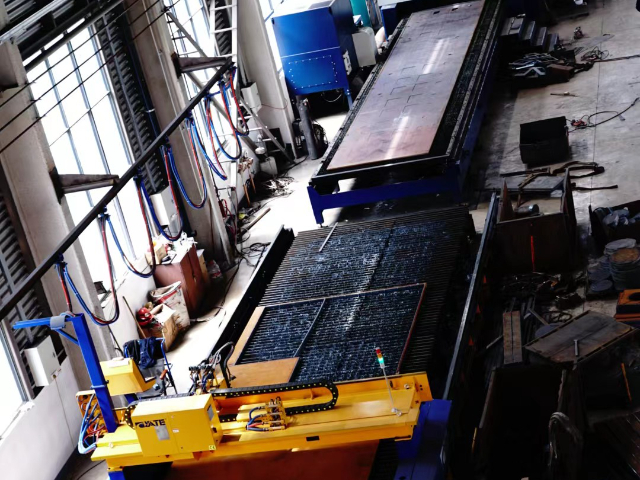
国际标准与规范的深入理解和严格执行,是我们产品进入全球市场,特别是能源、船舶、重型机械等高级领域的通行证,我们的质量体系不仅获得ISO9001认证,更根据行业特点取得了ISO3834(金属材料熔化焊质量要求)、EN1090(钢结构执行标准)等专业认证,技术团队必须熟练掌握并应用诸如ASME锅炉压力容器规范、AWS结构焊接规范、DNVGL船级社规范、EN欧洲标准以及各类客户指定的技术规格书,从材料验收标准、焊接工艺评定准则、无损检测验收等级到焊工资质要求,每一个环节都有章可循、有据可依,我们定期邀请认证机构熟手进行内审与培训,确保体系运行的有效性,并积极参与国际标准的修订讨论,这种对规则的敬畏与精通,使我们的制造过程与极终产品能够经受住世界上极严格第三方检验机构的审查,赢得全球高级客户的长期信赖。 一站式焊接零件加工服务,从原材料加工到成品交付全程跟进,工艺精湛、服务周到。嘉兴附近焊接类零件报价
焊接零件表面处理工艺完善质感更出众。闵行区大型焊接类零件
焦化设备用耐热钢焊接类零件需要在650℃高温下长期工作,对于Cr25Ni20系列的奥氏体耐热钢,焊接时要特别注意防止热裂纹的产生,选用Nb稳定化的焊材如ER310Nb,采用小热输入的TIG焊工艺,焊接电流控制在120-150A范围,道间温度不得超过150℃,焊后不需要进行热处理以免降低高温强度,但要对焊缝进行全方面的渗透检测,确保没有微裂纹存在,高温持久试验要验证在650℃条件下达到10万小时的设计寿命,这种特殊焊接工艺保证了焦化设备在热循环工况下的长期可靠性。闵行区大型焊接类零件