商机详情 -
闵行区定制焊接类零件换热器壳体
大型桥梁钢箱梁的现场焊接作业面临诸多困难,特别是跨海大桥的钢箱梁需要在海边高盐雾环境中进行焊接,钢板厚度通常达到30-50mm,采用多丝埋弧焊工艺进行拼接,焊接前必须搭建防风防雨棚并严格控制环境湿度,使用低氢高韧性焊丝,通过优化焊接顺序来控制整体变形,每条焊缝都要进行外观检查、超声波检测和磁粉检测,关键受力部位还要进行CTOD断裂韧性测试,焊接完成后需立即进行防腐涂装,所有焊接工艺都必须通过焊接工艺评定试验,确保桥梁在设计寿命内不会出现焊接相关的结构问题。机器人自动化焊接可批量生产焊接零件,成品一致性高,适配大批量标准化订单加工需求。闵行区定制焊接类零件换热器壳体
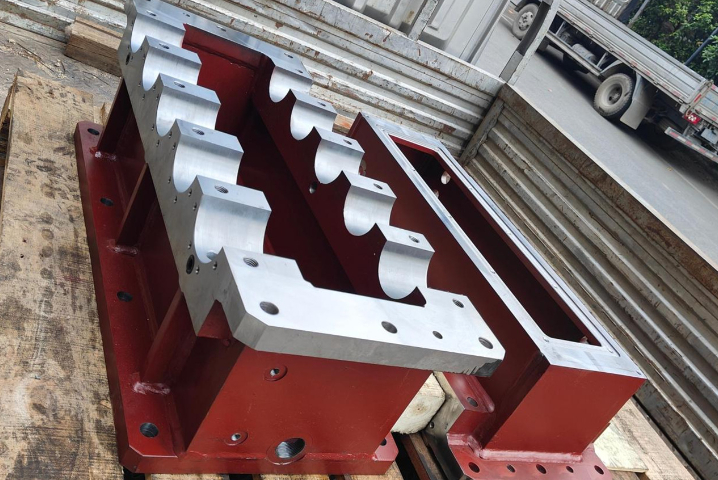
面对客户日益增长的“交钥匙”工程与全生命周期服务需求,我们的大件精密焊接业务已从单纯的来图加工,向上游延伸至结构与接头设计优化咨询,向下游覆盖至现场安装指导、焊接甚至服役后的定期检测与修复,在产品设计初期,我们的焊接专人会介入评审,从可制造性与可检测性角度,对过于理想的接头形式提出修改建议,例如将难以施焊和检测的全熔透角焊缝改为更易保证质量的坡口焊缝,或增加必要的工艺间隙与操作空间,在安装现场,我们派出经验丰富的技师团队,携带用的现场焊接与热处理设备,解决大型构件在总装时*环节的“合拢焊”难题,确保现场焊缝质量与车间内一致,对于在役设备的磨损或损伤,我们提供基于焊接的再制造修复方案,通过堆焊、熔覆等技术恢复尺寸与性能,这种全链条的服务能力,使我们从供应商转变为客户在制造与维护领域值得信赖的合作伙伴,共同创造更大的价值。 宣城焊接类零件厂家供应金属焊接类零件焊缝均匀牢固不易开裂。
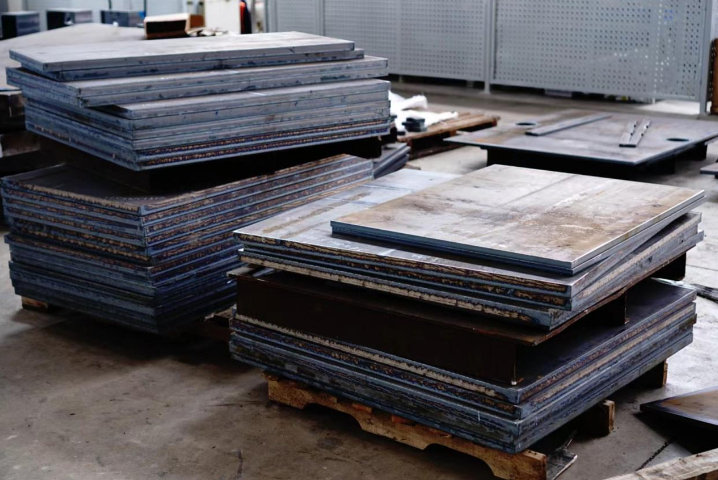
在航空航天、轨道交通及重型机械等高级制造领域,焊接类零件的质量直接决定了整体结构的可靠性与寿命,例如航空发动机燃烧室采用的镍基合金多层焊接组件,需要通过精密控制脉冲电弧的电流波形和保护气体配比,确保,同时采用工业CT进行三维缺陷扫描以检测微米级气孔,而针对大型挖掘机回转支承的异种钢焊接,则需运用窄间隙埋弧焊工艺配合预热300℃的梯度降温技术,以平衡高碳钢与低合金钢之间的热膨胀系数差异,极终使焊缝在-40℃低温冲击测试中达到45J以上的韧性指标。
在工程机械制造中,焊接零件加工是保证结构强度、装配精度和使用可靠性的**环节。挖掘机、起重机、装载机等设备的大型结构件(如动臂、车架、回转平台)通常采用焊接工艺成型,而后续的机械加工则直接决定了关键配合面的精度和整机性能。龙门加工中心凭借其高刚性和大行程优势,可高效完成焊接结构件的铣平面、镗孔、攻丝等工序,确保液压安装面平面度≤、销轴孔同轴度≤Φ。焊接零件加工面临的主要挑战在于控制热变形与残余应力。工程机械的厚板焊接结构在加工中易因应力释放导致变形,需通过工艺优化(如分阶段粗精加工、振动时效处理)来保障稳定性。此外,针对高强钢焊缝区域的硬质点,采用涂层硬质合金刀具和低速大进给策略,能有效延长刀具寿命。随着智能化技术的应用,基于激光扫描的变形量预测和自适应加工补偿,正进一步提升焊接结构件的加工效率与一致性,为工程机械的高负载、长寿命需求提供可靠支撑。自动化焊接工艺稳定可控,不受人工操作差异影响,批量焊接零件品质高度统一。
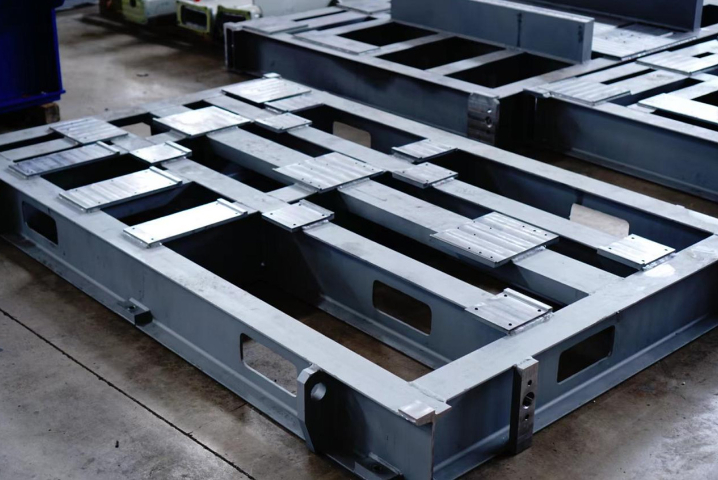
核电主管道热段弯头的焊接制造堪称现代工业的极高挑战,这类由控氮奥氏体不锈钢锻造的零件需要在450℃高温、15.5MPa压力下安全运行六十年;我们采用的窄间隙自动焊系统配备三维视觉传感,实时追踪坡口形态变化并自适应调整焊接参数——特别开发的双层气体保护装置,内层采用氦氩氢三元混合气以确保电弧稳定性,外层二氧化碳屏障气隔绝空气污染,使得焊缝金属的氧含量被控制在80ppm以下;更关键的是通过同步热丝填充技术与脉动送丝控制,将熔敷效率提升至28kg/h的同时,确保每个焊道层间温度始终精确维持在150±10℃的窗口内,这种细小控制使得终成型的厚壁焊缝在-40℃低温冲击实验中吸收能量达到母材标准的112%,且在整个服役周期内不会出现致命的晶间应力腐蚀开裂。公司针对工程机械厚重配件开展专业焊接加工,结构强度高,适配复杂工程作业工况。无锡附近焊接类零件报价
承接不锈钢、碳钢等材质焊接类零件定制,从单件到批量生产均保证焊缝强度与美观。闵行区定制焊接类零件换热器壳体
大型工程机械的液压油缸焊接是一项极具挑战性的工作,尤其是缸筒与端盖的连接部位。由于液压系统工作压力通常超过30MPa,焊缝必须具有极高的强度和密封性,一般采用双面坡口的对接焊工艺,先进行内侧打底焊,然后加工外侧坡口进行填充和盖面,焊接过程中需要采用特殊的工装夹具来保证同心度,并使用低氢焊条防止冷裂纹产生,焊后还需对焊缝进行精加工,确保内孔尺寸精度达到H8级,同时要进行,保压30分钟无渗漏才算合格,这种焊接工艺对变形控制和残余应力消除都有严格要求。闵行区定制焊接类零件换热器壳体