商机详情 -
江苏附近焊接类零件机械设备底座
针对大厚度(通常指超过30毫米)高强度钢板的焊接,多层多道焊工艺的精细化管理是确保焊缝全截面性能均匀、避免层间缺陷的重中之重,这绝非简单地将焊道一层层堆叠上去,而是需要根据坡口的宽度与深度,由工艺工程师预先编制详尽的焊接工艺卡,明确规定每一层、每一道焊枪的行走路径、摆动幅度、焊接电流电压、送丝速度及层间温度,打底焊道通常采用低热输入的脉冲气体保护焊或窄间隙埋弧焊,以保证根部熔透且背面成型良好,后续的填充层则需仔细清理前一层的焊渣与飞溅,并使用角磨机修磨凸起处与潜在的气孔,确保熔合线清洁,在接近盖面时,要特别注意焊缝与母材过渡区的平滑,避免出现咬边或余高过大的应力集中点,整个过程需要焊工具备极高的专注度与稳定性,并借助焊接参数实时监控系统记录每一段焊缝的热输入数据,确保其严格符合评定合格的焊接工艺规程(WPS)要求,对于核电主管道、水电站涡轮机壳这类承受极端循环载荷的构件,焊缝的冲击韧性、疲劳强度与母材等强甚至更强是硬性指标,而这正是通过严格执行如此精细化的多层多道焊接工艺来实现的,任何一层的参数失控或清洁不到位,都可能在厚板内部埋下隐患。 鑫成机械焊接零件加工适配煤炭设备配件,可制作高强度、耐磨损的工业焊接结构件。江苏附近焊接类零件机械设备底座
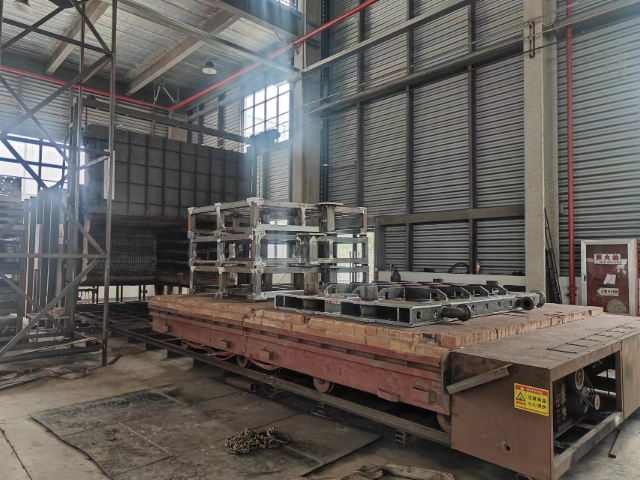
针对海洋工程装备中耐腐蚀焊接类零件的特殊需求,必须选用双相不锈钢、镍基合金等特种材料,并采用脉冲MIG焊或激光-电弧复合焊等先进工艺,通过精确控制热输入量来避免焊接热影响区晶间腐蚀倾向,同时要在焊接过程中实时监测熔池形态和温度场分布,确保焊缝金属的化学成分与母材匹配度超过95%,完工后还需进行盐雾试验、晶间腐蚀试验等加速老化测试,以验证焊接接头在高温高湿、高盐雾环境下的使用寿命能否达到20年以上,这类工艺开发往往需要联合材料学、冶金学和力学领域的跨学科技术攻关。对于重型机械领域承受交变载荷的焊接类零件。苏州附近焊接类零件厂家供应3名专业检验员全程质检,核验焊缝强度、外观与尺寸,严格把控焊接零件成品质量。
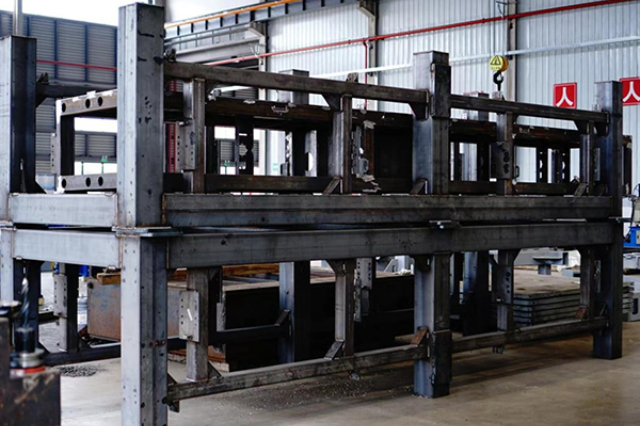
面对未来制造业向智能化、绿色化转型的大趋势,我们在大件精密焊接领域正积极探索数字化转型与可持续制造,通过部署基于工业物联网的焊接数据采集系统,我们将每一台焊机、每一处传感器连接入网,构建焊接过程的数字孪生,利用大数据分析优化工艺窗口、预测设备维护需求、实现质量预警,在绿色制造方面,我们研究应用低烟尘、低飞溅的焊接材料,采用节能型逆变焊机,并投资烟尘集中净化处理系统,改善车间环境,减少排放,同时,探索将焊接残余应力作为一种“预置应力场”进行主动设计,用以提升结构抗疲劳性能的新理念,我们相信,焊接这一古老而重要的连接技术,在新时代将与数字化、新材料、新能源等领域深度融合,持续焕发新的生命力,而我们作为深耕于此的制造商,将以持续的技术创新与较好的工程实践,迎接并带领这一变革。
核燃料后处理设备中的不锈钢焊接需要极高的清洁度要求,特别是接触放射性物质的容器和管道,必须采用高纯氩气保护的自动TIG焊工艺,焊前对母材和焊材进行严格的脱脂清洗,焊接过程中保持稳定的气体保护,防止任何氧化物夹杂产生,所有焊缝必须达到单面焊双面成型的质量要求,并进行100%射线检测和渗透检测,关键部位还需进行铁素体含量测定和晶间腐蚀试验,焊接完成后对设备内表面进行电解抛光处理,降低放射性物质附着风险,这种焊接工艺对环境和操作过程的洁净度控制极为严格。企业搭载库卡焊接机器人开展自动化焊接作业,焊缝均匀规整,有效减少人工焊接误差。
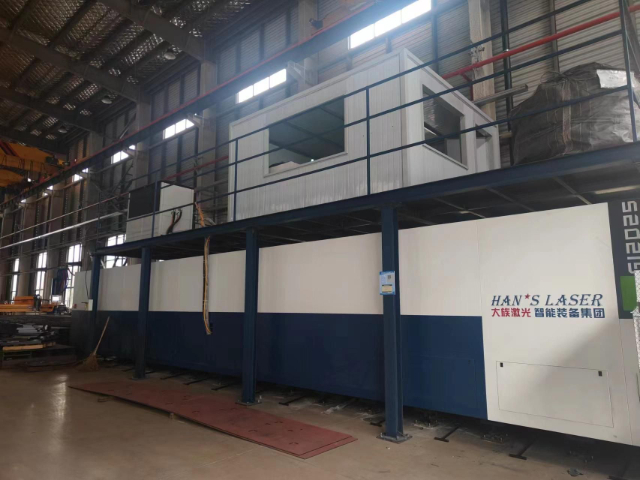
焊接变形的预测与控制是贯穿大型精密焊接件制造全过程的重心技术挑战,由于焊接本质上是一种局部不均匀的快速加热与冷却过程,在厚板或复杂箱型梁结构中会产生极其复杂的三维热应力与收缩力,若缺乏系统的控制,将导致构件出现超出公差的扭曲、角变形或波浪失稳,我们的工程团队必须从极初的产品设计评审阶段就介入,运用基于热弹塑性理论的有限元仿真软件,对拟定的焊接顺序、坡口形式、输入线能量进行数字化模拟,预测变形趋势与残余应力分布,并据此优化工艺,例如,在焊接长达数十米的船用甲板分段时,会刻意采用分段退焊法或对称焊接策略,使热量输入在时空上尽可能均衡分布,同时,在实际操作中综合运用重型模块化组合工装、可调式刚性夹具和预置反变形技术,在焊接前通过精密测量与计算,预先将工件反向弯曲或倾斜一个预计的变形量,以抵消焊接后的收缩,对于已产生的微量变形,则配备大型液压校形机或局部火焰加热配合机械拉伸的矫正工艺,确保极终成型的构件在三维坐标测量机下的所有关键尺寸与形位公差均能满足图纸上严苛的±1毫米甚至更高的要求,这一从虚拟仿真到物理控制的全链条变形管控能力,是衡量一个大件精密焊接厂家技术深度与工程化能力的关键标尺。 针对厚板焊接类零件,采用多层多道焊工艺,配合热处理消除应力,提升综合性能。安徽大型焊接类零件厂家
6m龙门加工设备可一体成型中大型焊接工件,无需分段拼接,杜绝二次焊接累积误差。江苏附近焊接类零件机械设备底座
在工程机械制造中,焊接零件加工是保证结构强度、装配精度和使用可靠性的**环节。挖掘机、起重机、装载机等设备的大型结构件(如动臂、车架、回转平台)通常采用焊接工艺成型,而后续的机械加工则直接决定了关键配合面的精度和整机性能。龙门加工中心凭借其高刚性和大行程优势,可高效完成焊接结构件的铣平面、镗孔、攻丝等工序,确保液压安装面平面度≤、销轴孔同轴度≤Φ。焊接零件加工面临的主要挑战在于控制热变形与残余应力。工程机械的厚板焊接结构在加工中易因应力释放导致变形,需通过工艺优化(如分阶段粗精加工、振动时效处理)来保障稳定性。此外,针对高强钢焊缝区域的硬质点,采用涂层硬质合金刀具和低速大进给策略,能有效延长刀具寿命。随着智能化技术的应用,基于激光扫描的变形量预测和自适应加工补偿,正进一步提升焊接结构件的加工效率与一致性,为工程机械的高负载、长寿命需求提供可靠支撑。江苏附近焊接类零件机械设备底座