商机详情 -
江苏数据驱动异音异响检测系统应用场景
电动机异响检测贯穿于出厂检验和在运监测两个阶段。电机在空载或负载状态下运转时,电磁力、机械不平衡和轴承运动共同构成了声音的来源。电磁异响往往与电源频率及其倍频相关,在切断电源后声音立即消失,这是区分电磁声和机械声的典型方法。机械异响则与转速保持同步关系,无论是转子动平衡不良导致的振动噪声,还是轴承润滑脂劣化后产生的干摩擦声,都会随着转速升高而增强。在线运行的电机通常背景噪声较强,检测系统需要利用窄带滤波和阶次跟踪技术,从强噪声中追踪与转速关联的特征频率。上海盈蓓德智能科技有限公司在电机异响检测方面开发了从产线到现场的系列化方案,支持电机制造商和工业用户建立起覆盖产品全生命周期的声学质量档案。盈蓓德全生命周期 NVH 异响监测,覆盖研发验证与产线管控!江苏数据驱动异音异响检测系统应用场景
半消声室是 NVH 异音异响高精度研发检测的**实验室,依靠墙面、吊顶全覆盖吸声尖劈、地面刚性反射地坪打造可控声场环境,行业统一环境标准为室内背景噪声≤25dB (A),截止频率低至 63Hz,可完全隔绝室外道路、设备、人员走动产生的外界噪声干扰,实现异响信号纯净采集,解决室外路试、普通车间多噪声叠加无法分离异响源的难题。实验室分整车级半消声室、零部件小型消声室两类,整车消声室内置四轮转鼓试验台,可模拟 0-140km/h 匀速、加速、滑行全车速工况,搭配空调温湿度系统实现 - 35℃~70℃温变控制,完整复现春夏秋冬全气候异响缺陷;小型消声室用于电机、减速器、悬架总成、内饰单体零部件单独检测,隔绝车身结构传递噪声,单独分析零部件自身异音性能。对比室外路试,半消声室检测具备三大**优势:一是工况完全可控,车速、扭矩、路面激励、温度参数可精细锁定,异响复现成功率接近 100%,不会因车流、风速、路面破损波动导致异响时有时无;二是信号纯净无干扰,声学相机、麦克风阵列采集的声信号*包含被测件异响,无需复杂算法剥离风噪、胎噪。江苏数据驱动异音异响检测系统应用场景高精度的异响检测能够及时捕捉到齿轮箱内部的微弱撞击声。
数控机床主轴异响检测是精密加工领域保障零件表面质量的重要手段。主轴在高速旋转时,轴承的微小损伤、刀具夹持的轻微偏心、拉刀机构的异常都会在声音上有所反映。切削加工过程中刀具与工件接触发出的切削声是正常工艺噪声,异响检测需要剔除这部分干扰,聚焦于主轴空转和换刀瞬间的声音变化。主轴拉刀机构在松刀和夹刀动作时发出的声音短暂而特征明显,如果拉刀力不足或卡爪磨损,动作声的时长和频率分布会与正常状态出现差异。检测系统通过对主轴在非切削时段的声音持续监控,逐次积累声学特征趋势,在主轴精度恶化到影响加工质量之前给出维护建议。上海盈蓓德智能科技有限公司在机床主轴异响监测领域,将声学分析与数控系统数据融合,为精密加工车间提供主轴健康状态的动态评估工具。
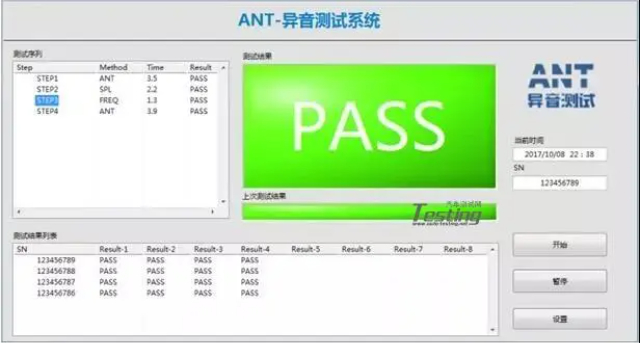
精密仪器在装配调试阶段的异响检测,往往决定着整机性能能否达标。光谱仪、质谱仪、电子显微镜这类设备内部集成了高精度运动平台、真空泵组和光学切换机构,任何一个运动部件在运行中发出的声音异常,都可能指向装配应力释放不充分、导轨预紧力偏差或传动带张紧不当。检测系统在半消声环境中采集仪器在不同工作模式下的声音,将每个运动部件的动作声从整机噪声中分离出来,与标准样机的声音指纹进行比对。声音信号的时域包络和频域能量分布如果偏离正常范围,系统会自动标记对应部件,装配工程师据此返回上一道工序进行针对性调整。上海盈蓓德智能科技有限公司在精密仪器制造领域推广声学调试辅助方案,用异响检测帮助装调人员将“手感”和“耳感”统一为可量化的声学指标。产线自动化异响检测,实现零部件下线快速质控,严控出厂异响不良。
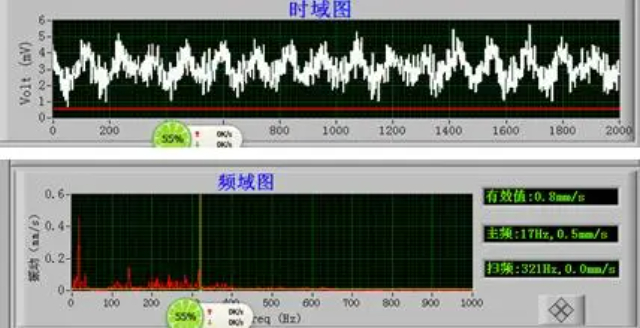
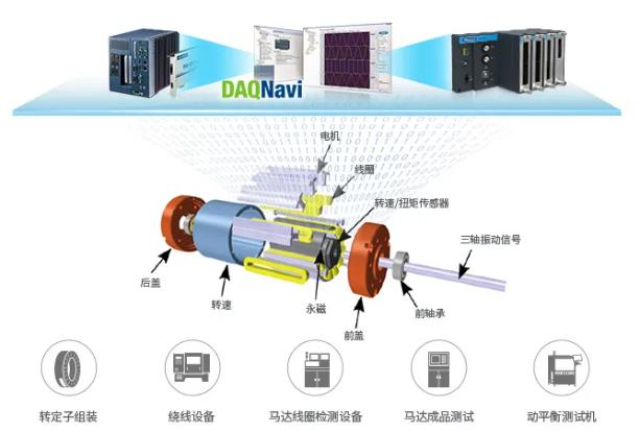
电磁异响是当前国内电机NVH检测的**重难点,也是行业优化迭代的主要攻坚方向,检测技术针对性持续升级。电机电磁异响由定子电磁力波动、气隙不均匀、绕组谐波、电流畸变等电气因素引发,表现为固定阶次的高频啸叫、蜂鸣声,车速变化时噪声频率同步偏移,具有极强的规律性与隐蔽性。传统频谱分析*能识别噪声频率,无法区分电磁异响与机械异响,国内检测行业现已普及阶次分析、时域同步分析、电流噪声耦合分析技术,通过同步采集电机三相电流、转速、振动、噪声信号,建立电-振-声耦合模型,精细剥离电磁类异响信号。目前国内研发检测已实现低阶谐波异响、齿槽转矩异响、弱磁扩速区间高频啸叫的精细定位,可精细区分电气控制策略缺陷与电机结构缺陷导致的异响,为电机电磁结构优化、控制算法调校提供精细数据支撑。EOL 终端集成智能异响检测模块,实现产线 NVH 性能自动化筛查与质量判定工作。江苏数据驱动异音异响检测系统应用场景
整车异响数据化评估,摆脱主观评价,建立可量化的整车NVH下线标准。江苏数据驱动异音异响检测系统应用场景
电机异响检测硬件设备形成“**进口主导、中低端***国产化”的格局,适配国内量产检测与研发测试的分层需求。在基础检测领域,国内传感器、多通道数据采集仪、声学麦克风等设备技术成熟,国产化率超80%,可满足常规电机异响的信号采集、频谱分析、阶次分析等基础需求,性价比高、适配性强,广泛应用于工厂量产下线检测。在**研发领域,高精度瞬态声学分析仪、高频阶次追踪设备、微弱异响识别系统仍以国外品牌为主,这类设备可精细捕捉毫秒级瞬态异响、区分同源多频耦合噪声,适配**电驱的精细化研发测试。同时,国内设备企业持续技术攻关,针对电机高频啸叫特性优化设备频段覆盖范围,推出专属电驱NVH测试模块,逐步缩小与进口设备的精度差距,推动检测硬件整体国产化升级。江苏数据驱动异音异响检测系统应用场景