商机详情 -
湖北整车异响检测系统工作原理
无人机旋翼和电机的异响检测,是消费级和工业级无人机出厂前的重要检测项。旋翼在高速旋转时,桨叶与空气相互作用产生宽频气动噪声,电机轴承的微小缺陷会在这个噪声背景上叠加窄带的高频分量。旋翼不平衡导致的额外振动不但会在机身姿态控制上有所体现,同时也会在声音中产生与转速同步的调制现象。检测系统在半消声室内对无人机进行悬停和机动工况下的声音采集,分析旋翼和电机的声音频谱是否在合格范围内。多旋翼机型的每个电机臂上通常都装有单独的电子调速器和电机,异响检测需要逐臂定位,找到具体是哪一路动力单元存在异常。上海盈蓓德智能科技有限公司在微小型电机和旋翼系统的声学检测方面具备专业经验,为无人机制造商提供量产阶段的自动异响筛选设备。通过采集高频声振信号,算法能够捕捉由齿轮崩刃与装配间隙过大引起的瞬态异响检测特征。湖北整车异响检测系统工作原理
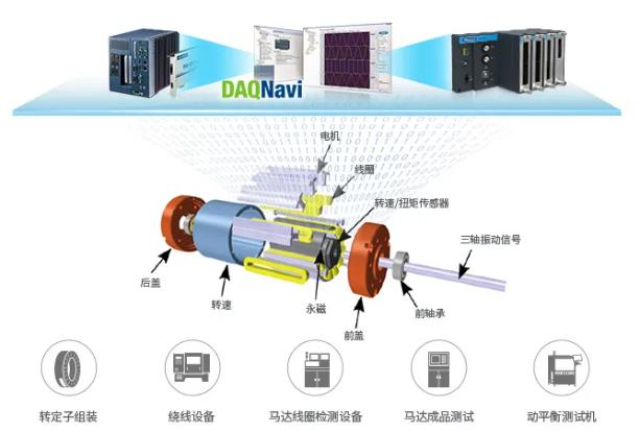
在汽车零部件及3C电子制造领域,传统的质检往往依赖工人的“金耳朵”来进行听音判断。然而,人工检测主观性强,更容易因长时间作业产生疲劳导致漏检、误检。上海盈蓓德智能科技有限公司的异响检测方案则通过部署高灵敏度的空气麦克风或振动加速度传感器,将声音和振动信号转化为数字信号。利用先进的信号处理算法,系统能够自动剔除产线上的背景环境噪声,精确捕捉到瞬态的、微弱的异常撞击声或摩擦声。这种客观、定量的异响检测极大地提高了检测效率,还能将异响的发生频次和波形特征实时记录下来。通过与标准数据库进行比对,系统能在极短时间内对产品做出合格与否的判定,严防任何装配松动、零件缺损的“带病”产品流向市场,帮助企业建立起可追溯的数字化质量档案。湖北电机异音异响检测系统多少钱针对底盘系统开展 NVH 异响检测,排查颠簸工况下的磕碰、干涉噪声等典型问题。
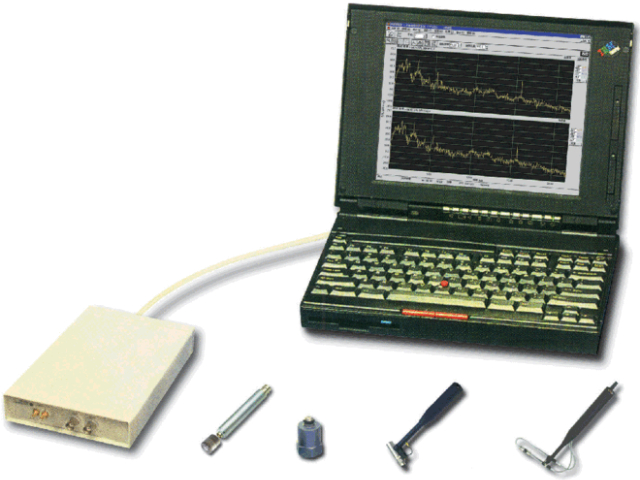
当前国内电机异响检测与分析行业仍存在多项技术短板,制约**电驱NVH品质的进一步升级。首先是微弱异响与耦合异响识别能力不足,高速工况下电机电磁、机械、减速器噪声相互耦合,现有检测算法难以精细剥离多重异响信号,易出现漏判、误判问题。其次是极端工况检测能力薄弱,低温启动、高温高负载、持续高速运行等极限工况下的异响复现与分析技术不成熟,无法***覆盖复杂用车场景。再者,自主**分析算法缺失,高精度异响溯源、阶次识别、故障定位的**软件仍依赖国外产品,本土算法迭代滞后。此外,行业检测人才结构性短缺,兼具电机电气原理、NVH测试分析、仿真建模能力的复合型人才稀缺,**异响优化解决方案供给不足,难以适配**智能电动汽车的***静谧性需求。
NVH 异响仿真预测是车型开发前期前置管控手段,在零部件、整车物理样车制作前,通过有限元、声学仿真软件模拟振动激励下异响产生风险,大幅减少后期实体样车整改成本,仿真模型必须依靠实体 NVH 异音检测实测数据完成对标校准,才能保障仿真预测精度。完整对标校准流程分为三步:第一步实体检测采集基准数据,零部件台架、整车半消声室标准化工况下采集振动传递函数、声辐射频谱、共振频率、异响触发激励幅值,形成真实物理基准数据库;第二步搭建同尺寸仿真几何模型,输入材料刚度、阻尼、装配间隙等参数,加载与实体检测完全一致的振动、气流激励条件,输出仿真预测频谱、声源云图;第三步多维度参数校准,对比仿真与实体实测的异响尖峰频率、振动幅值、声源位置,修正模型中橡胶衬套阻尼系数、塑料摩擦接触刚度、钣金焊接连接刚度等关键参数,直至仿真与实测数据误差控制在 5% 以内,模型校准完成方可用于后续同平台车型异响预判。盈蓓德艾法星NVH下线质量检测系统自动上传结果至 MES,实现不良件全流程闭环管理。
传统高精度异响测试必须依赖造价高昂的静音房,产线改造投入大,很多制造企业难以落地自动化 NVH 质检方案。盈蓓德异响检测采取以振动信号为主导的测试方案,通过多模态特征区分目标零部件故障信号与车间环境杂讯,无需搭建昂贵隔音空间即可实现高精度异响识别。整套异响检测设备体积紧凑,改造周期短,可以直接集成在现有生产线工位之中,兼顾检测精度与产线节拍。在控制项目投入预算的前提下实现自动化异响筛查,让中小零部件企业同样具备智能化 NVH 质控能力,用更低的成本完成产品静音品质升级。通过多组 NVH 数据对比分析,拆解异响根本成因,为产品结构优化提供可靠依据。湖北电机异音异响检测系统多少钱
实车动态异响采集,捕捉行车瞬态异响信号,支撑整车 NVH 方案迭代。湖北整车异响检测系统工作原理
工业机器人关节部位的异响检测,面对的是多轴联动状态下声音信号相互混叠的复杂情况。一台六轴机器人在高速运转时,减速器、伺服电机、齿轮和轴承各自发出不同的声学特征,这些声音在空间上交叉传播,单一位置的麦克风很难分离出每个关节的单独声纹。异响检测系统在这类场景中通常采用多通道同步采集方案,在各个关节附近布设传感器阵列,利用波束成形或盲源分离算法将混合信号还原为单关节的声音轨迹。定位到的异响需要进一步判断是周期性撞击还是间歇性摩擦,前者的声谱表现为固定间隔的脉冲峰值,后者则呈现宽频带的能量爬升,这两种特征对应的机械故障类型完全不同。上海盈蓓德智能科技有限公司在工业机器人异响检测领域,针对减速器和关节模组的声学特性做了专项算法训练,帮助集成商和终端工厂在机器人装配调试阶段就能捕获早期机械异常。湖北整车异响检测系统工作原理