商机详情 -
四川伺服电机异响检测系统工作原理
无人机旋翼和电机的异响检测,是消费级和工业级无人机出厂前的重要检测项。旋翼在高速旋转时,桨叶与空气相互作用产生宽频气动噪声,电机轴承的微小缺陷会在这个噪声背景上叠加窄带的高频分量。旋翼不平衡导致的额外振动不但会在机身姿态控制上有所体现,同时也会在声音中产生与转速同步的调制现象。检测系统在半消声室内对无人机进行悬停和机动工况下的声音采集,分析旋翼和电机的声音频谱是否在合格范围内。多旋翼机型的每个电机臂上通常都装有单独的电子调速器和电机,异响检测需要逐臂定位,找到具体是哪一路动力单元存在异常。上海盈蓓德智能科技有限公司在微小型电机和旋翼系统的声学检测方面具备专业经验,为无人机制造商提供量产阶段的自动异响筛选设备。异响检测通过压电加速度传感器捕获壳体微弱振动,能秒级识别传动齿轮的微米级冲击与干摩擦。四川伺服电机异响检测系统工作原理
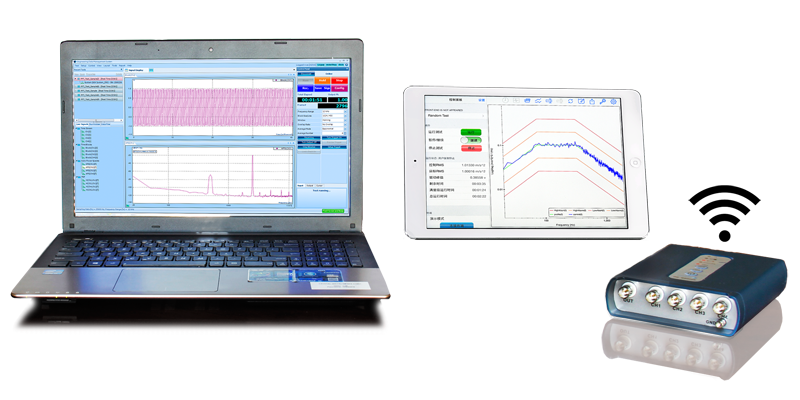
完整的异音异响 NVH 检测不能单一依靠仪器客观数据或人工主观听审,行业通用主客观融合判定体系,兼顾数据量化精细性与人耳真实感知,解决 “仪器分贝达标但用户听觉刺耳” 的行业痛点。客观检测依托声学相机、多通道噪声振动分析仪、加速度传感器,采集异响声压级、频谱、阶次、振动幅值、声品质心理声学指标(粗糙度、波动强度、尖锐度),输出标准化数值曲线,设定硬性阈值红线,超出数值区间直接判定异响不合格;主观评价由 3-5 名持证 NVH 专业评审员组成评审小组,经过统一听觉培训,按照主机厂 1-10 分异响评分标准,在相同工况、相同环境下对异响刺耳程度、出现频次、可感知距离打分,取平均分作为主观判定依据。二者存在互补关系,部分异响分贝数值不高,但高频尖锐度指标超标,人耳极易烦躁,*看客观分贝会造成漏判;部分低频共振异响频谱尖峰明显,但人耳不敏感,主观评分合格可放宽管控标准。标准化融合检测流程为先仪器客观采集全工况声振数据,标记所有频谱异常点位,再由评审员针对异常点位对应的工况开展主观试驾复现,同步记录异响描述、触发条件、听觉感受,形成 “数据曲线 + 主观评语” 双维度检测报告。湖北座椅电机异响检测系统算法传统的异响检测往往依赖人工经验,盈蓓德正将其进行智能化升级。
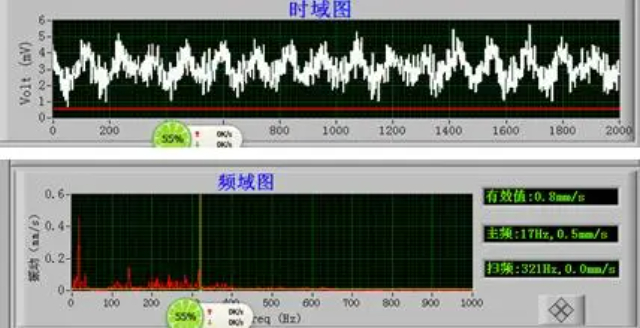
风力发电机组的异响检测面临高空、远距离和恶劣天气的多重挑战。机舱内部的齿轮箱和发电机是主要声源,行星齿轮的啮合频率、中间轴和高速轴的转频在频谱上形成清晰的阶次特征,当齿轮出现点蚀或断齿时,这些阶次周围会出现调制边频带。叶片扫风产生的空气动力噪声覆盖了较宽的频率范围,塔筒在风振下的低频结构噪声也会被传感器拾取。检测系统需要具备强风噪抑制能力,利用风噪与机械异响在频谱分布和相关性上的差异进行分离。机舱内的声音传感器需要耐受高低温交变和持续性振动,长期无人值守场景下的系统自诊断功能同样关键。上海盈蓓德智能科技有限公司在风电异响监测的工程化部署方面积累了丰富经验,为风场运营商提供机舱在线声学监测系统,支持从定期巡检向状态维护的转变。
长时间重复性的听音质检会造成工作人员听觉疲劳,夜班与大批量生产场景下漏检、误判问题频发,企业很难长期维持稳定的质检水平。盈蓓德艾法星NVH下线质量检测系统将行业老师傅多年积累的异响判别经验转化为可迭代的数字化算法模型,设备可以全天候不间断执行检测工作,判定结果不受人员状态、情绪、疲劳程度影响。标准化的智能异响检测替代人工主观评价,统一企业内部质量判定标尺,珍贵的质检经验不再依附于个别员工,而是沉淀在系统数据库中。企业有效降低 NVH 人才流失带来的质控风险,减少人工用工成本,保障大批量产品出厂品质长期稳定可控。异响检测是一种通过捕捉并分析声信号中的异常成分,来洞察设备健康状态与环境风险的跨行业感知技术。
异响检测是识别产品在动态运行中异常声学信号的质量防线。它借助高精度麦克风或加速度计,在特定转速或载荷工况下采集声振波形,通过多域NVH算法,将人耳感知的“咔嗒”“啸叫”或“摩擦”声转化为量化特征,并与合格品模板比对。上海盈蓓德智能科技有限公司的异响检测技术广泛应用于汽车座椅调节电机、空调压缩机和电动门窗升降器等部件,能有效筛除因润滑不良、轴承微损或装配错位导致的异响件,同时为制造工艺追溯提供数据依据,是提升终端用户听觉满意度的重要保障。整车异响数据化评估,摆脱主观评价,建立可量化的整车NVH下线标准。四川自动化异响检测系统工具
整车异响检测,客观量化异响表现,评价整车驾乘静音品质。四川伺服电机异响检测系统工作原理
在零部件组装与整机评测的末尾阶段,许多致命的机械隐患往往表现为偶发性、间歇性的异常声响。传统的质检手段面对这种“转瞬即逝”的杂音束缚重重,而上海盈蓓德智能科技有限公司的异响检测方案则通过建立动态声学指纹库彻底扭转了这一局面。系统直接在生产节拍中对受测工件进行全时段、全频段的监测,在杂乱的机械背景音中准确剥离出微弱的金属摩擦声、敲击声或间歇性异动。这套异响检测方案的推出,解决了长期困扰主机厂的“偶发性缺陷漏检”痛点,它能给出确凿的判定结果,还能逆向定位出异响源在产品内部的具体物理坐标。通过将这些异响特征量化为具体的频率分量和能量阈值,工艺工程师得以直接追踪到前道工序中由于夹具松动或零部件公差超标带来的质量波动,实现了从单点防御向源头治理的转型。四川伺服电机异响检测系统工作原理