商机详情 -
耐久异响检测技术规范
工业机器人关节部位的异响检测,面对的是多轴联动状态下声音信号相互混叠的复杂情况。一台六轴机器人在高速运转时,减速器、伺服电机、齿轮和轴承各自发出不同的声学特征,这些声音在空间上交叉传播,单一位置的麦克风很难分离出每个关节的单独声纹。异响检测系统在这类场景中通常采用多通道同步采集方案,在各个关节附近布设传感器阵列,利用波束成形或盲源分离算法将混合信号还原为单关节的声音轨迹。定位到的异响需要进一步判断是周期性撞击还是间歇性摩擦,前者的声谱表现为固定间隔的脉冲峰值,后者则呈现宽频带的能量爬升,这两种特征对应的机械故障类型完全不同。上海盈蓓德智能科技有限公司在工业机器人异响检测领域,针对减速器和关节模组的声学特性做了专项算法训练,帮助集成商和终端工厂在机器人装配调试阶段就能捕获早期机械异常。产线实时监测需求,实时异响检测系统优势是即时捕捉异常,替代人工听检。耐久异响检测技术规范
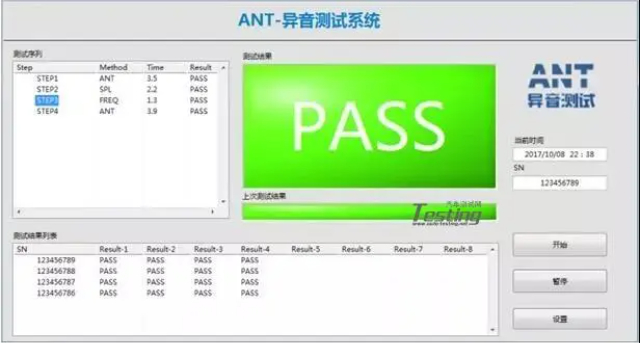
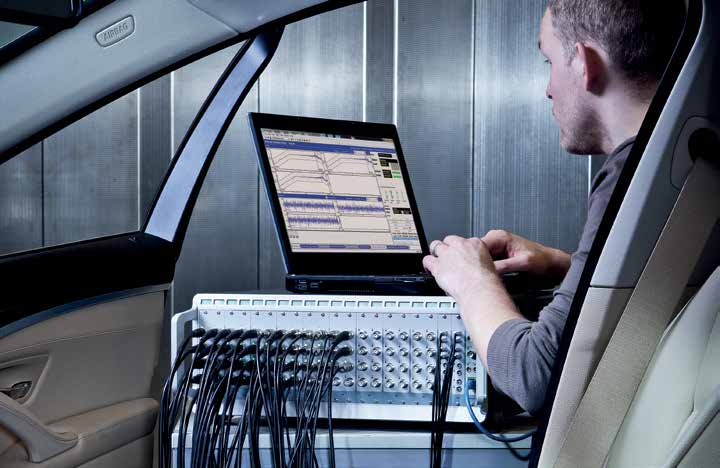
完整的异音异响 NVH 检测不能单一依靠仪器客观数据或人工主观听审,行业通用主客观融合判定体系,兼顾数据量化精细性与人耳真实感知,解决 “仪器分贝达标但用户听觉刺耳” 的行业痛点。客观检测依托声学相机、多通道噪声振动分析仪、加速度传感器,采集异响声压级、频谱、阶次、振动幅值、声品质心理声学指标(粗糙度、波动强度、尖锐度),输出标准化数值曲线,设定硬性阈值红线,超出数值区间直接判定异响不合格;主观评价由 3-5 名持证 NVH 专业评审员组成评审小组,经过统一听觉培训,按照主机厂 1-10 分异响评分标准,在相同工况、相同环境下对异响刺耳程度、出现频次、可感知距离打分,取平均分作为主观判定依据。二者存在互补关系,部分异响分贝数值不高,但高频尖锐度指标超标,人耳极易烦躁,*看客观分贝会造成漏判;部分低频共振异响频谱尖峰明显,但人耳不敏感,主观评分合格可放宽管控标准。标准化融合检测流程为先仪器客观采集全工况声振数据,标记所有频谱异常点位,再由评审员针对异常点位对应的工况开展主观试驾复现,同步记录异响描述、触发条件、听觉感受,形成 “数据曲线 + 主观评语” 双维度检测报告。上海性能异响检测设备声纹比对为智能异响检测系统工作原理,是快速定位异常声源的机制。
精密仪器在装配调试阶段的异响检测,往往决定着整机性能能否达标。光谱仪、质谱仪、电子显微镜这类设备内部集成了高精度运动平台、真空泵组和光学切换机构,任何一个运动部件在运行中发出的声音异常,都可能指向装配应力释放不充分、导轨预紧力偏差或传动带张紧不当。检测系统在半消声环境中采集仪器在不同工作模式下的声音,将每个运动部件的动作声从整机噪声中分离出来,与标准样机的声音指纹进行比对。声音信号的时域包络和频域能量分布如果偏离正常范围,系统会自动标记对应部件,装配工程师据此返回上一道工序进行针对性调整。上海盈蓓德智能科技有限公司在精密仪器制造领域推广声学调试辅助方案,用异响检测帮助装调人员将“手感”和“耳感”统一为可量化的声学指标。
音异响 NVH 检测依托专业信号处理技术拆解复杂声振原始数据,时域、频域、阶次分析是三大基础解析手段,层层剥离正常背景噪声,提取微弱异常异响特征,为异响定位、故障判定提供量化数学依据。时域分析展示声音、振动信号随时间变化波形,直观识别瞬时冲击类异响,工程师可精细定位异响触发的精确时间节点,同步匹配对应车辆工况(车速、转速、路面激励);频域分析通过快速傅里叶变换(FFT)将时域波形转化频谱图,横轴为振动频率、纵轴为声压 / 振动幅值,平稳正常运转部件频谱曲线平缓,齿轮磨损、轴承缺陷、塑料摩擦异响会在固定频率出现明显尖峰,阶次分析专门适配旋转类部件异响(电机、变速箱、轮毂轴承、风机),将频率换算为与旋转转速绑定的阶次,消除车速、转速变化带来的频率偏移,轴承、齿轮缺陷异响对应固定阶次,转速升高*提升幅值,阶次数值不变,快速区分机械旋转异响与随机路面振动噪声。检测软件可自动生成瀑布图、阶次切片、频谱对比报表,将海量原始采集数据简化为直观可视化图表,大幅降低工程师人工数据分析工作量,同时标准化数据格式便于跨部门、跨车型对标存档,是连接硬件采集设备与异响机理分析的核心技术桥梁。传统的异响检测往往依赖人工经验,盈蓓德正将其进行智能化升级。
国内电机异响检测已形成标准化实车与台架双测试体系,成为行业通用的检测基础模式,大幅提升异响检测的规范性与稳定性。台架测试为**前置检测方式,企业通过搭建电机总成半消声测试台、电驱系统动力试验台,在可控恒温、恒湿、无背景噪声环境下,完成电机空载、负载、额定工况、极限工况的异响采集,有效规避路面、风噪等外界干扰,精细定位电机本体异响缺陷。实车道路测试作为后置验证环节,主要模拟真实行车场景,采集不同车速、油门开度、负载状态下的车内、车外电机噪声数据,校验台架测试结果的落地适配性。现阶段国内主流车企及电驱厂商已统一测试流程,规范麦克风、振动传感器布设位置、采样频率、工况切换标准,实现电机异响从零部件到整车的全链条闭环检测,极大降低了量产车型异响故障率。聚焦车身内饰 NVH 异响检测,处理振动摩擦带来的车内恼人异音干扰问题。上海性能异响检测设备
EOL 终端集成智能异响检测模块,实现产线 NVH 性能自动化筛查与质量判定工作。耐久异响检测技术规范
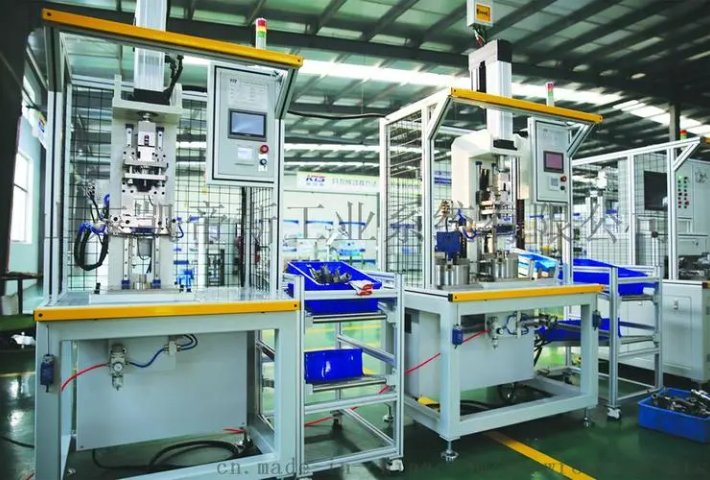
量产下线自动化异响检测体系***落地,成为国内电驱工厂品质管控的**标配,实现异响问题批量筛查与杜绝。针对量产电机一致性管控需求,国内主流电驱生产企业搭建了自动化NVH下线检测工位,搭载智能采集与分析系统,实现电机全工况自动启停、信号自动采集、异响自动判定、数据自动留存。检测系统内置标准化异响阈值模型,针对高频啸叫、异常振动、不规则噪声等缺陷自动报警,区分合格产品与故障产品,杜绝异响不良品流入整车装配环节。相较于传统人工听音检测,自动化检测规避了人工主观误差,检测效率提升3倍以上,准确率大幅提升,适配大批量量产需求。目前国内头部电驱企业已实现下线异响检测100%全覆盖,同时依托大数据积累持续优化判定阈值,不断提升量产异响管控精度。耐久异响检测技术规范