商机详情 -
北京退磁表面处理措施
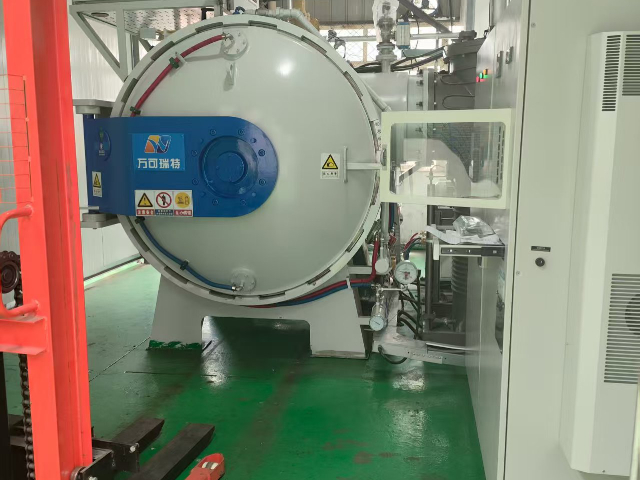
异形不规则金属工件台阶、内孔、弧形位置易留存局部剩磁,成都万可瑞特金属科技有限公司异形件退磁工装可实现消磁。冲压异形镶块、多台阶阀块、弧形导轨等工件结构凹凸不均,普通直通式退磁能处理外表面,隐蔽内腔磁性无法消除,后续装配、检测持续出问题。公司定制可翻转工装,工件多角度往复穿过交变磁场,覆盖外圆、内孔、台阶、凹槽全部区域,多次梯度衰减消磁,彻底局部残磁;工装可快速更换,适配不同异形工件尺寸,无需单独开模,小批量异形试样也可灵活加工。工序温度平稳,不会引发工件尺寸变化,可配合氮化、抛光等工序统筹排产,模具、液压异形件加工厂均可稳定合作。公司拥有高真空高压气体淬火炉等先进设备。北京退磁表面处理措施
食品机械接触式金属零部件需要无磁标准,避免吸附金属碎屑混入食材,成都万可瑞特金属科技有限公司食品设备配件退磁加工。和面辊、输送销轴、模具镶块等工件带磁,磨削、打磨产生的铁粉吸附在表面,生产过程掉落至食品中,存在安全管控隐患,食品加工行业对工件残磁管控严格。公司选用温和交变磁场工艺,不锈钢食品件不会破坏表层耐腐蚀结构,加工后逐批抽检,残磁数值满足食品机械通用加工标准;工序无尘无污染,处理后可配套食品级防锈清洗,批量食品设备配件集中加工,适配食品机械制造企业长期配套需求,保障设备生产环节安全合规。德阳不锈钢退磁处理怎么检测退磁处理可保障精密零件的尺寸测量精度,满足高精度加工要求。
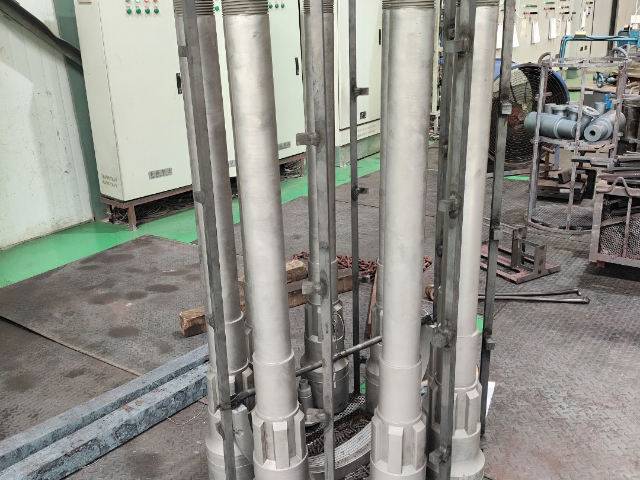
退磁处理是金属热处理工序后不可或缺的配套工艺,成都万可瑞特金属科技有限公司在这一领域积累了深厚的技术经验。金属零件在淬火、回火、渗碳、氮化等热处理过程中,由于电磁加热或磁性工装夹具的影响,内部往往会形成残留磁性。这种肉眼不可见的剩磁看似无关紧要,却会对后续的精密加工与装配环节造成干扰。在磨削工序中,带磁的工件表面容易吸附磨削产生的铁屑颗粒,这些硬质颗粒在砂轮与工件之间充当了“研磨剂”的角色,不影响表面光洁度,还会加速砂轮磨损。在自动化产线的装配环节,带磁的零件会相互吸附或与供料轨道粘连,导致振动盘卡料、机械手定位偏移,严重破坏生产节拍。成都万可瑞特为热处理后的零件提供专业配套的退磁处理服务,采用交流退磁工艺,让工件通过衰减的交变磁场区域,磁畴在交变力作用下逐步失序,从而在数秒内消除残余磁性。该工艺全程在常温下进行,不会改变零件经过淬火或回火后获得的硬度与金相组织,解决了热处理行业长期存在的“消磁不损性能”的技术诉求,帮助客户完善了热处理加工链条的一环。
电镀、氧化前工件需完成退磁处理,避免镀层附着力不足,成都万可瑞特金属科技有限公司配套表面处理前置消磁工序。金属工件带磁时,电镀槽内金属离子会被磁性吸附,镀层厚薄不均,局部出现、起皮,氧化膜也会因磁吸附杂质产生瑕疵,大幅降低表面处理良品率。公司可承接热处理后、精加工后两道节点的退磁加工,根据工件表面状态调整工艺,抛光件采用平缓交变磁场,防止表面细微划痕;铸造毛坯复杂工件多次循环消磁,凹槽内部剩磁。退磁工序无油污、杂质附着,处理后工件可直接投入清洗电镀流水线,批量五金、装饰金属件可集中加工,同步对接表面处理加工厂联合排产,缩短整体加工流转周期。公司采用连续式退磁设备,实现大批量连续处理。
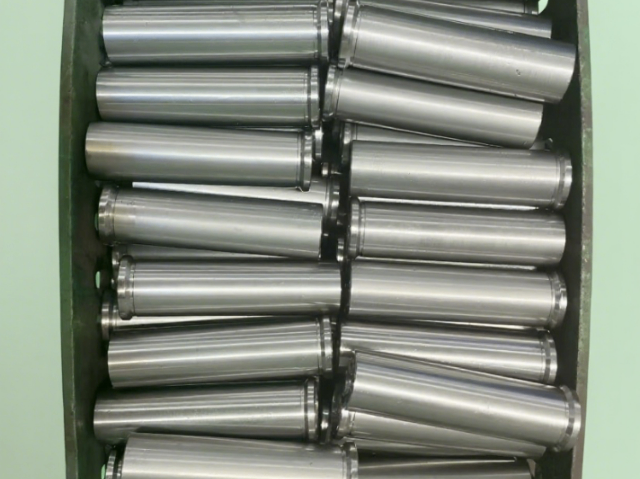
对于小批量、多品种的定制化热处理与退磁加工需求,成都万可瑞特展现了高度的工艺灵活性与服务适配能力。在研发打样、设备维修及特种零部件生产场景中,往往面临单件或小批量的热处理需求,这类需求对工艺参数的调整频率、设备的通用性以及交付的及时性都提出了特殊要求。成都万可瑞特拥有多台不同规格的真空热处理炉与退磁设备,能够适配不同尺寸、不同材质、不同工艺要求的小批量零件加工。公司会针对每一批次零件,根据其具体材质牌号、原始状态与终使用要求,量身定制专属的工艺方案,严格把控全流程的品质,确保小批量零件的处理效果稳定可靠。同时,凭借高效的生产组织与排程能力,公司承诺较快的交付周期,有效满足了客户的研发与生产进度需求,为众多中小企业与科研机构解决了小批量、多样化热处理需求的服务痛点。成都万可欣可承接批量金属零件退磁处理加工,满足大批次订单需求。山东退磁处理标准
公司针对量具刃具提供高精度的退磁处理服务。北京退磁表面处理措施
汽车传动零部件加工环节离不开规范退磁处理,成都万可瑞特金属科技有限公司长期承接齿轮、曲轴、活塞销等车用工件消磁加工。汽车变速箱、发动机内部零部件运转精度要求高,工件带磁会吸附磨削残渣,高速运转时残渣加剧齿面、轴套磨损,缩短整车传动系统使用周期;零部件装配线上磁性工件易吸附输送台金属碎屑,污染自动化装配工装。公司针对 40Cr、20CrMnTi 等常用汽车钢材匹配专属退磁工艺,批量轴类工件采用流水线连续退磁,单批次处理效率高,适配整车零部件大规模加工订单。处理后残磁数值满足汽车零部件通用加工标准,工序可与渗碳、氮化热处理衔接,加工过程不产生污染废液,完工同步配合客户质检流程,批量订单可稳定规划每日加工产能,适配汽配厂持续供货节奏。北京退磁表面处理措施