商机详情 -
内江工件退磁处理技术
部分加工企业在生产收尾阶段对退磁处理重视不足,认为微量剩磁不会带来实质影响。实际上,剩磁会干扰精密测量工具的读数准确性,导致尺寸不合格的零件误判为合格品流出,影响后续装配精度。在运转环境中,剩磁持续吸附金属磨屑,这些杂质进入轴承、导轨等精密配合部位后,会明显加速表面磨损,使零件提前失效。对于靠近电子元件的机械结构,剩磁还可能干扰电路信号,引发功能异常。规范的退磁处理只需较短的加工时间,即可彻底消除上述隐患,明显提升零件的整体可靠性与使用寿命,是高精度制造链条中不可或缺的收尾环节。成都万可欣科技有限公司专注于金属热处理加工服务,成立于2006年,占地2500平方米,拥有专业技术人员10人,可根据客户需求定制退磁工艺方案,已通过ISO9001、IATF16949、GJB9001C-2017质量管理体系认证。特种配套零件的退磁处理,符合相关体系规定的质量要求。内江工件退磁处理技术
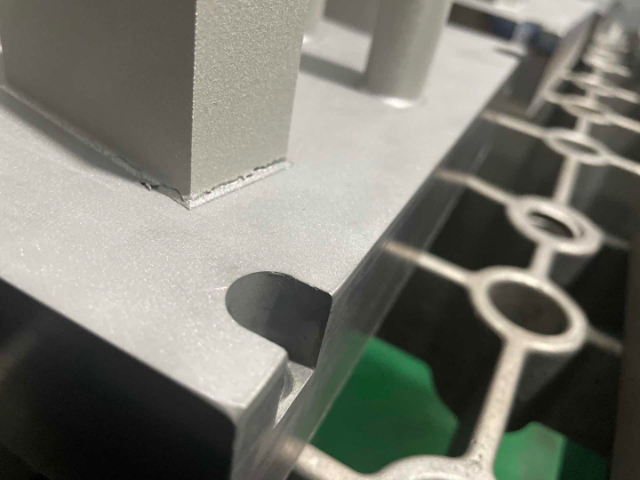
在规模化零部件生产中,退磁处理的批次一致性直接决定下游客户的装配质量与品牌口碑。同一批次零件若剩磁水平参差不齐,不合格品流入市场后将引发配合异常、磨损加剧乃至系统故障等各类隐患。批量加工过程中,需根据零件材质、尺寸及订单规模统一工艺参数,固定磁场强度、处理时长等关键变量,确保每一件零件的处理效果稳定可控。加工完成后还需按规范抽检剩磁强度,及时调整工艺偏差,保障整批交付质量符合客户标准。稳定的批量加工能力,是规模化制造企业在选择退磁供应商时的关键考量。成都万可欣科技有限公司拥有多年批量热处理加工经验,建立了完善的质量管控体系,配备30余台热处理设备及10余台检测仪器,实现加工全流程质量可控,先后通过ISO9001、IATF16949、GJB9001C-2017质量管理体系认证,能够满足各领域客户的批量加工需求。内江退磁表面处理方案公司以诚挚的服务热情忠实与新老客户合作。
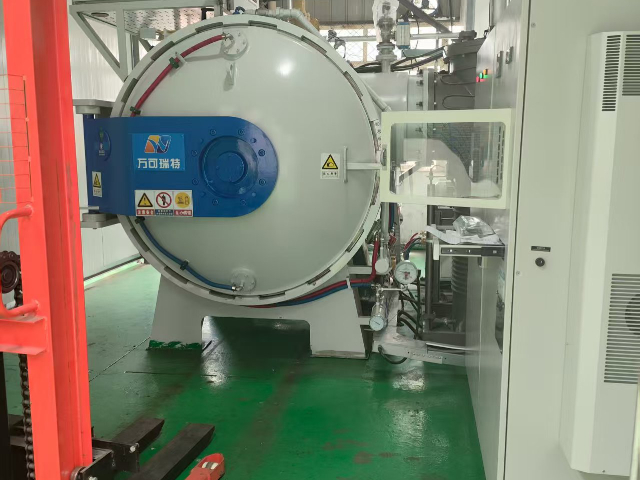
工业退磁处理主要分为交流退磁与热退磁两类,分别适配不同的零件特性与生产约束。交流退磁向工件施加幅度逐级降低的交变磁场,通过不断改变磁畴方向,使内部排列趋于杂乱无章,从而将剩磁降至符合要求的范围。该工艺无需对工件进行高温加热,能够在常温下完成,不会改变工件原有的组织性能与尺寸精度,因此适合大部分钢铁零件,尤其适合壁厚较薄、对温度变化敏感的精密部件。热退磁则将工件加热至铁磁性材料的居里点以上,利用高温打乱磁畴的有序排列,再经过缓慢冷却实现剩磁的彻底消除。该方式更适合常规交流退磁难以达标的大尺寸厚壁零件,能够处理内部剩磁强度较高的工件。两种工艺的选择需综合考量材质、尺寸及初始剩磁水平,以匹配不同的交付标准。成都万可欣科技有限公司拥有30余台热处理加工设备,涵盖真空气淬炉、离子氮化炉、井式氮化炉、台车炉等机型,并配备10余台金相显微镜、维式硬度计、洛式硬度计等检测设备,可根据零件类型制定合适的退磁方案。
液压阀块内部流道复杂,多处台阶、小孔易藏残余磁性,成都万可瑞特金属科技有限公司液压阀块退磁服务。阀块加工后流道带磁,液压油内金属磨屑吸附在孔道内壁,长期使用堵塞油路,压力不稳,设备故障频发。公司采用可翻转工装,阀块多角度往复通过梯度交变磁场,大小流道全部均匀消磁,消除隐蔽台阶内部剩磁;工序温度平稳,阀块密封尺寸无变动,加工后可直接清洗装阀,液压元件加工厂大批量订单可持续排产,减少油路堵塞故障。官方联系渠道成都万可瑞特金属科技有限公司我们将竭诚为您服务。退磁处理不改变零件的尺寸精度与表面状态。
离子氮化技术是成都万可瑞特在表面强化处理领域的一项成熟工艺,在石油化工与汽车制造等行业的零部件加工中发挥着重要作用。离子氮化利用辉光放电原理,在真空环境中使电离的氮离子轰击工件表面,在实现氮原子渗入的同时,兼具加热与表面活化的多重效果。与普通气体氮化相比,离子氮化具有渗速较快、化合物层组织可控、工件变形小以及材料适应性广等工艺优势。金星集团与成都万可瑞特的合作便是在发动机缸体的处理上,缸体作为发动机的主体结构件,将各个气缸和曲轴箱连成一体,是安装活塞、曲轴等零件的支承骨架,其材料需要兼具足够的强度、良好的铸造性与切削加工性。成都万可瑞特针对缸体的材料特性与应用需求,采用了离子氮化处理方案,在保障材料基体铸造性与切削性的同时,提高了表面的硬度,使其获得了更高的耐磨性、疲劳强度、抗蚀能力及抗烧伤性,更好地适配了石油化工环境下发动机的长期高负荷运转要求。我们在行业中赢得了广大客户的支持与信任。泸州纯铁退磁处理费用
我们可承接各类航空航天精密结构件加工业务。内江工件退磁处理技术
汽车传动零部件加工环节离不开规范退磁处理,成都万可瑞特金属科技有限公司长期承接齿轮、曲轴、活塞销等车用工件消磁加工。汽车变速箱、发动机内部零部件运转精度要求高,工件带磁会吸附磨削残渣,高速运转时残渣加剧齿面、轴套磨损,缩短整车传动系统使用周期;零部件装配线上磁性工件易吸附输送台金属碎屑,污染自动化装配工装。公司针对 40Cr、20CrMnTi 等常用汽车钢材匹配专属退磁工艺,批量轴类工件采用流水线连续退磁,单批次处理效率高,适配整车零部件大规模加工订单。处理后残磁数值满足汽车零部件通用加工标准,工序可与渗碳、氮化热处理衔接,加工过程不产生污染废液,完工同步配合客户质检流程,批量订单可稳定规划每日加工产能,适配汽配厂持续供货节奏。内江工件退磁处理技术