商机详情 -
四川金属件退磁处理排行榜
注塑模具镶针、细小顶针体积小,孔位内部磁性难以,成都万可瑞特金属科技有限公司模具细小镶件退磁方案。顶针、司筒经过研磨、线切割后孔内留存剩磁,注塑时吸附金属碎屑,产品表面出现针点瑕疵,模具频繁拆机清理,耽误生产。公司使用窄幅高均匀交变磁场通道,细小镶件分层分隔排布,多周期缓慢衰减消磁,内孔、尖角磁性完全消散;加工温度平稳,顶针尺寸不会微量变动,加工完成可直接抛光、氮化处理。模具加工厂分批次配送镶件即可集中加工,交期灵活,大幅减少模具试模、量产阶段的瑕疵报废率。公司拥有专业技术人员10人。四川金属件退磁处理排行榜
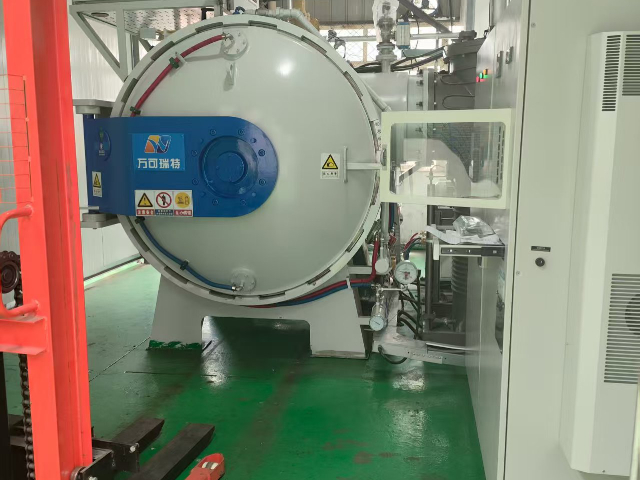
批量流水线工件适配连续式退磁设备加工,成都万可瑞特金属科技有限公司搭建全自动退磁流水线,适配大批量零部件持续加工。汽配、电子五金、轴承类工件产量大,单批次数千件,人工单件处理效率偏低,连续通道式设备可实现工件自动输送、自动消磁、自动出料,全程无需人工频繁上下料。流水线磁场参数数字化调控,可根据工件材质实时调整衰减梯度,进料速度可控,薄小件降低行进速度保证消磁充分,厚重锻件提升磁场区间。每小时稳定完成大批量工件处理,末端自动抽样检测残磁,数据实时记录,大批量订单可全天候排产,与客户精加工、热处理生产线同步衔接,缩短整体加工周转时长,适配规模化制造企业量产需求。德阳加热退磁处理工艺公司针对注塑金属嵌件提供专属的退磁处理方案。
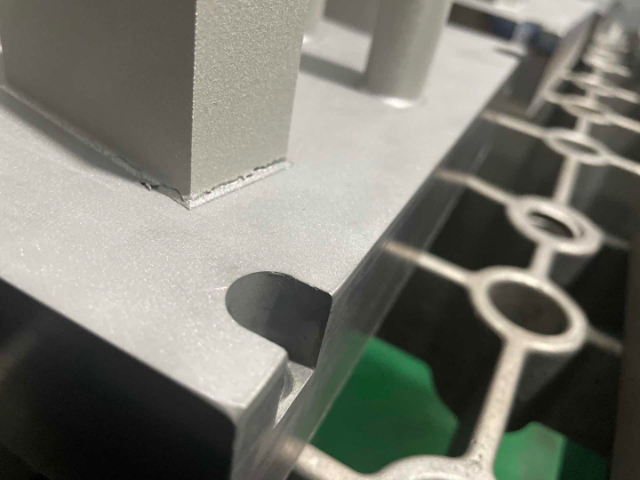
轴承钢工件残余磁性会大幅缩短轴承使用寿命,成都万可瑞特金属科技有限公司专注各类轴承套圈、钢柱、滚针退磁处理加工。轴承内部间隙微小,带磁工件吸附磨削铁粉,运转时铁粉卡在滚道内,形成点状磨损,运行噪音增大,提前出现间隙超标失效;轴承检测时剩磁干扰探伤设备,无法识别内部细微裂纹,留下产品隐患。公司区分深沟球轴承、圆锥滚子轴承不同配件尺寸,调整退磁设备行进速度与磁场衰减梯度,薄壁套圈降低磁场强度,防止工件微量变形;细小滚针批量放入周转治具连续消磁,全部工件完成后抽样检测残磁。退磁不破坏轴承表面淬火硬化层,加工后可直接进入清洗防锈工序,轴承加工厂大批量订单可分批次持续加工,稳定匹配生产线流转节奏。
铝钢复合精密构件两种材质磁导率不同,常规退磁易出现消磁不均,成都万可瑞特金属科技有限公司复合工件专属退磁工艺。铝层无磁性、钢层加工产生强剩磁,普通磁场处理能消除表层磁性,钢芯内部持续留存,影响传感设备使用。公司分阶段梯度调整磁场强度,先中强磁场消散深层剩磁,再低强度平缓衰减,兼顾钢芯与铝表层,不会损伤铝复合层结合力;工件匀速缓慢输送,多层复合件多角度往复处理,加工后逐件检测残磁,电子传感复合件小批量试样可加急加工,适配精密复合零部件加工需求。公司通过GJB9001C-2017质量管理体系认证。
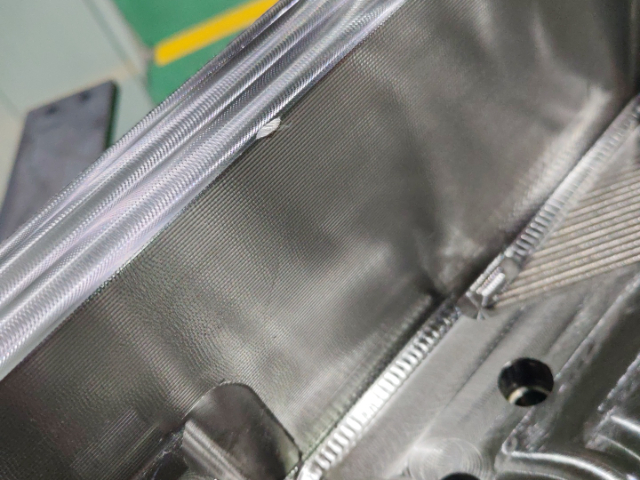
电镀、氧化前工件需完成退磁处理,避免镀层附着力不足,成都万可瑞特金属科技有限公司配套表面处理前置消磁工序。金属工件带磁时,电镀槽内金属离子会被磁性吸附,镀层厚薄不均,局部出现、起皮,氧化膜也会因磁吸附杂质产生瑕疵,大幅降低表面处理良品率。公司可承接热处理后、精加工后两道节点的退磁加工,根据工件表面状态调整工艺,抛光件采用平缓交变磁场,防止表面细微划痕;铸造毛坯复杂工件多次循环消磁,凹槽内部剩磁。退磁工序无油污、杂质附着,处理后工件可直接投入清洗电镀流水线,批量五金、装饰金属件可集中加工,同步对接表面处理加工厂联合排产,缩短整体加工流转周期。公司针对3C电子行业提供高精度退磁处理服务。宜宾工件退磁处理过程
公司先后通过ISO9001质量管理体系认证。四川金属件退磁处理排行榜
热处理工序结束后,对工件进行金相组织分析是评判工艺效果是否达标的手段。成都万可瑞特配备有先进的金相显微镜及配套制样设备,能够对处理后的金属零件进行微观组织层面的评估。金相分析的意义在于,它能够直观揭示材料在经过淬火、回火、渗碳或氮化后,其内部晶粒度、相组成、碳化物分布形态及氮化层深度与结构是否达到了工艺设计目标。例如,真空淬火后理想的显微组织应当是细小的板条马氏体或隐晶马氏体,配合适量的残余奥氏体与均匀分布的碳化物颗粒;若出现粗大晶粒或网状碳化物,则表明加热温度或冷却速度存在偏差。在氮化处理的质量评估中,金相分析能够精确测定白亮层与扩散层的厚度,评估其致密性与脆性等级,这些微观指标直接决定了零件在服役条件下的耐磨寿命与抗疲劳能力。成都万可瑞特将金相检测数据与硬度检测结果相结合,形成对每一炉产品质量的客观评价,并据此不断优化工艺参数,形成良性的质量闭环。四川金属件退磁处理排行榜