商机详情 -
自贡退磁处理必要性
工业退磁处理主要分为交流退磁与热退磁两类,分别适配不同的零件特性与生产约束。交流退磁向工件施加幅度逐级降低的交变磁场,通过不断改变磁畴方向,使内部排列趋于杂乱无章,从而将剩磁降至符合要求的范围。该工艺无需对工件进行高温加热,能够在常温下完成,不会改变工件原有的组织性能与尺寸精度,因此适合大部分钢铁零件,尤其适合壁厚较薄、对温度变化敏感的精密部件。热退磁则将工件加热至铁磁性材料的居里点以上,利用高温打乱磁畴的有序排列,再经过缓慢冷却实现剩磁的彻底消除。该方式更适合常规交流退磁难以达标的大尺寸厚壁零件,能够处理内部剩磁强度较高的工件。两种工艺的选择需综合考量材质、尺寸及初始剩磁水平,以匹配不同的交付标准。成都万可欣科技有限公司拥有30余台热处理加工设备,涵盖真空气淬炉、离子氮化炉、井式氮化炉、台车炉等机型,并配备10余台金相显微镜、维式硬度计、洛式硬度计等检测设备,可根据零件类型制定合适的退磁方案。公司是成都万可瑞特金属科技有限公司的子公司。自贡退磁处理必要性
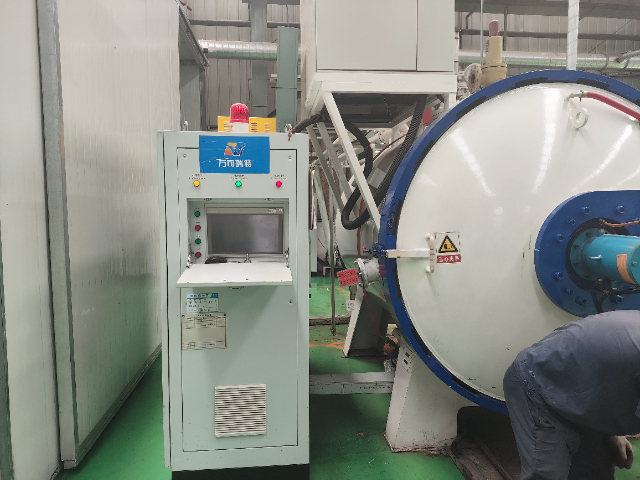
不锈钢工件加工后同样会产生微弱剩磁,很多加工厂家容易忽略该工序,成都万可瑞特金属科技有限公司针对 201、304、316 不锈钢推出专属退磁工艺。不锈钢经过冲压、折弯、磨削后内部晶粒定向排布,形成残余磁性,用于传感、弱电设备时干扰信号,厨卫不锈钢配件带磁易吸附铁屑,日常清洁难度提升。公司采用低强度交变衰减磁场,不会破坏不锈钢钝化膜,不改变工件耐腐蚀性能;薄壁不锈钢薄板分段缓慢通过退磁通道,避免板材形变;异形不锈钢阀体、管件多角度处理,消除内腔残留磁性。加工完成可配套超声波清洗一体化服务,厨卫五金、弱电不锈钢配件批量订单稳定交付,解决不锈钢工件带磁带来的使用与加工难题。四川中碳钢退磁热处理品牌公司检测设备配有金相显微镜等10余台设备。
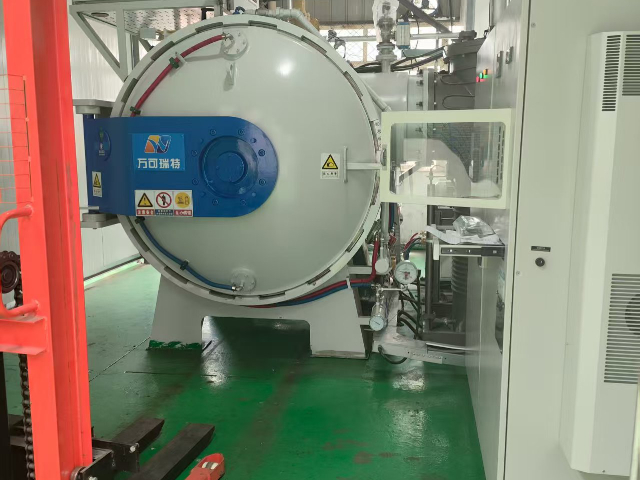
钛钢复合医疗植入件磁场管控严苛,轻微剩磁影响核磁检测,成都万可瑞特金属科技有限公司医疗复合植入件高精度退磁加工。植入件钢基体加工产生剩磁,患者做核磁检查时磁场偏移,影像模糊,行业强制要求植入件消磁达标。公司低磁工位,单件缓慢多梯度消磁,温和交变磁场不破坏钛钢复合结合层,加工后每件测磁留存记录,少量试样加急排产,不与工业大件混线,严格遵循医疗零部件加工管控标准,适配植入件制造企业试样与量产加工。官方联系渠道成都万可瑞特金属科技有限公司我们将竭诚为您服务。
铝钢复合精密构件两种材质磁导率不同,常规退磁易出现消磁不均,成都万可瑞特金属科技有限公司复合工件专属退磁工艺。铝层无磁性、钢层加工产生强剩磁,普通磁场处理能消除表层磁性,钢芯内部持续留存,影响传感设备使用。公司分阶段梯度调整磁场强度,先中强磁场消散深层剩磁,再低强度平缓衰减,兼顾钢芯与铝表层,不会损伤铝复合层结合力;工件匀速缓慢输送,多层复合件多角度往复处理,加工后逐件检测残磁,电子传感复合件小批量试样可加急加工,适配精密复合零部件加工需求。公司对外承接固溶处理等热处理加工业务。
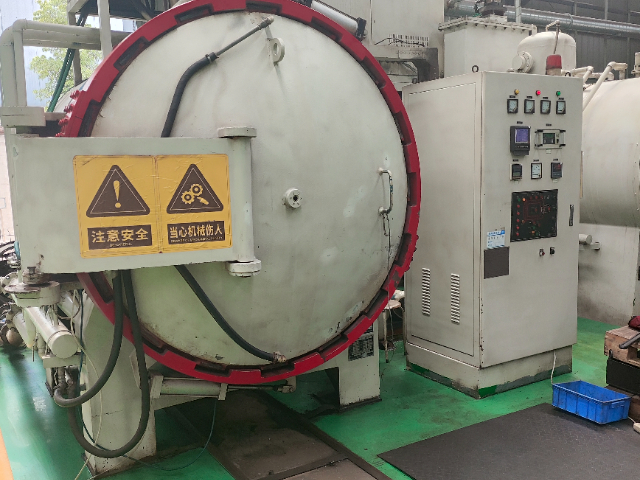
高空起重设备吊钩、销轴类锻件带磁会吸附金属杂物,作业存在安全隐患,成都万可瑞特金属科技有限公司起重配件退磁处理加工。起重锻件锻造、磨削后剩磁较强,吸附工地铁粉、钢渣,吊运过程掉落易砸伤人员,同时探伤时剩磁掩盖内部裂纹,无法排查安全缺陷。公司加大交变磁场输出,厚重锻件延长消磁周期,多角度翻转处理,消除台阶、圆孔内部磁性;退磁工序不改变锻件调质后的抗拉、冲击性能,加工完成同步配合无损探伤工序,批量起重配件分批次加工,适配重工起重设备制造项目工期要求,提升设备出厂安全标准。合规的退磁处理聚焦剩磁消除,不引入额外热输入或机械应力,因此零件原有精度与性能参数得以完整保留。绵阳退磁处理要求
从精密仪器到机械零件,退磁处理贯穿后续装配与检测链条,确保每个环节调取的数据真实反映零件本征状态。自贡退磁处理必要性
在退磁处理的工艺效果验证方面,成都万可瑞特建立了系统的检测与追溯机制,确保每一批交付的零件均达到客户的剩磁控制标准。退磁处理的效果无法凭肉眼或手感判断,必须借助经计量校准的检测设备来量化评估残余磁场强度。公司使用高精度的高斯计或磁通计,对处理后的零件进行抽检或全检,根据零件的材质类型与终用途设定对应的残余磁场强度验收限值。对于航空零件与特种构件,检测标准尤为严格,逐件检测并记录数据是标准操作流程。检测数据与批次号绑定存档,形成完整的质量追溯链,支撑客户的来料检验与质量体系审核。在产线协同层面,成都万可瑞特建议客户在以下节点嵌入退磁工序:冲压落料后消除模具传导磁,电镀前去除电流磁化效应,热处理后对成品进行终消磁。将退磁纳入标准化的工艺路线,可以从源头避免剩磁引发的产线故障与装配隐患,减少停机排查与返工成本,助力制造企业实现高精度与高效率的双重目标。自贡退磁处理必要性