商机详情 -
深圳纯铁退磁处理公司排名
食品机械接触式金属零部件需要无磁标准,避免吸附金属碎屑混入食材,成都万可瑞特金属科技有限公司食品设备配件退磁加工。和面辊、输送销轴、模具镶块等工件带磁,磨削、打磨产生的铁粉吸附在表面,生产过程掉落至食品中,存在安全管控隐患,食品加工行业对工件残磁管控严格。公司选用温和交变磁场工艺,不锈钢食品件不会破坏表层耐腐蚀结构,加工后逐批抽检,残磁数值满足食品机械通用加工标准;工序无尘无污染,处理后可配套食品级防锈清洗,批量食品设备配件集中加工,适配食品机械制造企业长期配套需求,保障设备生产环节安全合规。公司拥有台车炉等热处理设备。深圳纯铁退磁处理公司排名
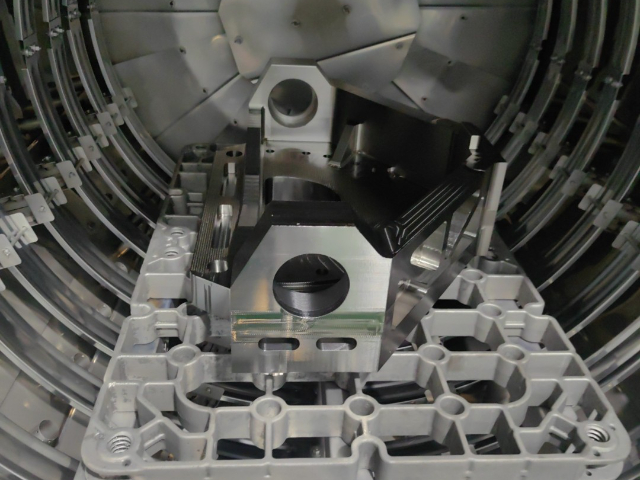
弱电控制柜内部金属支架、固定片不能带有残余磁性,避免干扰线路信号,成都万可瑞特金属科技有限公司承接电气钣金退磁处理加工。钣金经过折弯、冲孔、冲压后产生剩磁,靠近电缆、传感器时干扰弱电传输,引发设备报错,控制柜调试难度提升。公司针对钣金板材尺寸调整退磁通道宽度,大幅面柜体板材分段匀速处理,折弯内角反复穿过交变磁场,消除折痕位置集中磁性;加工全程无高温,板材镀锌、喷涂层不受破坏,处理后无粉尘吸附,可直接投入组装工序。电气设备厂商大批量钣金订单可集中排产,加工交期贴合柜体装配进度,从源头减少弱电设备信号干扰故障。绵阳磁钢退磁处理必要性精密刀具加工完成后做退磁处理,避免吸附切屑影响自身加工精度。
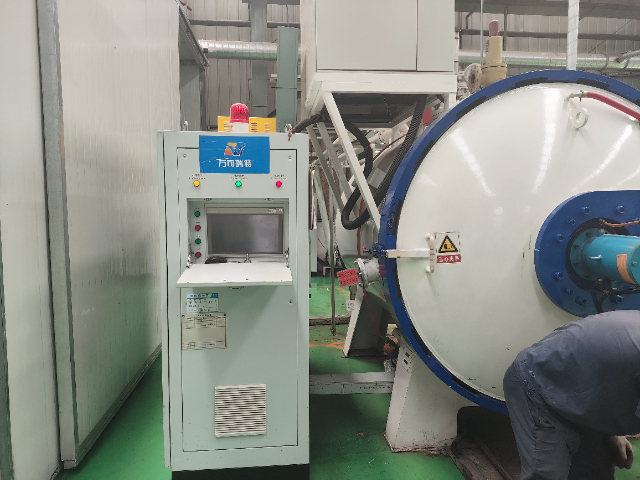
链条销轴微型小件批量堆叠易磁耦合叠加,消磁难度提升,成都万可瑞特金属科技有限公司分隔式料筐批量退磁方案。销轴零散堆放时相互磁化,整体磁性增强,单次通道处理无法完全消散,分层分隔料筐隔离工件,每层接触交变磁场,多周期衰减消磁。料筐适配自动化输送线,装卸简便,数千件单批次可快速完成加工,末端随机抽样测磁,不合格整筐重新处理。加工后销轴无铁粉吸附,装配链条啮合顺畅,输送机械、包装设备链条配件稳定配套,批量加工费用清晰核算,交期可控。
热处理淬火后的工件内部应力大,同时伴随高强度剩磁,成都万可瑞特金属科技有限公司淬火后配套退磁加工服务。工件淬火冷却过程中受磁场设备、工装影响,磁畴定向排列,剩磁强度大幅提升,直接精加工会吸附大量淬火氧化磨屑,划伤硬化表层。公司将退磁工序安排在回火之后,工件应力释放完成再消磁,采用中强度交变磁场缓慢衰减,兼顾消磁效果与工件尺寸稳定性;高硬度模具钢、淬火齿轮延长磁场衰减周期,深层磁性充分消散。加工不损伤淬火硬化层硬度,处理后工件可直接进入精磨工序,热处理加工厂可同步配套消磁服务,减少工件跨厂转运工序,降低加工综合成本。公司采用全自动交流退磁生产线,提升处理效率。
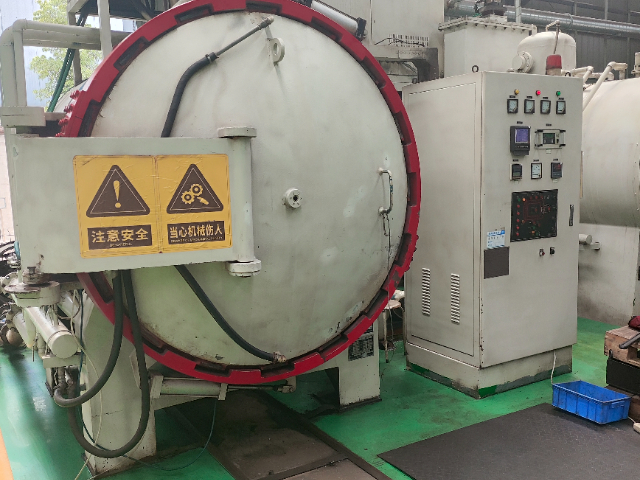
模具钢工件经过铣削、磨削、电火花加工后普遍存在强剩磁,成都万可瑞特金属科技有限公司提供模具退磁处理服务,解决模具装配、试模阶段的磁性干扰问题。注塑模具、冲压模具型腔带磁,加工产生的金属碎屑吸附在模腔表面,成型产品表面会出现划痕、麻点,大幅降低良品率;模具拆装时磁性相互吸附,加大拆装难度,延长试模工时。公司根据模具体积、壁厚选用对应退磁设备,小型镶件使用通道式连续加工,大型整体模具采用可移动龙门退磁装置,多角度交变消磁,消除型腔、边角隐蔽位置的残余磁场。退磁工序不损伤模具表面抛光纹理,不会造成尺寸微量变动,可安排在氮化、抛光工序前后灵活穿插排产,加工完成现场检测残磁,不合格产品重新处理,面向模具加工厂、塑胶制品厂提供稳定配套加工,兼顾交期与工件加工品质。公司拥有真空气淬炉等热处理设备。泸州零件退磁处理品牌
我们在行业中赢得了广大客户的支持与信任。深圳纯铁退磁处理公司排名
氮化处理作为表面热处理技术的重要手段,在提升金属零件耐磨性、抗疲劳性与耐腐蚀性方面具有效果,成都万可瑞特在这一领域拥有成熟的工艺体系与丰富的应用经验。氮化处理是在特定温度下(通常在500至600摄氏度范围内),通过一定介质使氮原子渗入工件表层,形成高硬度、高耐磨性的氮化层。由于渗氮温度较低,处理过程中工件芯部未发生相变,因此氮化后的零件变形量极小,特别适合对尺寸精度要求较高的精密零件。对于热作模具钢,通常在淬火与回火后于低温回火温度区间进行渗氮处理;对于有特殊要求的冷作模具钢,也可以在氮化后进行淬火与回火热处理。成都万可瑞特配备了气氛控制氮化炉与离子氮化炉等专业设备,能够针对不同材质与使用工况定制氮化方案。经过氮化处理的模具,表面硬度提升,抗咬合性、抗腐蚀性能与抗疲劳性能均得到明显增强,使用寿命获得大幅度延长,在工业应用中展现出突出的技术经济优势。深圳纯铁退磁处理公司排名