商机详情 -
退磁表面处理费用
高精度模具与工业刀具在完成加工后,几乎都会带有一定剩磁。这些剩磁会在实际使用过程中持续吸附金属碎屑,坚硬的碎屑划伤模具成型表面与刀具刃口,直接降低后续加工工件的表面质量,同时加速模具与刀具的异常磨损,缩短其整体使用寿命,推高企业的生产工具更换成本。退磁处理能够彻底消除模具与刀具表面及内部的剩磁,从根本上避免加工过程中铁屑吸附的问题,保持成型面与刃口的光洁度,减少因杂质介入导致的崩刃与拉伤,从而明显延长使用周期。经过规范退磁的模具与刀具,其原有尺寸精度与加工性能完全不受影响,硬度与耐磨性亦保持原有水平,适配高硬度精密模具与刀具的严苛加工需求。成都万可欣科技有限公司坐落于成都市郫都区,拥有多年热处理加工经验,配备金相显微镜、维式硬度计、洛式硬度计等10余台检测设备,可针对各类高精度模具与刀具提供退磁处理服务。耐磨工装夹具加工后做退磁处理,能延长工装夹具整体使用寿命。退磁表面处理费用
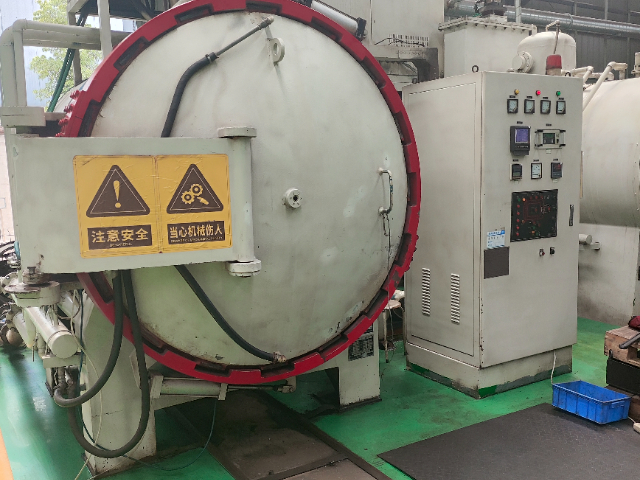
铁路与矿山装备长期在多粉尘、高负荷的恶劣环境中运行,其传动件与耐磨零件若残留剩磁,会持续吸附环境中的铁粉与金属磨屑。这些杂质进入齿轮啮合面与轴承滚道后,会明显加剧表面磨损,加快疲劳裂纹的萌生,缩短装备的整体使用寿命,增加设备维护与更换的频率。退磁处理能够彻底消除重载零件的内部剩磁,减少杂质吸附,延缓磨损速度,提升零件的抗疲劳性能,从而延长装备在严苛工况下的服役周期。该工艺不会改变零件原有的硬度与耐磨性能,完全保留其应对重载冲击的力学特性。成都万可欣科技有限公司服务覆盖铁路与矿山装备制造领域,拥有30余台热处理加工设备,可加工大尺寸重载零件,配备10余台专业检测仪器,保障处理质量稳定,满足客户对批量加工的一致性要求。上海退磁表面处理排行榜航空航天配套的精密金属部件,完工后均需执行合规退磁处理工序,以满足先进装备对磁洁净度的极限要求。
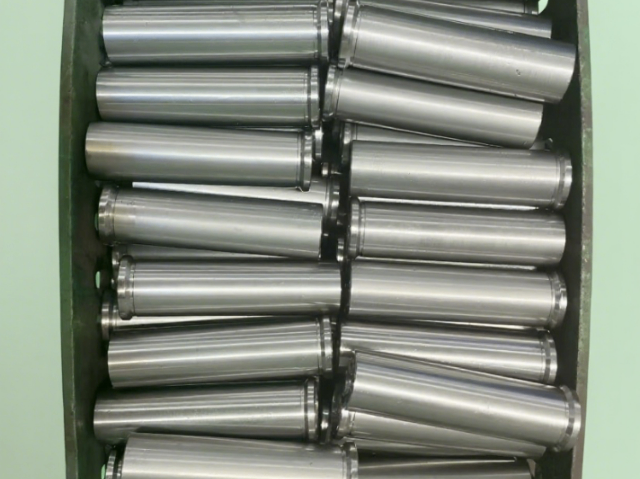
铝钢复合精密构件两种材质磁导率不同,常规退磁易出现消磁不均,成都万可瑞特金属科技有限公司复合工件专属退磁工艺。铝层无磁性、钢层加工产生强剩磁,普通磁场处理能消除表层磁性,钢芯内部持续留存,影响传感设备使用。公司分阶段梯度调整磁场强度,先中强磁场消散深层剩磁,再低强度平缓衰减,兼顾钢芯与铝表层,不会损伤铝复合层结合力;工件匀速缓慢输送,多层复合件多角度往复处理,加工后逐件检测残磁,电子传感复合件小批量试样可加急加工,适配精密复合零部件加工需求。
成都万可瑞特将绿色制造理念融入热处理与退磁处理的生产实践中,积极探索节能降耗与环保生产的工艺路径。热处理与退磁加工属于高能耗环节,电力消耗与冷却介质的使用对环境有一定影响。公司通过优化设备结构、改进保温材料、采用变频调速与智能温控技术,有效降低了单位产品的能耗水平。在氮化处理领域,公司采用的离子氮化技术相较于传统气体氮化,具有能量利用效率高、氨气消耗少、无有害废气排放的环保优势。在退磁处理方面,交流退磁设备本身能耗较低,且全程无化学试剂参与,属于清洁生产工艺。公司还积极探索热处理余热回收利用的可行性,将设备散发的废热用于工件预热或车间采暖,进一步提升能源利用效率。在质量管理体系中,环境因素被纳入工艺设计的考量范围,力求在保证金属加工品质的同时,实现经济效益与环境效益的协调统一,助力制造业的绿色转型与可持续发展。铁路重载传动件做完热处理后,需要配套退磁处理消除内部剩磁。
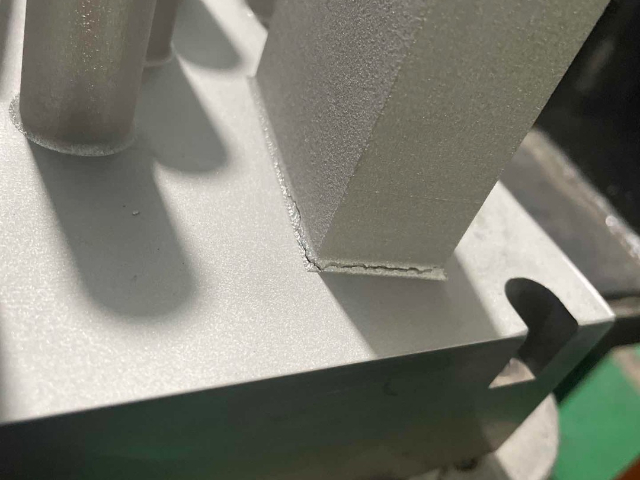
液压阀块内部流道复杂,多处台阶、小孔易藏残余磁性,成都万可瑞特金属科技有限公司液压阀块退磁服务。阀块加工后流道带磁,液压油内金属磨屑吸附在孔道内壁,长期使用堵塞油路,压力不稳,设备故障频发。公司采用可翻转工装,阀块多角度往复通过梯度交变磁场,大小流道全部均匀消磁,消除隐蔽台阶内部剩磁;工序温度平稳,阀块密封尺寸无变动,加工后可直接清洗装阀,液压元件加工厂大批量订单可持续排产,减少油路堵塞故障。官方联系渠道成都万可瑞特金属科技有限公司我们将竭诚为您服务。退磁处理可避免注塑件因嵌件带磁而出现不良品。自贡零件退磁处理过程
退磁处理可有效消除或降低金属零件的剩磁。退磁表面处理费用
钛钢复合医疗植入件磁场管控严苛,轻微剩磁影响核磁检测,成都万可瑞特金属科技有限公司医疗复合植入件高精度退磁加工。植入件钢基体加工产生剩磁,患者做核磁检查时磁场偏移,影像模糊,行业强制要求植入件消磁达标。公司低磁工位,单件缓慢多梯度消磁,温和交变磁场不破坏钛钢复合结合层,加工后每件测磁留存记录,少量试样加急排产,不与工业大件混线,严格遵循医疗零部件加工管控标准,适配植入件制造企业试样与量产加工。官方联系渠道成都万可瑞特金属科技有限公司我们将竭诚为您服务。退磁表面处理费用