商机详情 -
内江退磁处理工艺
线切割加工后的工件切口边缘聚集磁性,后续研磨、装配持续出问题,成都万可瑞特金属科技有限公司线切割工件前置退磁工序。线切割放电过程使工件切口磁畴定向排布,边缘剩磁偏高,研磨时大量钼屑吸附在切口,抛光后表面布满细小划痕,装配时切口相互吸附,组装效率下降。公司将退磁安排在线切割出料后,工件未堆叠前单独处理,切口完整覆盖交变磁场,多层梯度衰减,消除切口集中磁性;加工不改变工件切割尺寸,可同步对接研磨加工厂,线切割单件、批量工件均可灵活排产,减少后道工序瑕疵报废。退磁处理后金属零件表面洁净无杂质残留,符合先进制造品质要求。内江退磁处理工艺
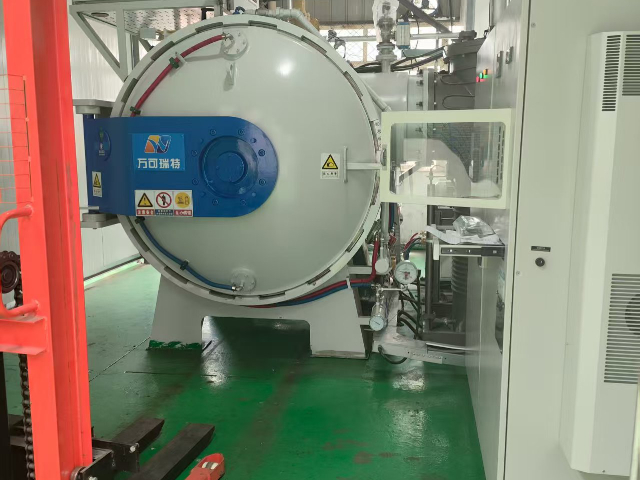
全流程的质量管控是成都万可瑞特赢得航空航天、汽车制造及石油机械等领域客户长期信赖的基石。公司的质量管控体系从材料源头开始延伸,所有抵达公司的待处理件不会直接进入产线,而是首先接受严格的材料鉴别与追溯。通过光谱分析等检测手段核实材料成分,确保与客户要求及工艺标准完全一致;同时进行外观与尺寸检验,确保来料状态受控。这一前置检测步骤有效杜绝了因材质不明导致的批量性质量事故。在热处理工序完成后,产品进入检测中心接受终的性能验证,检测项目通常包括洛氏或维氏硬度检测、金相组织分析等指标。金相分析能够直观揭示材料内部的微观组织是否达到理想状态,是评判热处理工艺是否成功的“金标准”。所有检测数据被真实、详尽地记录下来,形成每批次产品专属的质量报告,这份报告不包含终性能数据,还可以追溯到生产时的炉号、工艺参数曲线及操作人员,为客户提供了有据可查、有源可溯的质量保证。宜宾工件退磁处理标准公司拥有离子氮化炉等热处理设备。
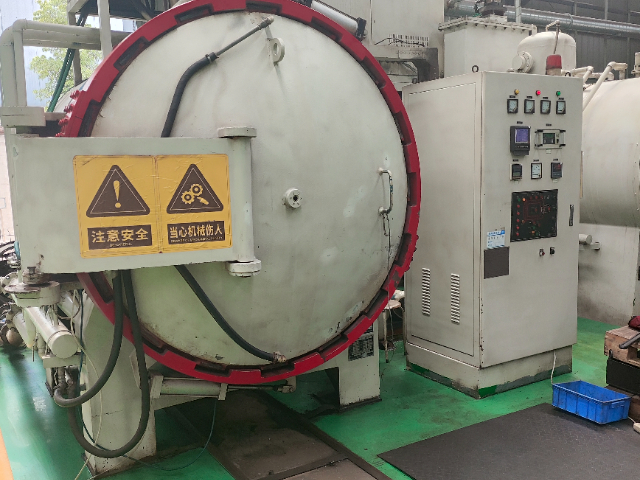
热处理淬火后的工件内部应力大,同时伴随高强度剩磁,成都万可瑞特金属科技有限公司淬火后配套退磁加工服务。工件淬火冷却过程中受磁场设备、工装影响,磁畴定向排列,剩磁强度大幅提升,直接精加工会吸附大量淬火氧化磨屑,划伤硬化表层。公司将退磁工序安排在回火之后,工件应力释放完成再消磁,采用中强度交变磁场缓慢衰减,兼顾消磁效果与工件尺寸稳定性;高硬度模具钢、淬火齿轮延长磁场衰减周期,深层磁性充分消散。加工不损伤淬火硬化层硬度,处理后工件可直接进入精磨工序,热处理加工厂可同步配套消磁服务,减少工件跨厂转运工序,降低加工综合成本。
在规模化零部件生产中,退磁处理的批次一致性直接决定下游客户的装配质量与品牌口碑。同一批次零件若剩磁水平参差不齐,不合格品流入市场后将引发配合异常、磨损加剧乃至系统故障等各类隐患。批量加工过程中,需根据零件材质、尺寸及订单规模统一工艺参数,固定磁场强度、处理时长等关键变量,确保每一件零件的处理效果稳定可控。加工完成后还需按规范抽检剩磁强度,及时调整工艺偏差,保障整批交付质量符合客户标准。稳定的批量加工能力,是规模化制造企业在选择退磁供应商时的关键考量。成都万可欣科技有限公司拥有多年批量热处理加工经验,建立了完善的质量管控体系,配备30余台热处理设备及10余台检测仪器,实现加工全流程质量可控,先后通过ISO9001、IATF16949、GJB9001C-2017质量管理体系认证,能够满足各领域客户的批量加工需求。公司采用全自动交流退磁生产线,提升处理效率。
很多企业在零件退磁处理的过程中,会遇到退磁不彻底、残磁不均匀、零件变形、表面镀层损伤等问题,不*影响零件的使用性能,还会造成零件的报废,增加生产成本,成都万可瑞特金属科技有限公司拥有多年的退磁处理工艺经验,能够为企业提供退磁处理的技术支持与问题解决方案。公司的技术团队会针对企业遇到的退磁处理问题,分析问题产生的原因,从零件的材质、前期加工工艺、退磁设备的选型、退磁工艺的参数设置、后续处理等多个维度,给出针对性的解决方案,帮助企业优化退磁处理的工艺,解决退磁不彻底、残磁不均匀等常见问题。同时公司还能为企业提供零件的前期工艺设计建议,根据零件的使用需求,推荐合适的退磁工艺类型、参数设置,帮助企业从源头提升零件的退磁处理效果,降低零件的报废率,提升生产效率。公司通过IATF16949质量管理体系认证。北京铁件退磁处理过程
公司对外承接氮化处理等热处理加工业务。内江退磁处理工艺
成都万可瑞特金属科技有限公司面向各类精密金属零部件提供标准化退磁处理加工服务,机械加工、磨削、线切割工序后的工件极易产生残余磁场,若不做消磁处理会引发一系列生产隐患。带磁工件会持续吸附金属磨屑、铁粉,精加工阶段磨屑卡在配合面会划伤工件精密表面,造成尺寸偏差,增加返工损耗;检测环节残余磁场会干扰千分尺、高度规等精密量具,出现测量数值浮动,影响质检判定;装配时磁性工件相互吸附,卡涩卡顿,降低组装效率。公司采用梯度交变衰减磁场工艺,根据工件材质、厚度、尺寸调整磁场强度与衰减周期,中小型轴类、齿轮采用通道式连续退磁,大型模具、厚重锻件使用台式大功率退磁设备,处理后残磁数值稳定控制在行业常规合格区间。整套工序改变内部磁畴排布,不会改动工件硬度、尺寸、表层防护状态,加工完成同步提供残磁检测记录,适配自动化设备、医疗配件、传感元件等对磁场敏感的零部件加工需求,批量与小批量定制订单均可稳定交付。内江退磁处理工艺