商机详情 -
成都金属件退磁处理步骤
链条、链轮传动工件加工后带磁会加剧链节磨损,成都万可瑞特金属科技有限公司传动配件退磁处理服务。链轮齿面、链条销轴磨削产生的铁粉被磁性吸附,啮合过程持续研磨齿面,缩短传动部件使用周期,自动化产线频繁停机更换配件,影响生产效率。公司针对不同规格链条设计配套周转治具,整串链条匀速穿过退磁通道,链节缝隙充分消磁;中碳钢、合金钢链轮批量流水线加工,末端抽样检测残磁,不合格复处理。退磁不破坏工件表面耐磨层,加工后可直接上油防锈,输送设备、包装机械链条配件大批量订单可持续排产,稳定匹配产线流转节奏。公司对外承接固溶处理等热处理加工业务。成都金属件退磁处理步骤
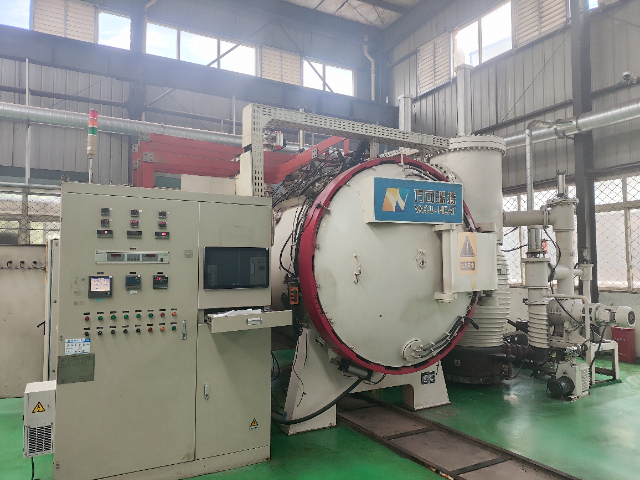
木工机械刀轴、铣刀盘高速运转,带磁吸附木屑金属混合杂质,刀面快速磨损,成都万可瑞特金属科技有限公司木工刀具退磁处理。刀具磨削后剩磁吸附金属砂粒、铁钉碎屑,切削时杂质刮伤木材与刀刃,刀具更换周期缩短,木工产品表面出现划痕瑕疵。公司针对圆形刀轴、盘状铣刀定制工装,穿过交变磁场,刀齿缝隙充分消磁;加工不破坏刀具淬火硬度,处理后可直接开刃、防锈,木工设备配件批量流水线加工,交期贴合家具制造厂生产进度,降低刀具损耗成本。泸州退磁处理目的公司配有维式硬度计,保障硬度检测精度。
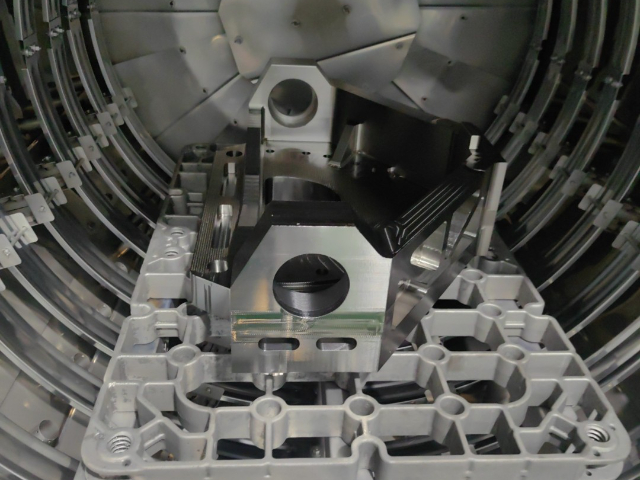
大型龙门铣床底座、厚重机床铸件体积大,整体剩磁分布不均,成都万可瑞特金属科技有限公司大型铸件移动式退磁设备加工。厚重机床铸件铸造、铣削后整体磁性强弱不一,固定通道设备无法完整覆盖,移动式龙门磁场装置可沿铸件长度移动,分段多次交变消磁,底座凹槽、安装孔全部消除残磁。加工无高温冲击,铸件时效后的稳定性不受影响,可安排在粗铣后、精铣前工序,大型机床厂分批次配送铸件即可集中处理,解决厚重工件消磁不彻底的行业痛点。
风电行业的各类齿轮箱零件、主轴、轴承、紧固件、发电机铁芯配套结构件等,在加工与装配过程中会产生残留磁性,残磁会加剧运动部件的磨损,干扰发电机的电磁运行,影响风电设备的运行稳定性与使用寿命,尤其是野外长期运行的工况下,残磁带来的磨损问题会被进一步放大,退磁处理是保障风电设备长期稳定运行的重要工序。成都万可瑞特金属科技有限公司针对风电行业的大型零件、高可靠性要求,提供专业的退磁处理服务,针对风电行业的各类大型零件,定制专属的退磁处理方案。公司拥有大型重载退磁设备,能够适配风电行业各类大型、重型零件的退磁处理需求,通过更准的工艺控制,能够将零件的残磁量控制在行业标准要求的范围内,同时不会改变零件的材质性能与尺寸精度。经过退磁处理的风电零件,能够有效减少运行过程中的磨损与电磁干扰,提升风电设备的运行稳定性与使用寿命,帮助风电设备制造企业提升产品的品质与可靠性。退磁处理可有效消除或降低金属零件的剩磁。
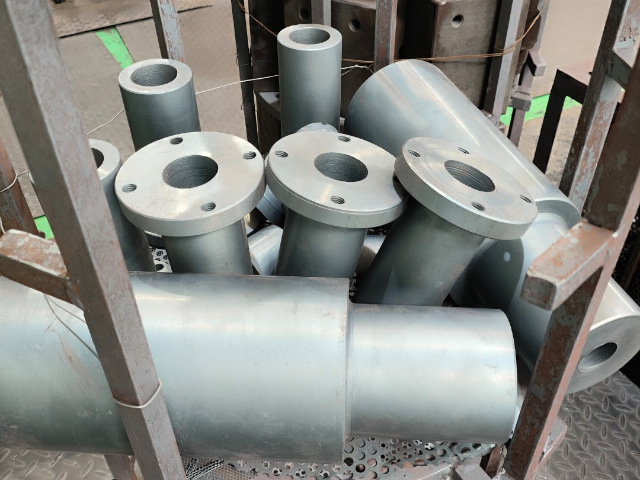
轴承钢工件残余磁性会大幅缩短轴承使用寿命,成都万可瑞特金属科技有限公司专注各类轴承套圈、钢柱、滚针退磁处理加工。轴承内部间隙微小,带磁工件吸附磨削铁粉,运转时铁粉卡在滚道内,形成点状磨损,运行噪音增大,提前出现间隙超标失效;轴承检测时剩磁干扰探伤设备,无法识别内部细微裂纹,留下产品隐患。公司区分深沟球轴承、圆锥滚子轴承不同配件尺寸,调整退磁设备行进速度与磁场衰减梯度,薄壁套圈降低磁场强度,防止工件微量变形;细小滚针批量放入周转治具连续消磁,全部工件完成后抽样检测残磁。退磁不破坏轴承表面淬火硬化层,加工后可直接进入清洗防锈工序,轴承加工厂大批量订单可分批次持续加工,稳定匹配生产线流转节奏。公司拥有热处理加工设备30余台。重庆金属件退磁处理在线询价
退磁处理可避免注塑件因嵌件带磁而出现不良品。成都金属件退磁处理步骤
氮化处理作为表面热处理技术的重要手段,在提升金属零件耐磨性、抗疲劳性与耐腐蚀性方面具有效果,成都万可瑞特在这一领域拥有成熟的工艺体系与丰富的应用经验。氮化处理是在特定温度下(通常在500至600摄氏度范围内),通过一定介质使氮原子渗入工件表层,形成高硬度、高耐磨性的氮化层。由于渗氮温度较低,处理过程中工件芯部未发生相变,因此氮化后的零件变形量极小,特别适合对尺寸精度要求较高的精密零件。对于热作模具钢,通常在淬火与回火后于低温回火温度区间进行渗氮处理;对于有特殊要求的冷作模具钢,也可以在氮化后进行淬火与回火热处理。成都万可瑞特配备了气氛控制氮化炉与离子氮化炉等专业设备,能够针对不同材质与使用工况定制氮化方案。经过氮化处理的模具,表面硬度提升,抗咬合性、抗腐蚀性能与抗疲劳性能均得到明显增强,使用寿命获得大幅度延长,在工业应用中展现出突出的技术经济优势。成都金属件退磁处理步骤