商机详情 -
常州单级反渗透设备工作原理
智能化是食品反渗透设备的重心发展趋势。未来,设备将深度融合物联网、大数据、人工智能等技术,实现从预处理到分离、清洗、维护的全流程智能化管控。通过在设备上安装各类传感器,实时采集压力、流量、温度、水质等数据,上传至云端平台,借助大数据分析算法,精细预测膜污染程度、设备故障风险,提前制定维护和清洗方案,实现预防性维护,减少设备停机时间。人工智能技术的应用将进一步提升设备的自主决策能力。智能控制系统可根据料液特性和生产需求,自动优化运行参数,如压力、流速、温度等,确保设备始终处于比较好运行状态;同时,通过机器学习算法,不断积累运行数据,提升设备的自适应能力,使设备能够应对更复杂的料液特性和生产场景。此外,远程监控和运维功能将成为标配,操作人员可通过手机或电脑远程监控设备运行状态,进行故障诊断和参数调整,大幅降低人工成本,提升管理效率。反渗透设备的性价比高,是投资回报较高的水处理设备之一。常州单级反渗透设备工作原理
反渗透设备
日常巡检是维护的基础,需每日检查设备的运行参数,包括进水压力、产水压力、产水流量、产水水质等,对比设计参数,及时发现参数异常并排查原因;检查设备各部件的运行状态,如高压泵的噪音、振动情况,管道连接是否泄漏,阀门开关是否正常,确保设备无故障运行。定期清洗是保障膜性能的关键,反渗透膜在长期运行过程中,表面会逐渐积累污染物,导致通量下降、脱盐率降低,需定期进行物理清洗与化学清洗。物理清洗通过低压大流量冲洗膜表面,去除附着的悬浮物与胶体;化学清洗则根据污染物类型,选用合适的清洗剂,如酸洗去除无机盐垢,碱洗去除有机物污染,清洗周期需根据原水水质与运行情况确定,一般为3-6个月一次。此外,还需定期更换预处理系统的滤芯与滤料,多介质过滤器的滤料需定期反冲洗,活性炭过滤器的活性炭需定期更换,确保预处理效果,保护反渗透膜不受污染。同时,建立设备维护档案,记录设备的运行参数、清洗时间、更换部件等信息,为设备的故障排查与寿命预测提供数据支撑,实现设备的精细化管理。嘉兴一级反渗透设备多少钱反渗透设备的自动化程度高,能够实现远程监控和智能管理。
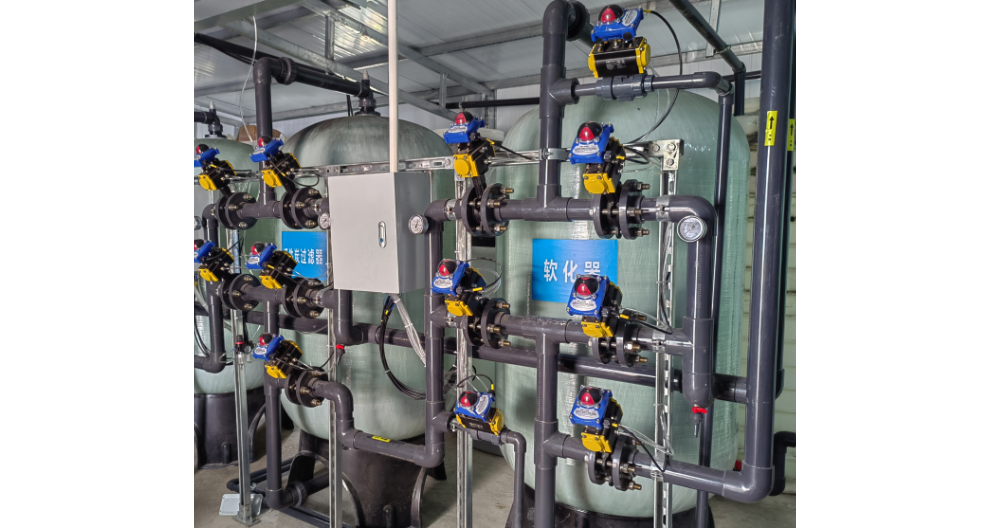
食品工业的首要诉求是安全,反渗透设备的分离精度远超传统过滤技术,为食品安全筑起铜墙铁壁。传统砂滤、滤布过滤只能去除大颗粒杂质,无法截留细菌、病毒等微生物和溶解性污染物,而反渗透膜的孔径极小,能精细截留分子量大于100的溶质,对细菌、病毒的截留率可达99.99%以上,对重金属离子、农药残留、***等有害物质的截留率也稳定在95%以上,从源头杜绝食品污染风险。在婴幼儿配方食品生产中,水质安全直接关系到婴幼儿健康,反渗透设备制备的纯净水,经检测微生物指标为零,重金属含量远低于国家标准,为婴幼儿食品提供较安全的水源保障;在乳制品生产中,反渗透去除原料乳中的体细胞和致病菌,避免因原料污染导致的产品召回,降低企业的经营风险。这种高精度的分离能力,让食品企业从源头把控品质,满足消费者对食品安全的严苛需求。
后处理系统是对反渗透产水的进一步优化,根据不同食品生产需求,可灵活配置杀菌、矿化、pH调节等装置。对于需要无菌水源的食品生产,如瓶装水、乳制品灌装,后处理系统会配备紫外线杀菌器或臭氧发生器,彻底杀灭产水中的残留微生物,确保水质无菌;对于需要保留矿物质的饮用水生产,会加装矿化装置,向纯净水中添加适量的钙、镁等有益矿物质,提升水的口感与营养价值;对于对pH值有特殊要求的饮料生产,则会配置pH调节装置,精细调节产水的酸碱度,满足产品配方需求,确保较终水质完全适配食品生产标准。反渗透设备能够去除水中的异味和色度,提升水质口感。
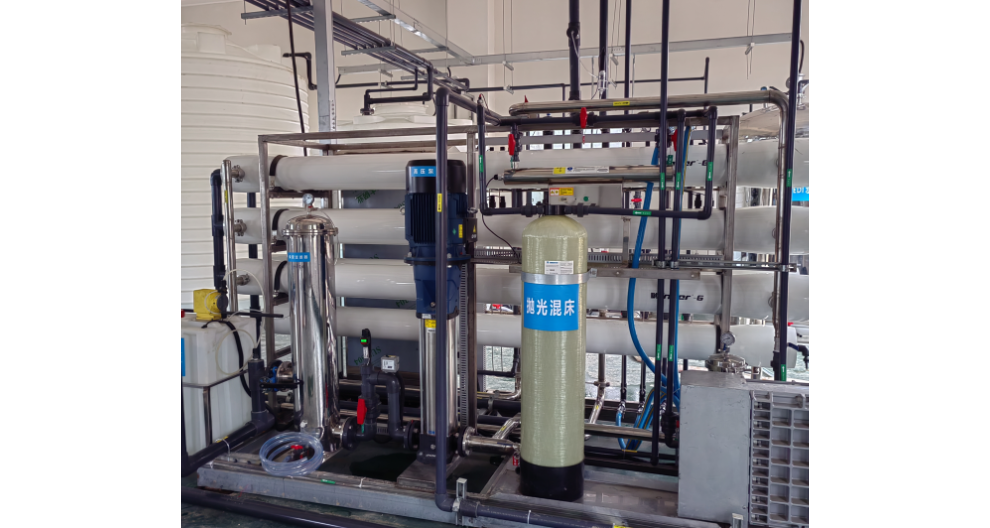
膜污染是反渗透设备在食品工业中面临的较突出挑战。食品料液中往往含有大量蛋白质、多糖、脂肪等有机物,这些物质极易附着在膜表面,形成滤饼层,堵塞膜孔,导致膜通量下降、分离效率降低,同时增加清洗频率,缩短膜的使用寿命。例如,在乳制品加工中,牛奶中的蛋白质和脂肪易在膜表面沉积,若不及时清洗,膜通量会在短期内大幅下降,影响生产进度。为应对膜污染问题,行业形成了预防+清洗的双重应对策略。在预防层面,通过优化预处理工艺,尽可能去除料液中的污染物,同时对料液进行预处理,破坏蛋白质的稳定结构,减少其在膜表面的附着;在设备设计上,采用错流过滤方式,使料液在膜表面形成湍流,减少污染物沉积,同时优化膜组件的结构,提高膜表面的抗污染能力。工业级RO反渗透设备是纯水制备重心装置,为各类工业生产提供合格基础纯水。四川反渗透设备工程
RO反渗透净水技术成熟耐用,抗污染能力强,适配老旧小区二次供水等复杂原水。常州单级反渗透设备工作原理
食品安全的重心底线是杜绝有害物质污染,而水质作为食品生产的基础原料,其纯净度直接关系到较终产品的安全。传统水处理技术如砂滤、活性炭吸附,只能去除大颗粒杂质与部分有机物,对溶解性盐类、微生物、重金属等微小污染物的去除效果有限,难以满足现代食品工业的高标准需求。而食品反渗透设备的净化精度可达分子级,能有效去除原水中99%以上的溶解性盐类、细菌、病毒、重金属离子、农药残留、***等有害物质,产水水质远优于国家饮用水卫生标准,部分指标甚至达到国际先进水平。这种***的净化能力,为食品安全提供了坚实保障。常州单级反渗透设备工作原理