商机详情 -
RO反渗透设备批发
智能化是食品反渗透设备的重心发展趋势。未来,设备将深度融合物联网、大数据、人工智能等技术,实现从预处理到分离、清洗、维护的全流程智能化管控。通过在设备上安装各类传感器,实时采集压力、流量、温度、水质等数据,上传至云端平台,借助大数据分析算法,精细预测膜污染程度、设备故障风险,提前制定维护和清洗方案,实现预防性维护,减少设备停机时间。人工智能技术的应用将进一步提升设备的自主决策能力。智能控制系统可根据料液特性和生产需求,自动优化运行参数,如压力、流速、温度等,确保设备始终处于比较好运行状态;同时,通过机器学习算法,不断积累运行数据,提升设备的自适应能力,使设备能够应对更复杂的料液特性和生产场景。此外,远程监控和运维功能将成为标配,操作人员可通过手机或电脑远程监控设备运行状态,进行故障诊断和参数调整,大幅降低人工成本,提升管理效率。通过反渗透设备的过滤,水中的有害物质和杂质能被有效去除,保证水质安全。RO反渗透设备批发
反渗透设备
食品工业涵盖饮料、乳制品、酒类、罐头、调味品等多个细分领域,不同领域对水质的需求差异明显,这就要求水处理设备具备高度的适配性。食品反渗透设备凭借模块化设计与灵活的配置方案,可根据不同食品生产的水质需求,进行个性化定制,满足多元化生产场景。对于饮料生产,若需要保留矿物质的天然水,可采用低脱盐率的反渗透膜,搭配矿化装置,在去除有害物质的同时保留有益矿物质;若需要纯净水作为配料水,则可采用高脱盐率的反渗透膜,确保产水纯度满足配方要求。广东一级反渗透设备维保RO反渗透设备运行时会产生一定比例的浓水,合理回收可大幅提升水资源利用率。
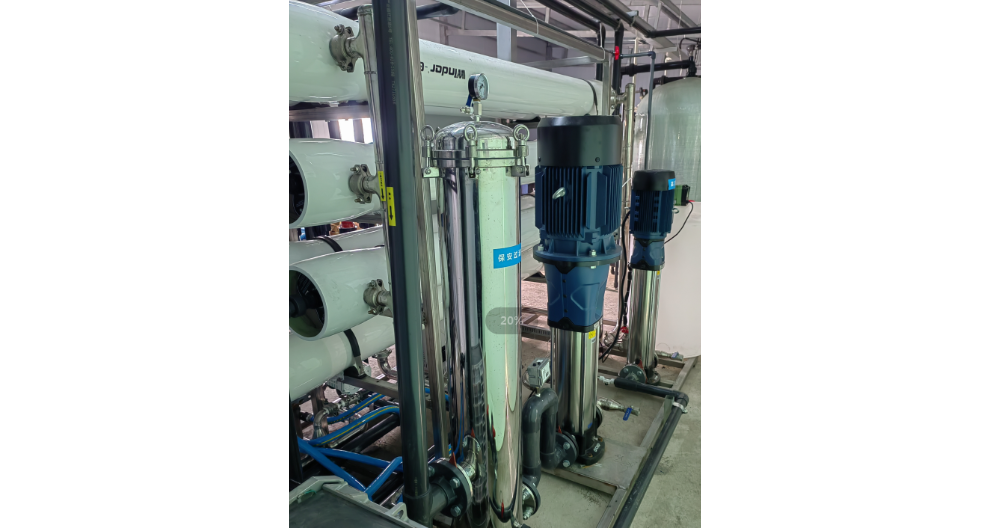
食品反渗透设备的安装质量直接决定其运行效率与使用寿命,需严格遵循科学的安装流程,确保各系统模块精细衔接、稳定运行。安装前,需根据生产车间的空间布局、原水水质、生产规模,确定设备的型号、安装位置与管道走向,确保设备与生产流程无缝衔接,同时预留足够的操作与维护空间。安装过程中,预处理系统的管道连接需确保密封无泄漏,避免原水在输送过程中被污染;反渗透主机的膜组件安装需严格按照厂家要求进行,确保膜元件排列整齐、压力容器密封良好,防止原水与产水串流;后处理系统的杀菌、矿化装置需与反渗透主机产水管道精细对接,保障产水经过后处理后达到生产要求。安装完成后,需对设备进行全方面调试,检测预处理系统的过滤效果、反渗透主机的产水水质与产水量、后处理系统的杀菌效果,确保各项参数符合设计标准,同时对操作人员进行系统培训,使其掌握设备的操作流程与应急处理方法,为设备长期稳定运行奠定基础。
对于乳制品加工,反渗透产水需达到无菌标准,可在后处理环节增加紫外线杀菌与微滤装置,彻底杀灭微生物,保障乳制品质量;对于酒类生产,反渗透产水需避免影响酒的风味,可通过调节pH值与硬度,使水质与酒的发酵工艺相匹配,提升酒的口感与稳定性。此外,设备还可根据企业生产规模,灵活调整处理能力,从每小时几吨的小型设备到每小时数百吨的大型系统,满足从小型企业到行业**的不同产能需求。这种高度的适配性,让食品反渗透设备能够深度融入各类食品生产场景,成为支撑产业多元化发展的关键装备。RO反渗透设备依托高压渗透技术,实现水质深度净化,是当下主流的净水重心设备。
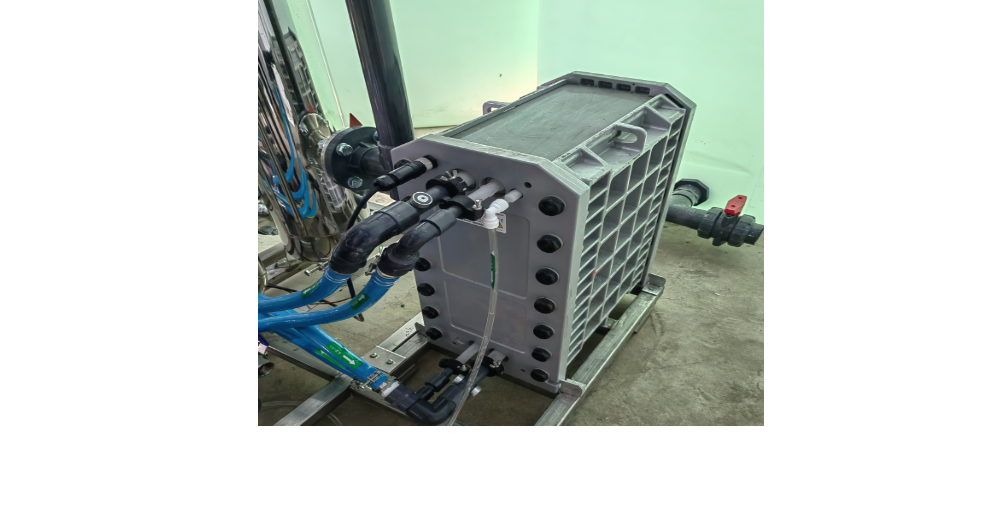
双级反渗透设备凭借其***的性能,广泛应用于电子、医药、食品、化工、电力、环保等多个领域。在半导体制造、集成电路封装、液晶面板生产等过程中,超纯水(电阻率≥18MΩ·cm)是不可或缺的原料。双级反渗透设备结合EDI技术,可稳定提供符合SEMIC12(电子级)标准的超纯水,避免因水质问题导致的产品良率下降。例如,某芯片制造企业采用双级反渗透设备后,产品良率提升了5%,年增收超千万元。在医药领域,注射用水、透析用水、器械清洗用水等对水质要求较高。双级反渗透设备可去除水中的热原(内***)、微生物和微量离子,满足《中国药典》和USP(美国药典)对注射用水的标准。例如,某血液透析中心采用双级反渗透设备后,透析液电导率稳定在13.5-14.5μS/cm,患者并发症发生率明显降低。电镀、化工行业依托RO设备处理生产废水,实现水资源循环利用,节能环保。昆山1T反渗透设备供应商
自动化RO反渗透设备可智能启停、自动冲洗,减少人工操作,使用便捷省心。RO反渗透设备批发
食品中的营养成分和风味物质多为热敏性物质,高温处理会导致其变性、挥发,而反渗透技术采用常温分离,避免了高温对食品的破坏,很大程度保留食品的天然品质。传统果汁浓缩多采用蒸发浓缩,高温会使果汁中的维生素C、花青素等营养成分大量流失,同时导致风味物质挥发,浓缩后的果汁口感与新鲜果汁相差甚远。反渗透浓缩在常温下进行,维生素C和风味物质的保留率可达95%以上,浓缩后的果汁加水还原后,口感与新鲜果汁几乎无异。同样,在乳制品加工中,常温反渗透避免了高温对乳蛋白、钙质的破坏,保留了乳的天然营养和醇厚口感,使乳制品的品质更接近原乳。这种常温分离的特性,不*守护了食品的营养与风味,还拓展了食品品类的创新空间。企业可利用反渗透技术生产高营养、高风味的浓缩食品,如浓缩蔬菜汁、浓缩汤料等,满足消费者对健康、天然食品的需求,提升产品竞争力。RO反渗透设备批发