商机详情 -
嘉兴1T反渗透设备销售
在食品工业规模化生产中,运行成本是企业**竞争力的重要组成部分。传统水处理技术如蒸馏法,不*能耗较高,还需要投入大量人力进行设备维护,且设备占地面积大,综合运行成本居高不下;离子交换法虽能去除部分盐类,但需要定期使用酸碱进行树脂再生,不*消耗大量化学药剂,还会产生大量含盐废水,增加环保处理成本。相比之下,食品反渗透设备的运行成本明显降低,其重心优势在于能耗低、维护成本低、占地面积小。从能耗来看,反渗透技术依靠压力驱动,无需加热,相比蒸馏法可节省80%以上的能源,大幅降低电力消耗;从维护成本来看,反渗透膜的使用寿命通常可达2-3年,且设备自动化程度高,无需频繁更换药剂,只需定期进行物理清洗与化学清洗,维护工作量小,人力成本低;从占地面积来看,反渗透设备采用模块化设计,结构紧凑,占地面积只为传统蒸馏设备的1/5,可有效节省生产车间空间,降低场地成本。此外,反渗透设备产水率高,原水利用率可达70%以上,远高于传统水处理技术,减少了水资源浪费,进一步降低了企业的用水成本。对于大规模食品生产企业而言,这种低运行成本的优势,能明显提升企业的经济效益,助力企业在激烈的市场竞争中占据主动。反渗透设备的自动化程度高,能够实现远程监控和智能管理。嘉兴1T反渗透设备销售
反渗透设备
双级反渗透设备凭借其***的性能,广泛应用于电子、医药、食品、化工、电力、环保等多个领域。在半导体制造、集成电路封装、液晶面板生产等过程中,超纯水(电阻率≥18MΩ·cm)是不可或缺的原料。双级反渗透设备结合EDI技术,可稳定提供符合SEMIC12(电子级)标准的超纯水,避免因水质问题导致的产品良率下降。例如,某芯片制造企业采用双级反渗透设备后,产品良率提升了5%,年增收超千万元。在医药领域,注射用水、透析用水、器械清洗用水等对水质要求较高。双级反渗透设备可去除水中的热原(内***)、微生物和微量离子,满足《中国药典》和USP(美国药典)对注射用水的标准。例如,某血液透析中心采用双级反渗透设备后,透析液电导率稳定在13.5-14.5μS/cm,患者并发症发生率明显降低。杭州食品反渗透设备批发反渗透设备的操作简便,维护方便,降低了使用成本。
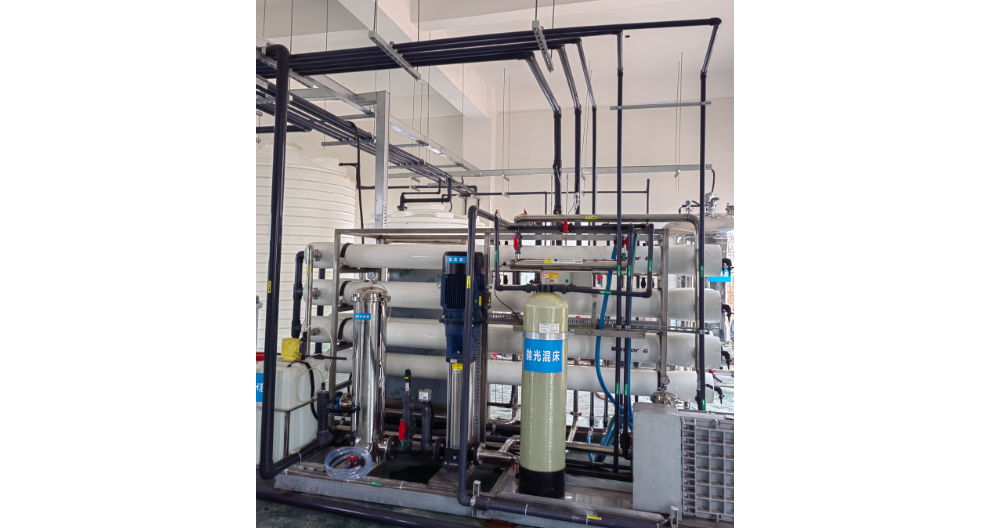
随着食品工业向智能化、绿色化转型,以及消费者对食品品质要求的不断提升,食品反渗透设备的未来发展将围绕智能化、绿色化、高效化三大方向持续创新,不断突破技术瓶颈,提升设备性能与适配性。智能化将成为食品反渗透设备的重心发展方向,未来的设备将深度融合物联网、大数据、人工智能技术,实现设备的智能感知、智能决策与智能控制。通过在设备上安装更多高精度传感器,实时监测原水水质、运行压力、产水水质、膜污染程度等多维度数据,借助大数据平台对数据进行分析,提前预判膜污染风险、设备故障隐患,实现预防性维护,减少设备停机时间;人工智能算法可根据原水水质变化与生产需求,自动调整运行参数,优化清洗周期,提升设备运行效率与产水质量,同时实现设备的远程监控与远程运维,操作人员可通过手机或电脑实时掌握设备运行状态,进行远程操作与故障排查,降低人工成本,提升管理效率。
尽管反渗透设备相较于传统蒸发工艺能耗较低,但在大规模生产中,高压泵的能耗仍是主要成本之一,尤其是在处理高浓度料液时,需要更高的压力克服渗透压,能耗会明显增加。如何进一步降低能耗,成为提升设备经济性的关键。能耗优化的重心在于提升能量回收效率和优化系统设计。在能量回收方面,采用能量回收装置,将高压浓水的能量回收并用于驱动高压泵,可大幅降低高压泵的能耗,尤其是在大型反渗透系统中,能量回收装置的节能效果明显,可降低总能耗的30%以上。在系统设计层面,通过优化膜组件的排列方式和运行参数,提高膜的利用率,减少能量浪费。例如,采用多级串联或并联的膜组件配置,根据料液浓度和处理量调整运行压力,避免过度加压;同时,优化预处理工艺,提高料液的洁净度,减少膜污染,降低因膜污染导致的能耗增加。此外,研发高效节能的高压泵,提高泵的能量转换效率,也是降低能耗的重要途径,采用变频技术,根据生产需求调节泵的转速,避免能源浪费。搭载物联网智能功能的新款设备,支持手机远程操控,不用守在现场也能掌握运行状态。
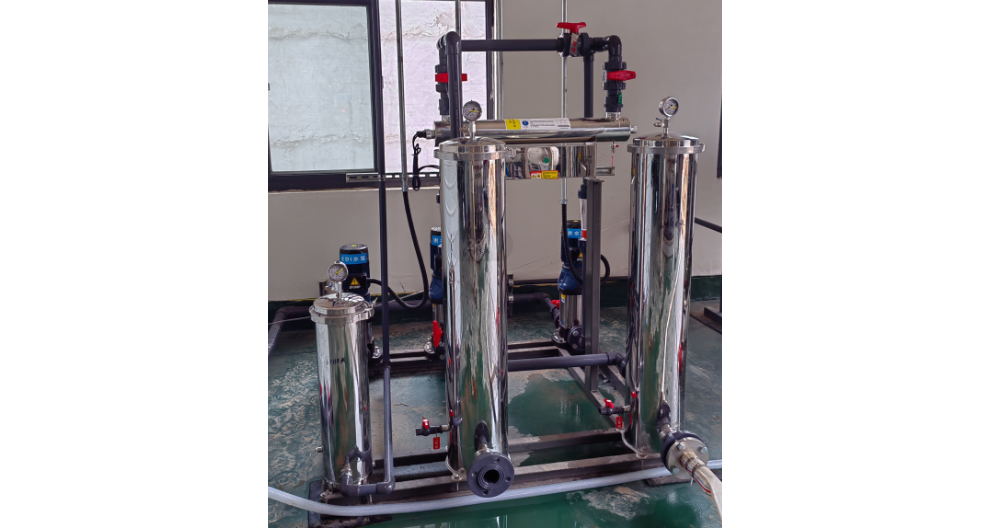
在食品饮料生产中,双级反渗透设备可用于原料清洗、工艺用水制备和产品勾兑。例如,在啤酒酿造中,使用反渗透水可避免自来水中的氯和硬度对酵母活性的影响,提升啤酒口感;在乳制品加工中,反渗透水可用于奶粉溶解和设备清洗,防止微生物污染。化工废水通常含有高浓度的有机物、盐分和重金属,直接排放会造成严重污染。双级反渗透设备可通过两级膜的浓缩作用,将废水体积减少90%以上,浓水进入蒸发结晶系统回收盐分,实现废水零排放。例如,某化工企业采用双级反渗透设备后,年减少废水排放100万吨,回收氯化钠2万吨,创造了明显的环境和经济效益。对比传统离子交换脱盐工艺,RO反渗透设备运行时完全不用酸碱再生,不会污染周边水系。河南游泳池反渗透设备批发
部分新款RO反渗透设备搭载了智能冲洗功能,能自动延长反渗透膜的使用寿命。嘉兴1T反渗透设备销售
双级反渗透设备作为水处理领域的“明珠”,以其***的技术性能和广泛的应用场景,成为解决全球水资源短缺和水质污染问题的关键手段。从电子行业的超纯水制备到医药领域的注射用水生产,从化工废水的零排放到垃圾渗滤液的深度处理,双级反渗透设备正以“净化大师”的角色,守护着人类生产生活的每一滴水。未来,随着智能化、绿色化和集成化技术的突破,双级反渗透设备将迎来更广阔的发展空间,为构建可持续的水资源循环体系贡献力量。嘉兴1T反渗透设备销售