商机详情 -
南京餐饮反渗透设备维保
尽管反渗透设备相较于传统蒸发工艺能耗较低,但在大规模生产中,高压泵的能耗仍是主要成本之一,尤其是在处理高浓度料液时,需要更高的压力克服渗透压,能耗会明显增加。如何进一步降低能耗,成为提升设备经济性的关键。能耗优化的重心在于提升能量回收效率和优化系统设计。在能量回收方面,采用能量回收装置,将高压浓水的能量回收并用于驱动高压泵,可大幅降低高压泵的能耗,尤其是在大型反渗透系统中,能量回收装置的节能效果明显,可降低总能耗的30%以上。在系统设计层面,通过优化膜组件的排列方式和运行参数,提高膜的利用率,减少能量浪费。例如,采用多级串联或并联的膜组件配置,根据料液浓度和处理量调整运行压力,避免过度加压;同时,优化预处理工艺,提高料液的洁净度,减少膜污染,降低因膜污染导致的能耗增加。此外,研发高效节能的高压泵,提高泵的能量转换效率,也是降低能耗的重要途径,采用变频技术,根据生产需求调节泵的转速,避免能源浪费。设备采用分级过滤工艺,前置预处理+RO精滤+后置调节,层层净化,水质更稳定。南京餐饮反渗透设备维保
反渗透设备
高效化将成为技术突破的重点,未来食品反渗透设备将朝着更高产水率、更高净化精度、更强抗污染能力的方向发展。通过研发新型膜材料,如石墨烯膜、纳米复合膜,提升膜的通量与抗污染性能,使膜的使用寿命延长至5年以上;优化膜组件结构,提升膜的填充密度与水流分布均匀性,提高设备产水率,将原水利用率提升至85%以上;同时提升设备的净化精度,实现对新兴污染物如微塑料、***残留的高效去除,满足未来食品工业对水质的更高要求,为食品产业的品质升级提供更强大的技术支撑。杭州食品反渗透设备工程食品加工厂使用RO反渗透设备产出的净水,能避免杂质影响食品的保质期和风味。
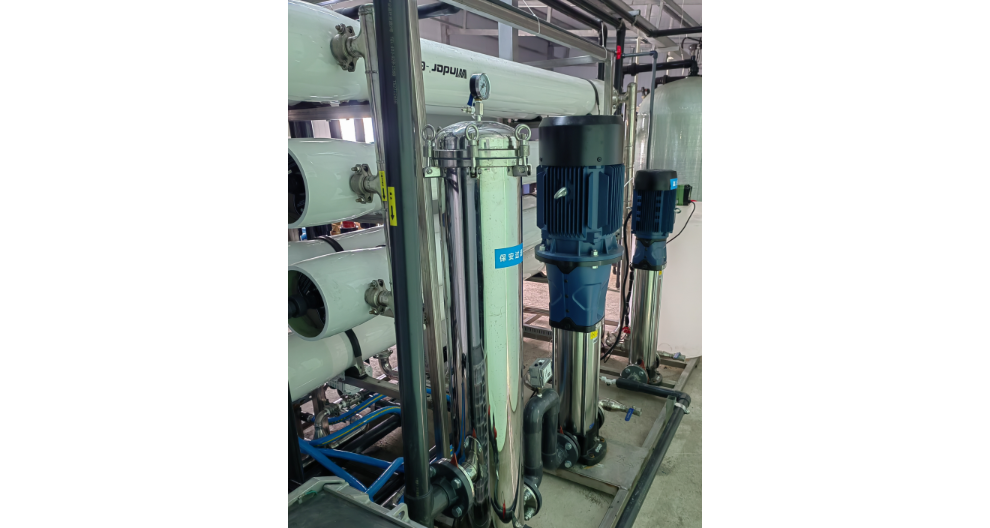
渗透现象是自然界普遍存在的物理过程。当纯水与盐水被半透膜(如动物膀胱膜、植物细胞膜)隔开时,水分子会自发从低浓度一侧(纯水)向高浓度一侧(盐水)迁移,直至两侧液面差产生的静压力与溶液渗透压平衡。这一过程揭示了水分子通过半透膜的“选择性通透”特性,为反渗透技术的诞生奠定了理论基础。反渗透技术的重心在于“逆渗透”——通过施加高于溶液渗透压的外压,迫使水分子从高浓度一侧向低浓度一侧逆向流动,而溶解盐、胶体、微生物等杂质被半透膜截留。这一过程的关键在于反渗透膜的孔径控制:质优反渗透膜的孔径只0.0001微米(约10埃),相当于大肠杆菌的1/60000、病毒的1/3000,可拦截分子量大于100道尔顿的物质,脱盐率高达99.7%以上。
半透膜是反渗透设备的心脏,其性能直接决定分离效率与食品品质。食品工业对半透膜的要求极为严苛,既要具备较高的选择透过性,精细截留杂质,又要耐受食品料液的酸碱环境、温度波动,同时还要符合食品安全标准,避免膜材料本身对食品造成污染。目前,食品反渗透设备常用的膜材料以复合膜为主,这类膜由三层结构组成:底层为聚酯无纺布,提供机械支撑;中间层为聚砜多孔支撑层,确保水流均匀分布;表层为聚酰胺活性层,这是实现分离的关键,其致密的分子结构可精细截留分子量大于100的溶质,对细菌、病毒的截留率可达99.99%以上,对重金属离子的截留率也稳定在95%以上。这种复合膜的优势,在于兼顾了强度与分离精度。食品生产中,料液常含有细微颗粒、蛋白质等成分,若膜材料机械强度不足,易被划伤或堵塞,而复合膜的多层结构既保障了抗压能力,又通过表层的精密过滤,确保只有水分子和部分小分子营养物质通过,既保留了食品的原有风味,又剔除了潜在风险。高精度RO膜可拦截细菌、病毒、微生物,从源头杜绝饮水污染,守护饮水健康。
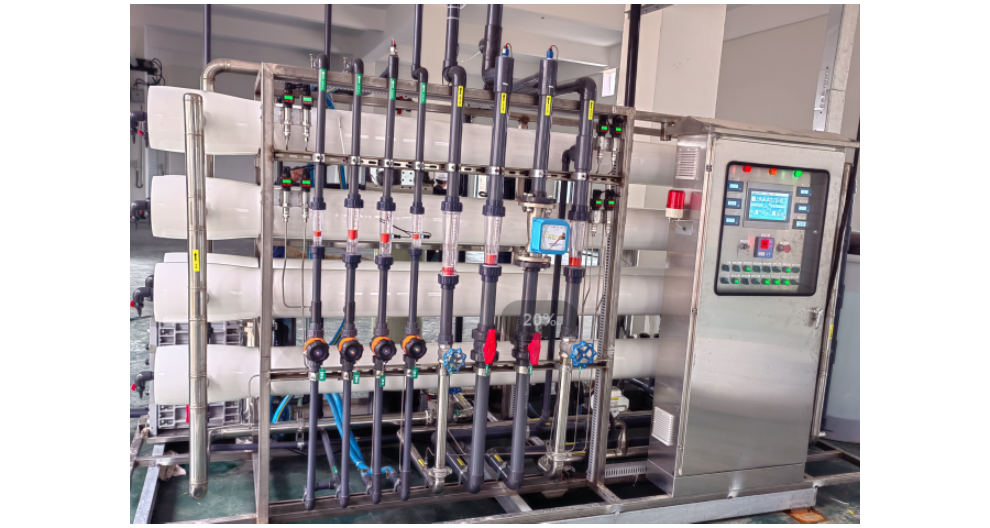
在能源成本不断攀升的当下,节能降耗已成为食品企业的重心诉求,反渗透设备的高效节能特性,为企业降本增效提供了有力支撑。传统食品浓缩工艺多依赖蒸发,需消耗大量蒸汽,能耗成本占生产总成本的比例较高,而反渗透技术通过压力驱动分离,无需加热,能耗只为蒸发工艺的几分之一。以果汁浓缩为例,生产1吨浓缩果汁,蒸发工艺需消耗大量蒸汽,而反渗透工艺只需消耗电能,能耗大幅降低。同时,反渗透设备的自动化程度高,人工成本和设备维护成本也低于传统工艺,长期运行下来,可为企业节省大量生产成本。此外,反渗透设备还能实现资源的循环利用。在食品生产中,部分工艺环节产生的废水,如清洗水、冷却水,经过反渗透处理后,可回收再利用,减少水资源浪费,降低废水处理成本。这种节能与循环利用的双重优势,不*降低了企业的运营成本,还符合绿色发展的要求,助力企业实现可持续发展。小型商用RO反渗透设备体积小巧,可直接放置在办公室茶水间的角落使用。嘉兴一级反渗透设备厂家
RO反渗透设备适配性极强,可定制小型家用机型与大型工业量产设备,灵活适配场景。南京餐饮反渗透设备维保
双级反渗透系统通过两级膜的协同作用,实现了对水中溶解盐、胶体、微生物、有机物等杂质的深度截留。一级反渗透产水电导率可降至10μS/cm以下,二级反渗透产水电导率可降至2μS/cm以下,部分系统结合EDI技术,电阻率可达18.2MΩ·cm,满足电子级超纯水、医药注射用水等苛刻要求。反渗透技术是一种物理分离过程,无需加热或相变,能耗只为蒸馏法的1/40-1/20。双级反渗透系统通过优化膜组件排列和压力控制,进一步降低了单位产水的能耗。例如,某化工企业采用双级反渗透设备后,年节电量达50万度,相当于减少二氧化碳排放400吨。南京餐饮反渗透设备维保