商机详情 -
昆山反渗透设备工程
后处理系统是对反渗透产水的进一步优化,根据不同食品生产需求,可灵活配置杀菌、矿化、pH调节等装置。对于需要无菌水源的食品生产,如瓶装水、乳制品灌装,后处理系统会配备紫外线杀菌器或臭氧发生器,彻底杀灭产水中的残留微生物,确保水质无菌;对于需要保留矿物质的饮用水生产,会加装矿化装置,向纯净水中添加适量的钙、镁等有益矿物质,提升水的口感与营养价值;对于对pH值有特殊要求的饮料生产,则会配置pH调节装置,精细调节产水的酸碱度,满足产品配方需求,确保较终水质完全适配食品生产标准。在化工行业,反渗透设备是处理工业废水和回收有用物质的重要手段。昆山反渗透设备工程
反渗透设备
食品安全的重心底线是杜绝有害物质污染,而水质作为食品生产的基础原料,其纯净度直接关系到较终产品的安全。传统水处理技术如砂滤、活性炭吸附,只能去除大颗粒杂质与部分有机物,对溶解性盐类、微生物、重金属等微小污染物的去除效果有限,难以满足现代食品工业的高标准需求。而食品反渗透设备的净化精度可达分子级,能有效去除原水中99%以上的溶解性盐类、细菌、病毒、重金属离子、农药残留、***等有害物质,产水水质远优于国家饮用水卫生标准,部分指标甚至达到国际先进水平。这种***的净化能力,为食品安全提供了坚实保障。反渗透设备哪家好随着技术的不断进步,反渗透设备的性能和效率也在不断提高。
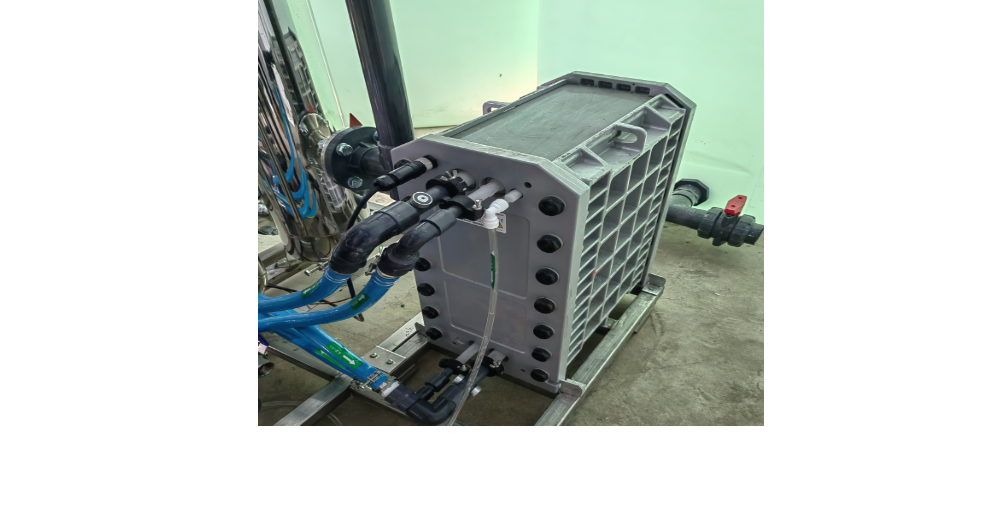
双级反渗透设备是一个高度集成的系统工程,其重心模块包括预处理系统、反渗透单元、后处理系统、清洗系统及电气控制系统。预处理系统的目标是去除原水中的悬浮物、胶体、有机物、余氯及部分硬度,防止这些杂质堵塞反渗透膜孔径或加速膜污染。典型配置包括:原水泵:提供稳定的水压和流量。加药装置:投加絮凝剂(如聚合氯化铝)和阻垢剂(如六偏磷酸钠),分别用于凝聚微小颗粒和抑制碳酸钙、硫酸钙等垢的形成。石英砂过滤器:通过多层石英砂的机械筛分作用,去除粒径大于20μm的悬浮物。活性炭过滤器:利用活性炭的吸附性能,去除余氯、有机物及部分重金属。精密过滤器(保安过滤器):采用5μm或1μm的聚丙烯滤芯,拦截粒径大于滤芯孔径的微粒,保护反渗透膜免受机械损伤。
绿色化将成为设备发展的必然要求,随着环保法规的日益严格,未来食品反渗透设备将更加注重节能降耗与资源循环利用。在节能方面,将研发高效节能的高压泵与能量回收装置,回收反渗透过程中产生的浓水能量,用于原水加压,降低设备能耗,使设备能耗较现有水平降低30%以上;在资源循环利用方面,将优化浓水处理工艺,研发浓水回用技术,将浓水用于车间清洁、设备冷却等环节,提高原水利用率,减少废水排放,同时研发可降解的膜材料与清洗剂,降低设备运行对环境的影响,实现食品生产与环境保护的协调发展。高精度RO膜可拦截细菌、病毒、微生物,从源头杜绝饮水污染,守护饮水健康。
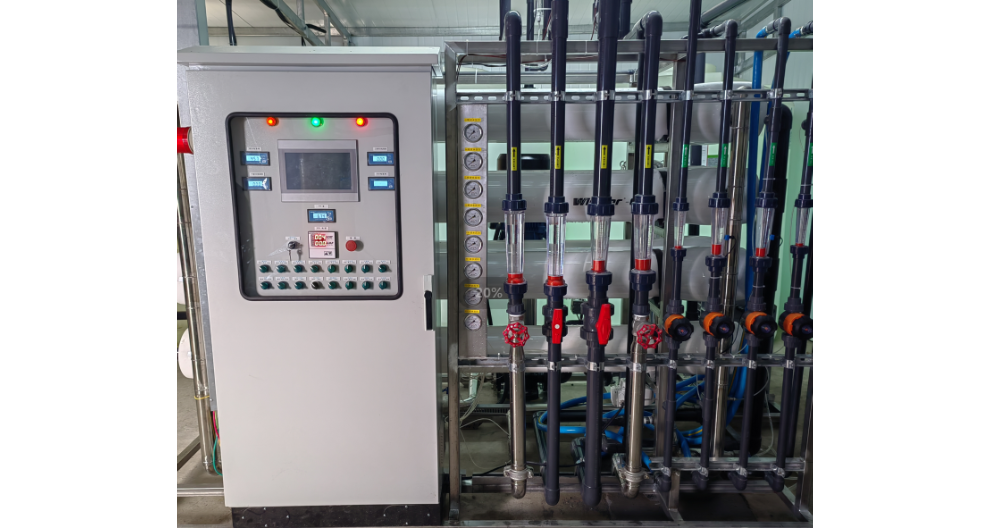
乳制品与酒类作为对微生物控制要求较高的食品品类,水质的纯净度直接关系到产品的纯度、保质期与安全性。食品反渗透设备在乳制品与酒类生产领域的应用,为产品质量提升提供了关键保障。在乳制品加工中,反渗透产水用于原料奶的稀释、设备清洗、包装清洗等环节。用于原料奶稀释时,纯净的产水可避免引入微生物与杂质,防止原料奶变质,提升乳制品的纯度;用于设备与包装清洗时,无菌的产水可彻底去除设备表面的残留物与微生物,避免二次污染,延长乳制品的保质期。通过反渗透设备的处理,废水可以得到再利用,实现了资源的循环利用。四川RO反渗透设备工程
RO反渗透设备净水无二次添加,纯物理过滤方式,安全无害,适配各类用水场景。昆山反渗透设备工程
食品工业涵盖饮料、乳制品、酒类、罐头、调味品等多个细分领域,不同领域对水质的需求差异明显,这就要求水处理设备具备高度的适配性。食品反渗透设备凭借模块化设计与灵活的配置方案,可根据不同食品生产的水质需求,进行个性化定制,满足多元化生产场景。对于饮料生产,若需要保留矿物质的天然水,可采用低脱盐率的反渗透膜,搭配矿化装置,在去除有害物质的同时保留有益矿物质;若需要纯净水作为配料水,则可采用高脱盐率的反渗透膜,确保产水纯度满足配方要求。昆山反渗透设备工程