商机详情 -
嘉兴六轴深孔钻生产厂家
微小孔加工的 “微观 precision 行家”针对直径 0.1-1mm 的微小深孔加工难题,精准精密七轴深孔钻凭借专项技术突破,实现微观领域的高精度加工。设备搭载超高速微型主轴,最高转速可达 60000rpm,配合直径 0.1mm 的超细硬质合金钻头,能精细控制切削力度,避免钻头折断;采用激光定位系统,对微小孔位进行预定位,定位误差≤0.001mm,确保孔位精细度;加工过程中通过高压微流量冷却系统,以 0.5L/min 的精细流量输送切削液,既保证冷却效果,又防止微小孔内积屑。在医疗微创器械加工中,该设备成功为直径 2mm 的导管加工出 0.3mm 的侧孔,孔壁光滑无毛刺,满足微创器械对流体通道的严苛要求,推动微小孔加工技术向更高精度迈进。七轴深孔钻内置智能工艺参数库,依据工件材质自动匹配进给转速,降低调试难度。嘉兴六轴深孔钻生产厂家
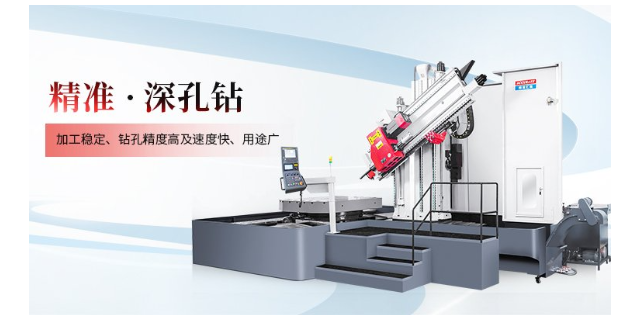
高效低成本的运营优势三轴深孔钻通过简化操作与优化能耗,实现加工效率与运营成本的平衡。相比传统摇臂钻,其自动化加工能力可将单件加工时间缩短 40%,某液压配件厂加工 φ15mm 深孔时,效率从每小时 15 件提升至 25 件。设备无复杂多轴联动系统,操作界面简洁,普通技工经 1-2 周培训即可操作,降低人力成本。能耗方面,整机功率比多轴设备低 20%,搭配循环冷却系统,切削液利用率达 85% 以上;且易损件(如钻头、导轨)采购成本低、更换便捷,某五金加工厂年均维护成本为多轴设备的一半,特别适合批量小、品类多的生产模式。嘉兴六轴深孔钻生产厂家东莞市精准精密七轴深孔钻,兼容枪钻与BTA单管钻工艺,大小孔径加工一机轻松搞定。
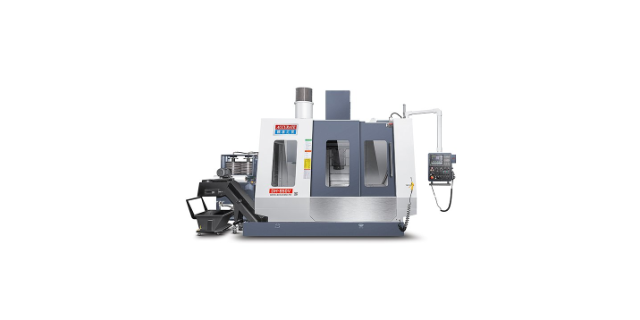
在模具钢材料深孔加工中,深孔钻的耐磨刀具与智能切削系统展现明显优势。H13 热作模具钢硬度可达 HRC45-50,传统钻削刀具磨损快、加工效率低,而深孔钻采用超细晶粒硬质合金刀具,搭配涂层技术,刀具寿命延长 3 倍,切削速度提升至 25m/min-40m/min。同时,深孔钻的智能温控系统可实时调节切削液温度,避免模具钢因加工温度过高产生热变形,加工后孔壁硬度变化≤HRC2,满足模具长期高温成型需求。某模具钢加工企业引入深孔钻设备后,加工效率提升 50%,刀具成本降低 40%。
批量加工一致性的 “标准化推动者”在批量生产中,保证每一件产品的加工一致性是主要需求,精准精密七轴深孔钻通过精细控制与标准化流程,实现高一致性加工。设备采用高精度定位系统,重复定位精度达 ±0.001mm,确保每一件工件的装夹位置一致;加工参数采用闭环控制,实时补偿刀具磨损、温度变化等因素带来的误差,批量加工时尺寸偏差波动范围≤0.003mm;配备自动检测系统,每加工 10 件工件自动抽取 1 件进行精度检测,检测数据实时上传至数据库,形成批量加工质量追溯体系。在汽车零部件批量生产中,该设备加工的 1000 件发动机缸体深孔,尺寸偏差均控制在 ±0.004mm 以内,一致性合格率达 100%,为汽车零部件的标准化生产提供有力支撑。专业精准深孔钻配高精度导向结构,减震抑振,长时深孔加工无偏移,大幅降低刀具损耗成本。
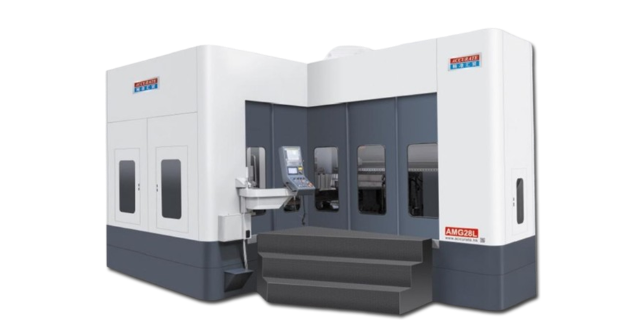
精准精密机械始终秉承工匠精神,将其融入到深孔钻产品的研发、生产每一个环节,持续提升中国制造的技术能力和**竞争力。在研发过程中,技术团队不断攻克技术难题,对深孔钻设备的结构、性能进行优化改进,力求每一款产品都达到完美品质;在生产环节,严格把控原材料采购、零部件加工、设备组装等各个关口,采用先进的检测设备对产品进行多维度检测,确保出厂的每一台深孔钻设备都符合高质量标准。正是这份对工匠精神的坚守,让精准精密机械在深孔钻领域不断突破,推动企业迈上发展新台阶,向着创新驱动、实现中国精造乃至中国创造的目标稳步前行。精准精密七轴深孔钻,3C壳体散热深孔加工,小孔径深孔稳定输出,满足电子产品需求。无锡五轴深孔钻零售
智能进给自适应系统,可根据材料参数自动调整加工参数。嘉兴六轴深孔钻生产厂家
广东深孔钻在船舶制造领域的应用,解决了大型船舶零部件深孔加工的 “卡脖子” 难题。船舶曲轴作为动力传动重心部件,需在曲轴轴颈上加工直径 80mm、深度 600mm 的润滑油孔,孔道需与轴颈中心线保持严格同轴度。传统设备因加工行程有限,需分段加工,易出现孔道错位,而广东深孔钻通过加长型床身设计与双主轴协同加工技术,可一次性完成长深孔加工,同轴度误差控制在 0.03mm 以内。广州某船舶制造企业引入该设备后,曲轴深孔加工时间从原来的 48 小时缩短至 20 小时,每年节约生产成本超 80 万元,助力国产大型船舶重心部件实现自主加工。嘉兴六轴深孔钻生产厂家