商机详情 -
卧式深孔钻
微小孔加工的 “微观 precision 行家”针对直径 0.1-1mm 的微小深孔加工难题,精准精密七轴深孔钻凭借专项技术突破,实现微观领域的高精度加工。设备搭载超高速微型主轴,最高转速可达 60000rpm,配合直径 0.1mm 的超细硬质合金钻头,能精细控制切削力度,避免钻头折断;采用激光定位系统,对微小孔位进行预定位,定位误差≤0.001mm,确保孔位精细度;加工过程中通过高压微流量冷却系统,以 0.5L/min 的精细流量输送切削液,既保证冷却效果,又防止微小孔内积屑。在医疗微创器械加工中,该设备成功为直径 2mm 的导管加工出 0.3mm 的侧孔,孔壁光滑无毛刺,满足微创器械对流体通道的严苛要求,推动微小孔加工技术向更高精度迈进。设备搭载高精度光栅尺反馈系统,实时捕捉轨迹并动态纠偏。卧式深孔钻
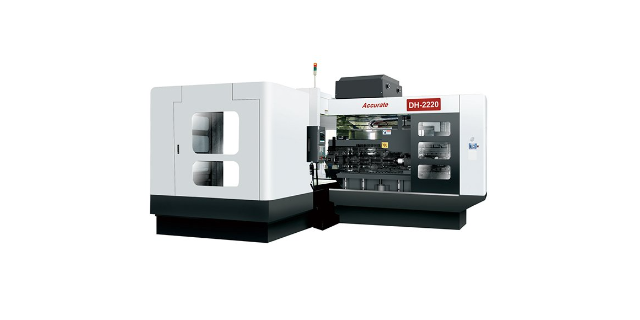
石油化工行业的钻采设备中,深孔钻承担着关键部件的深孔加工任务。石油钻杆接头需加工深度 150mm-300mm、直径 20mm-40mm 的液压油孔,孔道需具备良好的密封性与耐腐蚀性。深孔钻通过定制化硬质合金刀具与内冷式钻削设计,在 42CrMo 高强度合金钢材上实现一次成型加工,孔道圆柱度误差≤0.02mm,且通过高压去毛刺工艺,确保孔口无锐边,有效防止液压系统因杂质堵塞引发故障。某石油机械厂商采用深孔钻生产线后,钻杆接头加工周期缩短 25%,年产能提升 3 万台套。台州国产深孔钻按需设计深孔钻的高精度定位系统,保障汽车零部件深孔加工尺寸一致性。
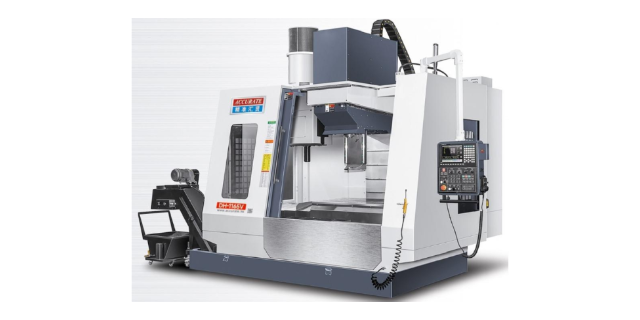
广东深孔钻在模具热处理后深孔加工领域取得突破,打破了传统加工的技术限制。模具经热处理后硬度大幅提升,传统深孔钻易出现刀具崩裂、加工精度下降等问题。广东深孔钻采用超硬涂层刀具与分步钻削工艺,先预钻浅孔,再逐步加深,有效降低加工难度,在加工硬度 HRC55 以上的模具钢深孔时,刀具寿命可达 800 孔,加工精度误差控制在 0.015mm 以内。东莞某模具企业采用该技术后,模具热处理后深孔加工效率提升 2 倍,不再需要提前加工深孔再热处理,减少了模具变形风险,产品合格率提升至 99%。
七轴双螺杆角度深孔钻作为精细机械深孔钻系列中的高级产品,了公司当前的比较高技术水平。该设备拥有七个运动轴,能够实现双螺杆工件的多角度、高精度深孔加工,解决了传统设备难以完成的复杂加工难题。其先进的角度控制技术,可精细调整钻孔角度,满足不同工况下的加工需求;而高精度的测量与反馈系统,则能实时监控加工过程,及时修正加工误差,确保加工精度达到行业前列水准。在高级装备制造、新能源等领域,七轴双螺杆角度深孔钻的应用,为关键零部件的精密加工提供了可靠保障,助力我国高级制造业打破国外技术垄断,实现自主可控发展。精准精密七轴深孔钻,大幅压缩工件流转工时,相比普通深孔设备综合加工效率大幅提升。
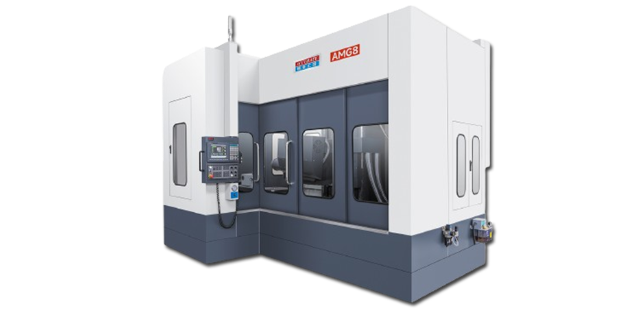
高性价比的技术定位精准精密机械三轴深孔钻以 “实用高效” 为主要定位,为中小规模深孔加工场景提供高性价比解决方案。设备采用 X、Y、Z 三轴线性运动结构,在保证主要加工能力的同时,简化冗余功能,相比多轴设备降低 30% 以上采购成本,更贴合中小型企业、配套加工厂的预算需求。虽为三轴设计,但搭载进口精密传动组件,定位精度达 ±0.005mm,重复定位精度≤0.003mm,可满足 80% 以上常规深孔加工精度要求。其模块化设计支持后期功能拓展,可根据需求加装自动送料、检测等单元,兼顾当前生产需求与未来升级空间,解决了 “多轴设备成本高、简易设备精度不足” 的行业痛点。七轴深孔钻内置智能工艺参数库,依据工件材质自动匹配进给转速,降低调试难度。上海七轴深孔钻零售
可加工复杂曲面与异形深孔,打破传统加工局限。卧式深孔钻
在模具钢材料深孔加工中,深孔钻的耐磨刀具与智能切削系统展现明显优势。H13 热作模具钢硬度可达 HRC45-50,传统钻削刀具磨损快、加工效率低,而深孔钻采用超细晶粒硬质合金刀具,搭配涂层技术,刀具寿命延长 3 倍,切削速度提升至 25m/min-40m/min。同时,深孔钻的智能温控系统可实时调节切削液温度,避免模具钢因加工温度过高产生热变形,加工后孔壁硬度变化≤HRC2,满足模具长期高温成型需求。某模具钢加工企业引入深孔钻设备后,加工效率提升 50%,刀具成本降低 40%。卧式深孔钻