商机详情 -
宁波七轴深孔钻批发
深孔钻在装备制造中,承担着导弹发射筒、装甲车辆炮管等关键部件的深孔加工任务。导弹发射筒需加工直径 150mm-300mm、深度 3000mm-5000mm 的高精度孔道,孔壁圆度误差需≤0.03mm,且需具备抗高压冲击性能。深孔钻采用深孔镗钻复合工艺,搭配级精度检测系统,加工过程中通过激光干涉仪实时校正轴线偏差,加工后孔道表面粗糙度达 Ra0.2μm,同时通过应力消除处理,提升孔道抗疲劳强度。某企业采用该技术后,导弹发射筒加工周期缩短 40%,产品抗冲击性能提升 15%,满足装备严苛标准。精准精密七轴深孔钻,可加工斜孔、交叉孔、曲面异形孔,攻克传统设备难以处理的工艺难题。宁波七轴深孔钻批发
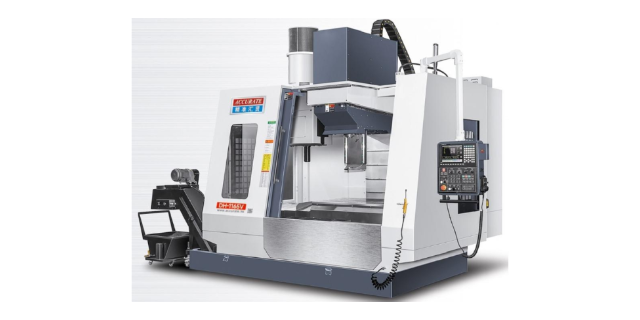
新能源装备制造领域,深孔钻为储能电池壳的散热孔加工提供高效解决方案。新能源汽车电池壳需加工数百个直径 2mm-5mm、深度 30mm-80mm 的微型散热孔,孔道密度大、分布均匀,传统钻削易出现断刀与孔位偏差问题。深孔钻采用多轴联动钻削系统,搭配高频振动切削技术,可实现每分钟 120 孔的加工效率,孔位偏差控制在 ±0.01mm,同时通过负压排屑设计,避免碎屑划伤电池壳内壁。某新能源企业采用该技术后,电池壳散热孔加工效率提升 60%,产品散热性能提升 20%,有效延长电池使用寿命。台州数控深孔钻代理七轴深孔钻内置智能工艺参数库,依据工件材质自动匹配进给转速,降低调试难度。
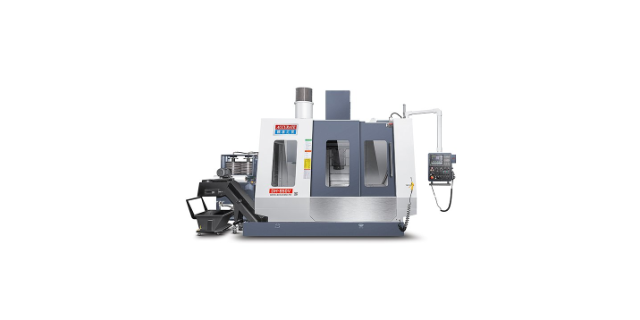
软件升级适配的 “可持续进化装备”精准精密七轴深孔钻具备强大的软件升级能力,可随技术发展与用户需求持续优化功能,延长设备生命周期。设备搭载开放式操作系统,支持在线远程升级,厂家定期推送加工算法优化、新功能模块等升级包,用户无需更换硬件即可提升设备性能;软件系统预留定制化接口,可根据用户新增加工需求,开发专属功能模块,如针对新能源电池极耳深孔加工,快速开发出多孔位自动排版功能;支持与第三方设计软件(如 CAD、CAM)无缝对接,兼容版本的设计文件格式,避免因软件兼容性问题导致的加工延误。某航空零部件企业使用该设备 3 年后,通过软件升级新增深孔螺纹加工功能,无需购置新设备即可满足新产品加工需求,设备综合利用率提升 35%。
七轴双螺杆角度深孔钻作为精细机械深孔钻系列中的高级产品,了公司当前的比较高技术水平。该设备拥有七个运动轴,能够实现双螺杆工件的多角度、高精度深孔加工,解决了传统设备难以完成的复杂加工难题。其先进的角度控制技术,可精细调整钻孔角度,满足不同工况下的加工需求;而高精度的测量与反馈系统,则能实时监控加工过程,及时修正加工误差,确保加工精度达到行业前列水准。在高级装备制造、新能源等领域,七轴双螺杆角度深孔钻的应用,为关键零部件的精密加工提供了可靠保障,助力我国高级制造业打破国外技术垄断,实现自主可控发展。定位精度优异,为高精密零部件加工提供稳定精度保障。
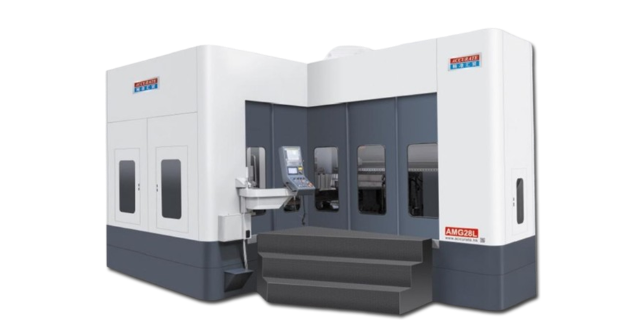
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。东莞市精准精密七轴深孔钻,兼顾大小工件加工能力,一机覆盖多品类订单,提高设备利用率。嘉兴立式深孔钻定做
精准数控深孔钻刚性稳定,严控孔径直线度,高压内冷排屑顺畅,模具汽配深孔加工精度持久稳定。宁波七轴深孔钻批发
航空航天领域对构件轻量化与强度要求严苛,深孔钻成为薄壁件深孔加工的重心设备。以航空发动机涡轮盘为例,其内部需加工数十个直径 8mm-12mm、深度 200mm-350mm 的冷却通气孔,且孔壁需承受高温高压气流冲刷。深孔钻采用枪钻与 BTA 钻复合工艺,搭配钛合金切削液,可在高温合金材料上实现高速稳定切削,切削速度达 30m/min-50m/min,加工过程中通过实时振动监测系统,避免薄壁件因切削力过大产生变形,成品合格率从传统工艺的 75% 提升至 98% 以上。宁波七轴深孔钻批发