商机详情 -
台州立式深孔钻加盟
广东深孔钻在液压零部件加工领域展现出极强的实用性,完美适配珠三角液压产业集群的生产需求。液压阀块作为液压系统的 “控制重心”,需在内部加工大量深孔用于油路连通,这些孔道孔径小只 3mm,且需保证不同孔道间的垂直度误差不超过 0.02mm。传统加工设备易出现孔道偏移、堵塞等问题,而广东深孔钻通过高精度主轴与伺服进给系统,可一次性完成阀块多深孔加工,加工效率较传统设备提升 1.8 倍。东莞某液压企业引入 10 台广东深孔钻后,阀块加工不良率从 5% 降至 1.2%,每月产能提升 3000 余件,有效满足了工程机械、机床设备对液压阀块的批量需求。专业精准深孔钻配高精度导向结构,减震抑振,长时深孔加工无偏移,大幅降低刀具损耗成本。台州立式深孔钻加盟
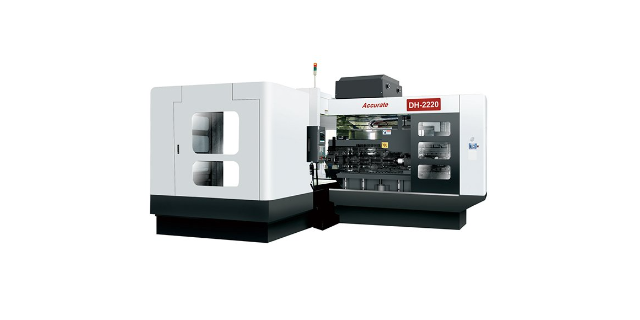
软件升级适配的 “可持续进化装备”精准精密七轴深孔钻具备强大的软件升级能力,可随技术发展与用户需求持续优化功能,延长设备生命周期。设备搭载开放式操作系统,支持在线远程升级,厂家定期推送加工算法优化、新功能模块等升级包,用户无需更换硬件即可提升设备性能;软件系统预留定制化接口,可根据用户新增加工需求,开发专属功能模块,如针对新能源电池极耳深孔加工,快速开发出多孔位自动排版功能;支持与第三方设计软件(如 CAD、CAM)无缝对接,兼容版本的设计文件格式,避免因软件兼容性问题导致的加工延误。某航空零部件企业使用该设备 3 年后,通过软件升级新增深孔螺纹加工功能,无需购置新设备即可满足新产品加工需求,设备综合利用率提升 35%。台州卧式深孔钻设备这款七轴深孔钻高刚性铸铁机身,多重时效去应力,抑制振动,保障长时间生产精度稳定。
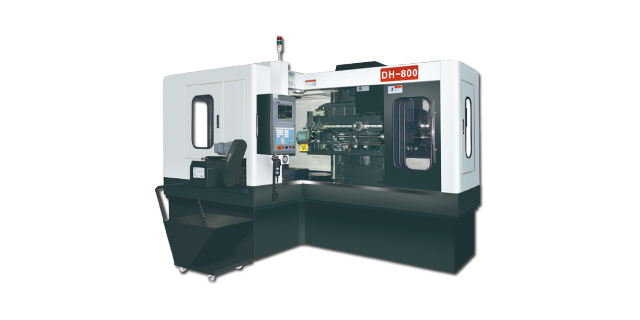
精细深孔钻的高效稳定运行离不开高性能的设备配置与主要零部件的协同支撑。在设备主体结构设计上,精细深孔钻通常采用高刚性的床身结构,多选用铸铁或花岗岩等稳定性强的材料,通过时效处理消除内应力,有效避免加工过程中因床身变形导致的加工偏差。主要动力系统方面,配备大功率、高转速的主轴电机,能够为钻头提供充足的切削动力,满足不同材料、不同孔径深孔加工的动力需求。而作为加工主要的深孔钻头,材质多选用硬质合金或PCD(聚晶金刚石),经过特殊的刃口研磨工艺处理,具备较高的硬度和耐磨性,能够在强度较高度材料加工中保持刃口锋利度,延长使用寿命。此外,设备的控制系统多采用工业级PLC或数控系统,支持复杂加工参数的精细设定与存储,部分高级设备还具备CAD/CAM一体化编程功能,可直接导入零件加工图纸生成加工路径,大幅降低人工操作难度,提升加工的自动化水平与精细度。
在医疗器械制造中,深孔钻的高精度加工能力满足了微创手术器械的严苛要求。骨科植入物中的髓内钉需加工直径 3mm-6mm、深度 80mm-150mm 的贯穿孔,用于骨骼固定与组织生长,孔壁光滑度直接影响植入效果与患者恢复周期。深孔钻采用微型枪钻技术,搭配光学定位系统,加工精度可达 ±0.005mm,孔壁粗糙度 Ra0.4μm,同时通过无菌切削环境控制,避免金属碎屑残留,符合医疗行业 GMP 标准。某医疗器械企业引入深孔钻设备后,髓内钉加工精度达标率提升至 100%,产品临床使用率提高 30%。东莞市精准精密七轴深孔钻,液压阀体交错油道孔加工,一次成型,保障油道通畅无泄漏。
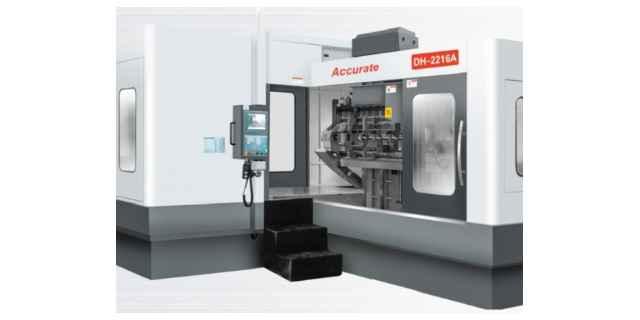
在精密模具制造领域,深孔钻的应用堪称 “细作利器”。模具冷却系统的深孔加工精度直接影响产品成型质量与生产效率,传统钻削方式易出现孔壁粗糙、轴线偏移等问题,而深孔钻凭借高压内排屑系统与导向机构,能实现直径 5mm-80mm、深径比达 1:30 的深孔加工,孔壁粗糙度可控制在 Ra0.8μm 以下,轴线直线度误差不超过 0.1mm/m。某汽车模具企业引入五轴深孔钻机床后,模具冷却孔加工效率提升 40%,产品注塑周期缩短 15%,有效解决了复杂模具深孔加工难题。精准精密七轴深孔钻,伺服多轴协同响应流畅,摆角动作顺滑,大角度加工无抖动偏移。无锡深孔钻招商
选用精准深孔钻攻克深孔加工难题,精度达标效率翻倍,助力精密制造把控零件孔位品质。台州立式深孔钻加盟
在模具钢材料深孔加工中,深孔钻的耐磨刀具与智能切削系统展现明显优势。H13 热作模具钢硬度可达 HRC45-50,传统钻削刀具磨损快、加工效率低,而深孔钻采用超细晶粒硬质合金刀具,搭配涂层技术,刀具寿命延长 3 倍,切削速度提升至 25m/min-40m/min。同时,深孔钻的智能温控系统可实时调节切削液温度,避免模具钢因加工温度过高产生热变形,加工后孔壁硬度变化≤HRC2,满足模具长期高温成型需求。某模具钢加工企业引入深孔钻设备后,加工效率提升 50%,刀具成本降低 40%。台州立式深孔钻加盟