商机详情 -
五轴深孔钻直销
广东深孔钻凭借持续的技术迭代,成为国内深孔加工装备领域的 “榜样”。历经十余年发展,广东企业从引进消化国外技术到自主创新,已形成覆盖普通深孔钻、数控深孔钻、多轴深孔钻的完整产品矩阵。以基础款数控深孔钻为例,其搭载的自主研发数控系统可实现钻削参数自动优化,加工深径比 30:1 的孔道时,孔径公差能稳定控制在 ±0.01mm,孔壁粗糙度达 Ra3.2 以下,远超行业平均水平。目前,广东深孔钻在国内市场占有率超 45%,不*服务本土制造企业,还出口至东南亚、欧洲等地,年出口量突破 2000 台,成为广东装备制造出口的重要品类。东莞市精准精密七轴深孔钻,摆动角度范围大,突破传统设备角度局限,拓展加工边界。五轴深孔钻直销
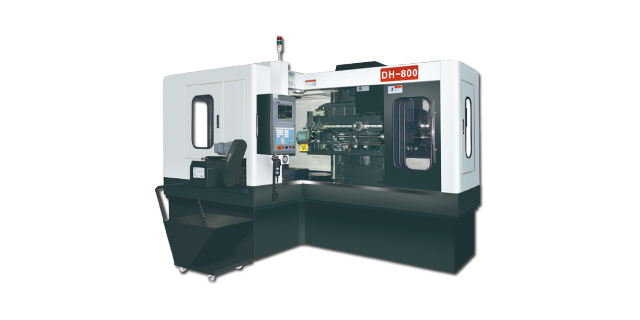
多轴深孔钻是精准精密机械针对大规模、高效率加工需求研发的重心产品,充分展现了公司在多轴联动技术方面的深厚积累。该设备拥有多个加工轴,能够同时对多个工件或一个工件的多个孔位进行加工,大幅提升了加工效率,有效缩短了生产周期。通过先进的数控系统对各轴运动进行精准精密协同控制,多轴深孔钻能够实现较高的加工精度和一致性,即使在大批量生产过程中,也能确保每一个孔的加工质量都符合严格的标准。对于大型制造企业而言,多轴深孔钻的应用不*降低了单位产品的加工成本,还为企业实现规模化生产提供了强有力的设备支持,增强了企业在市场中的**竞争力。常州国产深孔钻按需设计七轴深孔钻双螺杆驱动有效分散载荷,重载连续作业,设备长期运行不易出现精度衰减。
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。
广东深孔钻产业的集群化发展,形成了强大的产业竞争力。在珠三角地区,围绕深孔钻生产,已集聚了刀具、数控系统、冷却系统等配套企业 80 余家,形成了 “主要部件 - 整机制造 - 售后服务” 的完整产业链。其中,广东本土企业生产的深孔钻刀具市场占有率达 60%,数控系统国产化率超 50%,有效降低了对进口零部件的依赖。同时,产业集群还推动了技术快速迭代,企业间通过技术交流、资源共享,平均每半年就推出一款升级产品,使广东深孔钻始终保持技术优势,成为全国深孔加工装备产业创新高地。专业精准深孔钻配高精度导向结构,减震抑振,长时深孔加工无偏移,大幅降低刀具损耗成本。
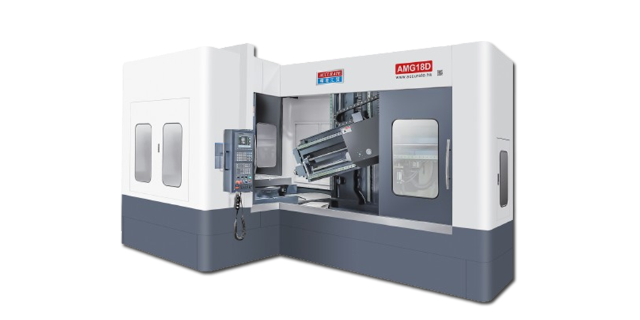
小型深孔钻作为精细机械深孔钻系列中的重要产品,以其小巧灵活、高效实用的特点,赢得了广大客户的青睐。这款设备在设计上充分考虑了中小批量加工以及空间有限的生产场景,机身紧凑,占地面积小,却具备强大的加工能力。它能够完成直径较小、深度较深的孔加工任务,且在加工过程中表现出优异的稳定性和一致性。对于一些精密零部件生产企业而言,小型深孔钻不*降低了设备投入成本,还能灵活适应多样化的加工需求,帮助企业在激烈的市场竞争中快速响应客户订单,提升生产的灵活性与竞争力。东莞市精准精密七轴深孔钻,兼容枪钻与BTA单管钻工艺,大小孔径加工一机轻松搞定。七轴深孔钻源头厂家
模块化控制系统简化深孔钻操作,降低企业人力培训与运维成本。五轴深孔钻直销
轨道交通装备领域,深孔钻为高铁车轴的深孔加工提供可靠保障。高铁车轴需加工直径 20mm-30mm、深度 800mm-1200mm 的探伤孔,用于定期检测车轴内部应力与损伤,孔道精度直接关系到行车安全。深孔钻采用数控深孔钻床,搭配超声波探伤定位系统,加工前通过三维建模确定孔道路径,加工过程中实时反馈孔径与深度数据,加工精度可达 ±0.01mm,孔道内壁无台阶与划痕。某轨道交通企业采用该技术后,高铁车轴探伤孔加工合格率提升至 99.5%,车轴使用寿命延长至 15 年以上。五轴深孔钻直销