商机详情 -
江苏复合深孔钻厂家
广东深孔钻的高性价比优势,为中小制造企业降低设备投入门槛提供了有力支持。相较于进口深孔钻动辄百万的采购成本,广东本土生产的普通数控深孔钻单价只需 30 万 - 50 万元,且设备操作门槛低,操作人员经 15 天培训即可熟练上手。同时,企业还提供灵活的付款方案,如分期付款、以旧换新等,减轻企业资金压力。中山某五金配件厂此前因进口设备成本过高,深孔加工依赖外发,引入 2 台广东深孔钻后,不*加工成本降低 40%,还缩短了交货周期,客户满意度从 82% 提升至 96%,成功拓展了 3 家大型家电企业客户。精准精密七轴深孔钻,出厂经过长时间跑机与精度校验,每台设备性能严格检测再交付。江苏复合深孔钻厂家
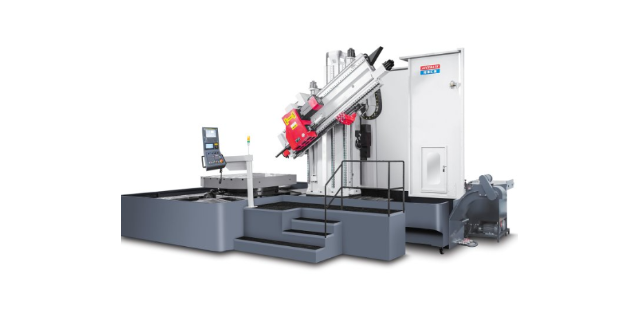
多轴深孔钻是精准精密机械针对大规模、高效率加工需求研发的重心产品,充分展现了公司在多轴联动技术方面的深厚积累。该设备拥有多个加工轴,能够同时对多个工件或一个工件的多个孔位进行加工,大幅提升了加工效率,有效缩短了生产周期。通过先进的数控系统对各轴运动进行精准精密协同控制,多轴深孔钻能够实现较高的加工精度和一致性,即使在大批量生产过程中,也能确保每一个孔的加工质量都符合严格的标准。对于大型制造企业而言,多轴深孔钻的应用不*降低了单位产品的加工成本,还为企业实现规模化生产提供了强有力的设备支持,增强了企业在市场中的**竞争力。无锡三轴深孔钻加盟七轴深孔钻集合多项专利技术,突破传统深孔设备技术壁垒,为多行业输出整套加工解决方案。
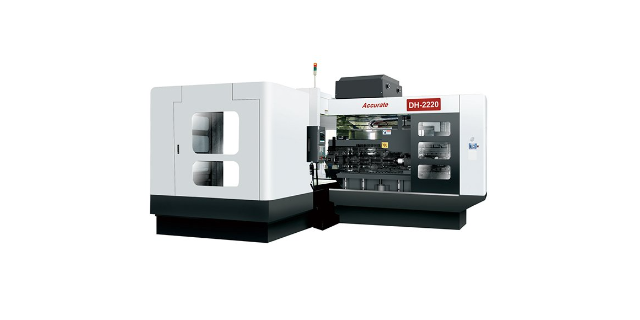
精细深孔钻的高效稳定运行离不开高性能的设备配置与主要零部件的协同支撑。在设备主体结构设计上,精细深孔钻通常采用高刚性的床身结构,多选用铸铁或花岗岩等稳定性强的材料,通过时效处理消除内应力,有效避免加工过程中因床身变形导致的加工偏差。主要动力系统方面,配备大功率、高转速的主轴电机,能够为钻头提供充足的切削动力,满足不同材料、不同孔径深孔加工的动力需求。而作为加工主要的深孔钻头,材质多选用硬质合金或PCD(聚晶金刚石),经过特殊的刃口研磨工艺处理,具备较高的硬度和耐磨性,能够在强度较高度材料加工中保持刃口锋利度,延长使用寿命。此外,设备的控制系统多采用工业级PLC或数控系统,支持复杂加工参数的精细设定与存储,部分高级设备还具备CAD/CAM一体化编程功能,可直接导入零件加工图纸生成加工路径,大幅降低人工操作难度,提升加工的自动化水平与精细度。
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。深孔钻的自动换刀系统,大幅缩短多工序加工时间提升生产效率。
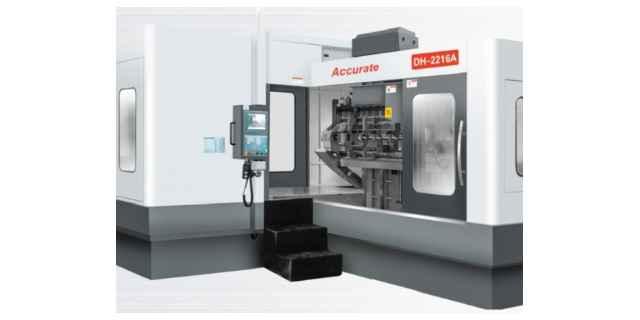
在精密模具制造领域,深孔钻的应用堪称 “细作利器”。模具冷却系统的深孔加工精度直接影响产品成型质量与生产效率,传统钻削方式易出现孔壁粗糙、轴线偏移等问题,而深孔钻凭借高压内排屑系统与导向机构,能实现直径 5mm-80mm、深径比达 1:30 的深孔加工,孔壁粗糙度可控制在 Ra0.8μm 以下,轴线直线度误差不超过 0.1mm/m。某汽车模具企业引入五轴深孔钻机床后,模具冷却孔加工效率提升 40%,产品注塑周期缩短 15%,有效解决了复杂模具深孔加工难题。高压内冷系统直达切削区域,快速带走热量与铁屑。广东六轴深孔钻生产厂家
深孔钻的节能设计降低能耗,契合制造业绿色低碳生产发展趋势。江苏复合深孔钻厂家
在模具钢材料深孔加工中,深孔钻的耐磨刀具与智能切削系统展现明显优势。H13 热作模具钢硬度可达 HRC45-50,传统钻削刀具磨损快、加工效率低,而深孔钻采用超细晶粒硬质合金刀具,搭配涂层技术,刀具寿命延长 3 倍,切削速度提升至 25m/min-40m/min。同时,深孔钻的智能温控系统可实时调节切削液温度,避免模具钢因加工温度过高产生热变形,加工后孔壁硬度变化≤HRC2,满足模具长期高温成型需求。某模具钢加工企业引入深孔钻设备后,加工效率提升 50%,刀具成本降低 40%。江苏复合深孔钻厂家