商机详情 -
宁波国产深孔钻厂家
从技术创新角度来看,东莞精准精密持续对深孔钻进行升级优化,不断突破行业技术瓶颈。新研发的深孔钻融入智能传感技术,可实时监测加工过程中的切削力、温度等关键参数,一旦出现异常立即报警并调整参数,大幅降低废品率。同时,设备搭载的数控系统支持复杂程序编写,能轻松应对多品种、小批量的加工需求,用户只需输入加工参数,设备即可自动完成钻孔流程。此外,设备的模块化设计便于后期维护与功能拓展,可根据用户后续需求加装自动测量、清洗等模块,延长设备使用寿命,为用户创造长期价值。东莞市精准精密七轴深孔钻,一次装夹完成钻、铣、攻牙复合工序,省去工件多次拆装调机。宁波国产深孔钻厂家
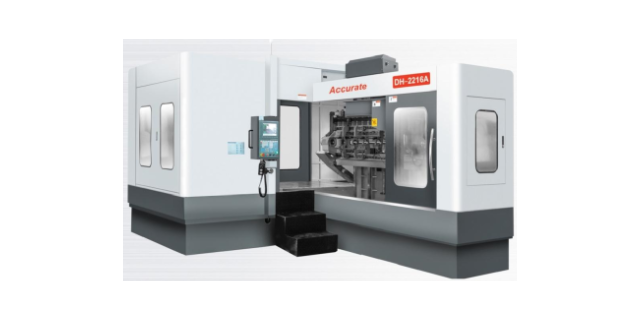
七轴双螺杆角度深孔钻作为精细机械深孔钻系列中的高级产品,了公司当前的比较高技术水平。该设备拥有七个运动轴,能够实现双螺杆工件的多角度、高精度深孔加工,解决了传统设备难以完成的复杂加工难题。其先进的角度控制技术,可精细调整钻孔角度,满足不同工况下的加工需求;而高精度的测量与反馈系统,则能实时监控加工过程,及时修正加工误差,确保加工精度达到行业前列水准。在高级装备制造、新能源等领域,七轴双螺杆角度深孔钻的应用,为关键零部件的精密加工提供了可靠保障,助力我国高级制造业打破国外技术垄断,实现自主可控发展。江苏立式深孔钻高压内冷系统直达切削区域,快速带走热量与铁屑。
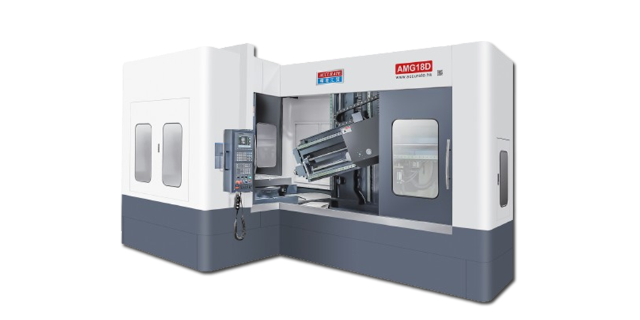
石油化工行业的钻采设备中,深孔钻承担着关键部件的深孔加工任务。石油钻杆接头需加工深度 150mm-300mm、直径 20mm-40mm 的液压油孔,孔道需具备良好的密封性与耐腐蚀性。深孔钻通过定制化硬质合金刀具与内冷式钻削设计,在 42CrMo 高强度合金钢材上实现一次成型加工,孔道圆柱度误差≤0.02mm,且通过高压去毛刺工艺,确保孔口无锐边,有效防止液压系统因杂质堵塞引发故障。某石油机械厂商采用深孔钻生产线后,钻杆接头加工周期缩短 25%,年产能提升 3 万台套。
航空航天领域对构件轻量化与强度要求严苛,深孔钻成为薄壁件深孔加工的重心设备。以航空发动机涡轮盘为例,其内部需加工数十个直径 8mm-12mm、深度 200mm-350mm 的冷却通气孔,且孔壁需承受高温高压气流冲刷。深孔钻采用枪钻与 BTA 钻复合工艺,搭配钛合金切削液,可在高温合金材料上实现高速稳定切削,切削速度达 30m/min-50m/min,加工过程中通过实时振动监测系统,避免薄壁件因切削力过大产生变形,成品合格率从传统工艺的 75% 提升至 98% 以上。深孔钻可适配多材质加工,从铝合金到高硬度模具钢均能稳定作业。
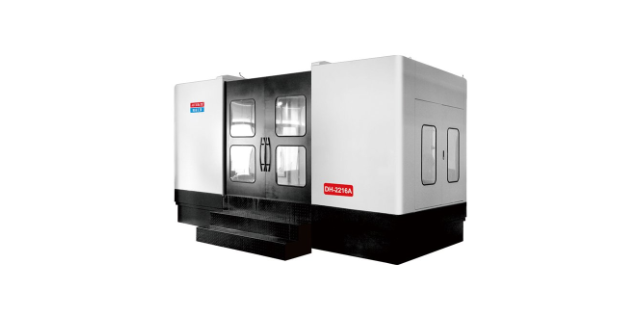
粉尘防护的 “洁净加工管家”在加工铸铁、石墨等易产生粉尘的材料时,粉尘不*污染环境,还会磨损设备部件,精准精密七轴深孔钻的粉尘防护设计有效解决这一问题。设备加工区域采用全封闭防护罩,配合负压除尘系统,可收集 95% 以上的加工粉尘,防护罩内侧加装防静电涂层,防止粉尘吸附;导轨、丝杠等精密部件配备自动伸缩防尘罩,避免粉尘进入内部影响精度;设备底部设置粉尘收集抽屉,便于定期清理,减少粉尘对车间环境的污染。在石墨模具加工车间,使用该设备后,车间粉尘浓度从 10mg/m³ 降至 0.5mg/m³,符合国家车间空气质量标准,设备导轨磨损率下降 40%,延长了精密部件的更换周期,降低设备维护成本。这款七轴深孔钻高刚性铸铁机身,多重时效去应力,抑制振动,保障长时间生产精度稳定。常州立式深孔钻床
适配强度合金、钛合金等难加工材料的精密深孔加工需求。宁波国产深孔钻厂家
轨道交通装备领域,深孔钻为高铁车轴的深孔加工提供可靠保障。高铁车轴需加工直径 20mm-30mm、深度 800mm-1200mm 的探伤孔,用于定期检测车轴内部应力与损伤,孔道精度直接关系到行车安全。深孔钻采用数控深孔钻床,搭配超声波探伤定位系统,加工前通过三维建模确定孔道路径,加工过程中实时反馈孔径与深度数据,加工精度可达 ±0.01mm,孔道内壁无台阶与划痕。某轨道交通企业采用该技术后,高铁车轴探伤孔加工合格率提升至 99.5%,车轴使用寿命延长至 15 年以上。宁波国产深孔钻厂家