商机详情 -
南京数控深孔钻直销
精细深孔钻技术在医疗设备制造领域的应用,为高级医疗设备的研发与生产提供了关键技术支撑。随着医疗技术的不断进步,对医疗设备的精度、可靠性以及小型化要求越来越高,大量医疗设备零部件需要加工高精度深孔。例如,骨科植入物中的髓内钉,需要加工长径比超过30:1的深孔用于固定与导向,这些深孔的加工精度直接影响植入物的适配性与稳定性;医疗影像设备中的CT机、核磁共振设备,其主要零部件(如探测器组件、磁体支架)也需要加工大量高精度深孔用于散热与信号传输。由于医疗设备零部件多采用生物相容性好的钛合金、不锈钢等材料,且加工精度要求较高(部分深孔孔径公差需控制在±0.003mm以内),传统加工技术难以满足要求。精细深孔钻凭借较高的加工精度、稳定的加工质量以及对难加工材料的良好适应性,能够精细完成这些关键深孔的加工,为高级医疗设备的性能提升与安全保障提供了主要技术支持,助力医疗设备行业向高精度、智能化方向发展。适配强度合金、钛合金等难加工材料的精密深孔加工需求。南京数控深孔钻直销
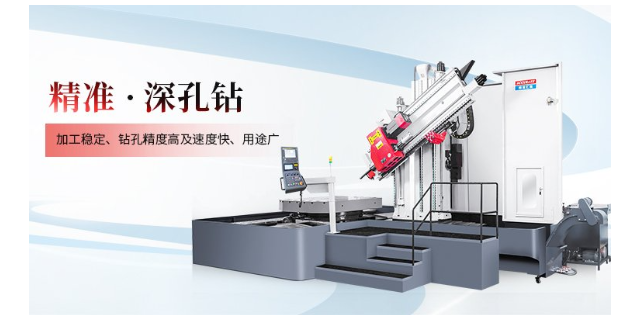
广东深孔钻的高性价比优势,为中小制造企业降低设备投入门槛提供了有力支持。相较于进口深孔钻动辄百万的采购成本,广东本土生产的普通数控深孔钻单价只需 30 万 - 50 万元,且设备操作门槛低,操作人员经 15 天培训即可熟练上手。同时,企业还提供灵活的付款方案,如分期付款、以旧换新等,减轻企业资金压力。中山某五金配件厂此前因进口设备成本过高,深孔加工依赖外发,引入 2 台广东深孔钻后,不*加工成本降低 40%,还缩短了交货周期,客户满意度从 82% 提升至 96%,成功拓展了 3 家大型家电企业客户。宁波七轴深孔钻零售七轴深孔钻的变角加工能力,满足航空航天部件异形深孔加工需求。
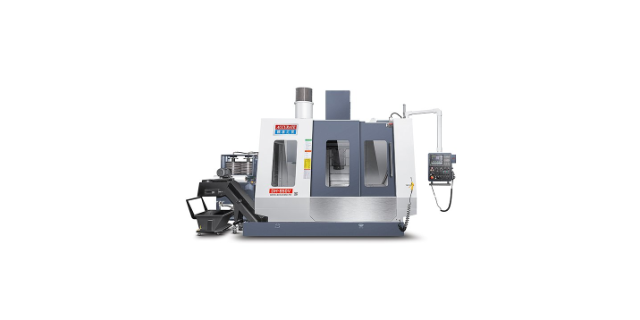
电子信息产业的快速发展,对深孔钻的加工精度与灵活性提出更高要求,东莞精准精密的深孔钻精细契合这一需求。在通讯设备散热器、服务器外壳等部件加工中,设备可针对薄壁、异形工件进行定制化加工,通过优化切削参数与夹具设计,避免工件变形,确保深孔的垂直度与光洁度。以通讯设备散热器为例,需在厚度只 2mm 的铝合金板材上加工直径 1.5mm、深度 30mm 的散热孔,东莞精准精密的深孔钻不*能精细完成钻孔,还能实现每小时 1200 件的加工速度,满足电子产业快速迭代的生产节奏,助力企业在激烈的市场竞争中抢占先机。
针对医疗器械精密加工的严苛要求,广东深孔钻进行专项技术改良,成为医疗设备制造的 “关键助手”。在骨科植入物如人工关节柄加工中,需在柄体内部加工直径 2mm、深度 50mm 的深孔用于骨水泥注入,孔道内壁需光滑无划痕,避免刺激人体组织。广东深孔钻采用超细合金钻头与低压冷却系统,加工时切削力控制在 50N 以内,孔壁粗糙度可达到 Ra1.6,且不会产生金属碎屑残留。深圳某医疗设备企业借助该设备,实现人工关节柄深孔加工全自动化,单日产量提升至 800 件,产品通过欧盟 CE 认证,成功进入国际高级医疗市场。东莞市精准精密七轴深孔钻,兼容枪钻与BTA单管钻工艺,大小孔径加工一机轻松搞定。
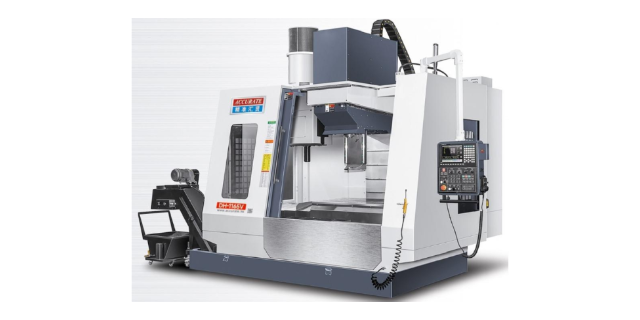
抗振动干扰的 “稳定加工卫士”车间环境中的机械振动易导致深孔加工精度偏差,精准精密七轴深孔钻通过多重抗振设计,打造稳定加工环境。设备底部安装 4 组液压减震器,可吸收 60% 以上的外部振动,配合机身与地面的柔性连接结构,进一步削弱振动传导;主轴系统采用动平衡设计,平衡精度达 G0.4 级,高速旋转时振幅≤0.002mm,避免主轴自身振动影响加工;加工平台加装刚性加强筋,提升平台抗变形能力,即使周边设备高速运行,平台位移量仍控制在 0.003mm 以内。在某重型机械厂车间,该设备紧邻大型冲压机,却能稳定加工精度要求 ±0.005mm 的液压阀块深孔,加工合格率始终保持 99.5% 以上,彻底解决振动干扰下的精密加工难题。七轴深孔钻支持CAD/CAM软件程序对接,标准G代码编程,操作人员上手调试简单便捷。南京数控深孔钻直销
深孔钻的自动换刀系统,大幅缩短多工序加工时间提升生产效率。南京数控深孔钻直销
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。南京数控深孔钻直销