商机详情 -
苏州三轴深孔钻招商
节能降耗的 “绿色加工先锋”精准精密七轴深孔钻在追求高精度的同时,将节能设计贯穿设备全生命周期。其主轴采用变频节能电机,根据加工负载自动调节转速与功率,空载运行时功率消耗降低 60%,连续加工 8 小时可节省电能约 12 度;液压系统配备节能型油泵,流量按需分配,避免传统设备 “大流量小需求” 的能源浪费;设备外壳采用轻量化度合金材料,减少机身自重的同时,降低运输与安装阶段的能耗。某机械制造企业引入 10 台该设备后,年度总能耗较传统深孔钻设备下降 28%,不*降低生产成本,还助力企业达成绿色生产目标,获得当地环保部门的节能表彰。精准精密七轴深孔钻,曲面工件倾斜深孔加工,无需复杂定制工装,简化生产准备工作。苏州三轴深孔钻招商
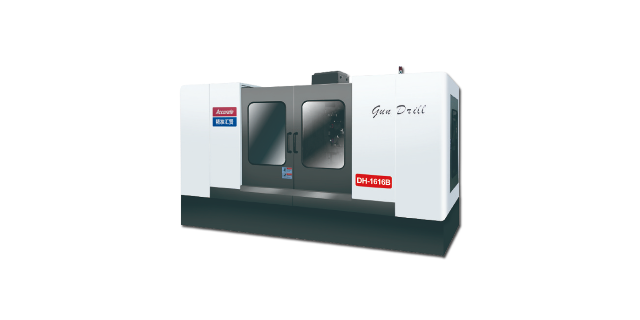
航空航天领域对构件轻量化与强度要求严苛,深孔钻成为薄壁件深孔加工的重心设备。以航空发动机涡轮盘为例,其内部需加工数十个直径 8mm-12mm、深度 200mm-350mm 的冷却通气孔,且孔壁需承受高温高压气流冲刷。深孔钻采用枪钻与 BTA 钻复合工艺,搭配钛合金切削液,可在高温合金材料上实现高速稳定切削,切削速度达 30m/min-50m/min,加工过程中通过实时振动监测系统,避免薄壁件因切削力过大产生变形,成品合格率从传统工艺的 75% 提升至 98% 以上。浙江六轴深孔钻批发进口精密滚珠丝杠搭配线性导轨,提升运动平顺性与准确性。
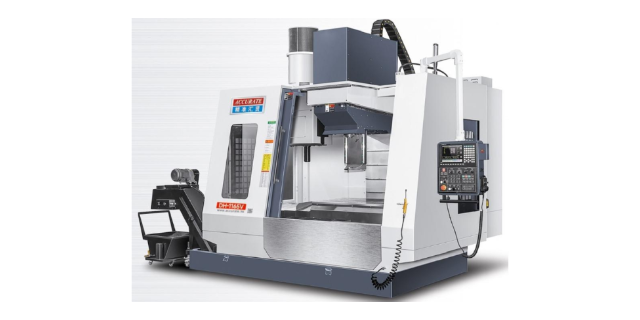
大深径比加工的 “极限突破者”面对深径比超过 1:50 的超大深径比深孔加工,传统设备易出现排屑困难、孔轴线偏移等问题,精准精密七轴深孔钻通过创新技术实现极限突破。其采用分级进给工艺,将长孔加工分解为多个短段逐步推进,每段加工后通过高压切削液强力排屑,避免积屑堵塞;配备孔轴线实时监测系统,通过内置传感器实时检测孔轴线偏差,一旦超过阈值立即调整进给方向,确保深孔轴线直线度≤0.015mm/m;刀具采用特殊导向结构,增强刀具在深孔内的稳定性,减少刀具偏摆。在石油钻采设备加工中,该设备成功加工出直径 10mm、深度 600mm(深径比 1:60)的钻杆深孔,孔轴线偏差只 0.08mm,远超行业标准要求,为大深径比深孔加工提供可靠解决方案。
数控板管深孔钻的研发,体现了精准精密机械对市场需求的敏锐洞察和快速响应能力。这款设备专门针对板材和管材类工件的深孔加工需求设计,能够灵活应对不同厚度、不同材质板材以及不同直径、不同长度管材的加工挑战。其独特的夹具系统能够确保工件在加工过程中的稳固夹持,避免因工件变形导致的加工误差。同时,数控板管深孔钻配备了智能化的加工参数优化功能,可根据不同的工件材质和加工要求,自动调整切削速度、进给量等参数,实现比较好的加工效果。在医疗器械、电子设备等行业,数控板管深孔钻为各类板材、管材零部件的精密加工提供了高效解决方案,推动了相关行业的技术进步与产品升级。精准精密七轴深孔钻,可加工斜孔、交叉孔、曲面异形孔,攻克传统设备难以处理的工艺难题。
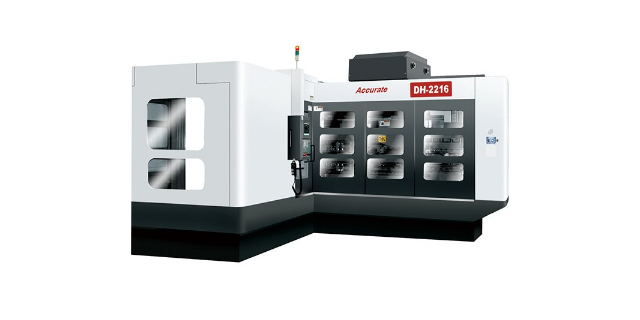
断迭代升级,始终保持着行业水平。该设备采用单管排屑方式,通过优化的排屑结构设计,有效解决了深孔加工过程中排屑困难的问题,大幅降低了因排屑不畅导致的加工误差和刀具损耗。同时,单管钻配备了先进的数控系统,能够实现自动化加工,减少人工干预,提高加工效率和精度稳定性。在模具制造、汽车零部件加工等领域,单管钻凭借其可靠的性能,成为众多企业的优先设备,为行业的高质量发展提供了坚实的设备保障。双坐标数控深孔钻的推出,标志着精细机械在深孔钻技术领域实现了新的突破东莞市精准精密七轴深孔钻,适配医疗精密零件,钛合金工件钻孔毛刺少,满足医疗严苛标准。常州多轴深孔钻源头厂家
七轴深孔钻智能跟刀支撑机构,钻杆进给受力均匀,有效延长刀具使用寿命,节约耗材成本。苏州三轴深孔钻招商
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。苏州三轴深孔钻招商