商机详情 -
江苏三轴深孔钻直销
广东深孔钻在船舶制造领域的应用,解决了大型船舶零部件深孔加工的 “卡脖子” 难题。船舶曲轴作为动力传动重心部件,需在曲轴轴颈上加工直径 80mm、深度 600mm 的润滑油孔,孔道需与轴颈中心线保持严格同轴度。传统设备因加工行程有限,需分段加工,易出现孔道错位,而广东深孔钻通过加长型床身设计与双主轴协同加工技术,可一次性完成长深孔加工,同轴度误差控制在 0.03mm 以内。广州某船舶制造企业引入该设备后,曲轴深孔加工时间从原来的 48 小时缩短至 20 小时,每年节约生产成本超 80 万元,助力国产大型船舶重心部件实现自主加工。闭环控制技术让深孔钻实时补偿误差,加工精度稳定达H7级标准。江苏三轴深孔钻直销
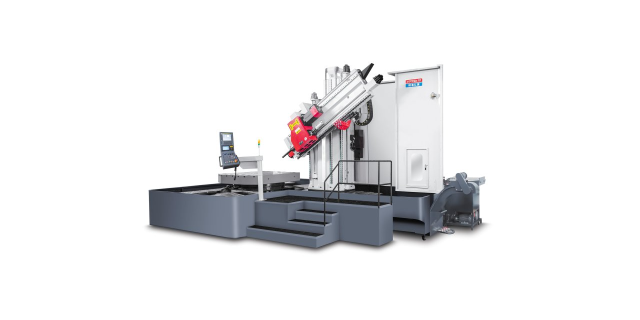
轻量化结构设计的 “灵活部署装备”精准精密七轴深孔钻突破传统精密设备 “重机身、难移动” 的局限,采用轻量化结构设计,提升设备部署灵活性。在保证机身刚性的前提下,通过拓扑优化设计去除冗余结构,机身重量较传统设备减轻 25%,同时刚性提升 10%;设备底部设计可拆卸式移动轮,配合模块化拆分结构,2-3 人即可完成设备短途移动与安装,无需大型起重设备;设备占地面积较传统设备减少 30%,适合车间空间有限的中小型企业。某小型精密机械厂因车间改造需调整设备布局,使用该设备只用 1 天时间就完成 3 台设备的移动与重新安装,而传统设备同类操作需 3 天以上,大幅缩短设备部署时间,提升车间布局调整的灵活性,为中小企业的生产规划提供更多便利。上海国产深孔钻床精准精密七轴深孔钻,曲面工件倾斜深孔加工,无需复杂定制工装,简化生产准备工作。
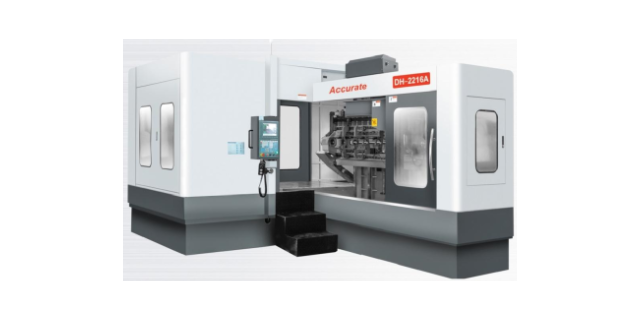
高效低成本的运营优势三轴深孔钻通过简化操作与优化能耗,实现加工效率与运营成本的平衡。相比传统摇臂钻,其自动化加工能力可将单件加工时间缩短 40%,某液压配件厂加工 φ15mm 深孔时,效率从每小时 15 件提升至 25 件。设备无复杂多轴联动系统,操作界面简洁,普通技工经 1-2 周培训即可操作,降低人力成本。能耗方面,整机功率比多轴设备低 20%,搭配循环冷却系统,切削液利用率达 85% 以上;且易损件(如钻头、导轨)采购成本低、更换便捷,某五金加工厂年均维护成本为多轴设备的一半,特别适合批量小、品类多的生产模式。
精细深孔钻技术的发展与智能制造技术的融合,正推动深孔加工领域迈向智能化、无人化新时代。当前,越来越多的精细深孔钻设备开始集成工业机器人、视觉检测系统、物联网模块等智能组件,构建全流程智能化加工体系。通过视觉检测系统,可实现工件的自动定位与偏差校正,无需人工干预即可完成工件的精细装夹;工业机器人则负责工件的自动上下料,实现加工过程的连续化作业,大幅提升生产效率的同时降低人工成本。此外,借助物联网模块,设备可实现加工数据的实时采集与远程传输,管理人员通过后台系统即可实时监控设备运行状态、加工进度以及关键加工参数,及时发现并处理加工过程中的异常问题。部分先进企业还引入了AI算法,通过对大量加工数据的分析与学习,实现加工参数的智能优化,根据不同的工件材料、孔径尺寸自动匹配比较好加工方案,进一步提升加工质量与效率,推动精细深孔钻技术从“精细加工”向“智能精细加工”跨越。高压力切削油系统为深孔钻赋能,实现高效排屑与刀具冷却。
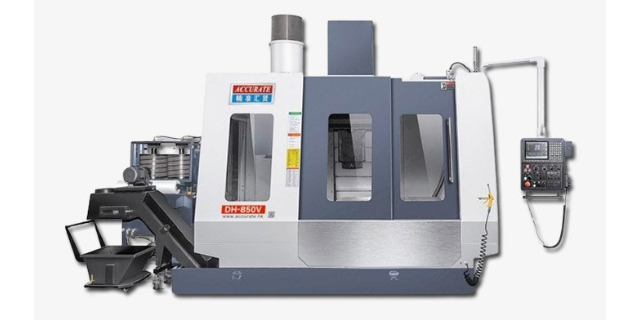
在新能源装备制造领域,深孔钻的作用愈发凸显,东莞精准精密凭借对行业需求的深刻洞察,推出的深孔钻完美适配新能源产业加工场景。以风电设备主轴为例,需加工直径 50mm、深度 1500mm 的深孔,传统设备易出现孔壁粗糙、直线度偏差大等问题,而东莞精准精密的深孔钻通过高压内冷系统与刀具的配合,能有效带走切削热量,减少刀具磨损,加工后的孔壁粗糙度可达 Ra≤1.6μm,直线度误差小于 0.02mm,满足风电设备长期稳定运行的要求。同时,设备可适应高强度钢、复合材料等新能源装备常用材料的加工,为新能源产业的规模化发展提供设备保障。适配强度合金、钛合金等难加工材料的精密深孔加工需求。深孔钻源头厂家
东莞市精准精密七轴深孔钻,工程师上门安装调试实操培训,帮助客户设备快速投产使用。江苏三轴深孔钻直销
耐腐蚀环境适应的 “恶劣环境强者”在海洋工程设备、化工设备加工车间等腐蚀性环境中,设备易受酸碱气体、湿度影响出现部件锈蚀,精准精密七轴深孔钻的耐腐蚀设计使其能稳定工作。设备外壳采用 304 不锈钢材质,表面经电泳防腐处理,耐腐蚀等级达 C5-M 级,可在含盐雾的海洋环境中使用 5 年无明显锈蚀;电气控制系统采用密封式设计,防护等级达 IP67,防止潮气、腐蚀性气体侵入;导轨、丝杠等部件采用耐腐蚀涂层,配合润滑脂,提升部件抗腐蚀能力。在某海洋工程装备厂,该设备长期在湿度 85%、含微量盐雾的环境中运行,不*加工精度稳定,设备关键部件也未出现锈蚀现象,设备故障率较传统设备下降 50%,适应了恶劣环境下的精密加工需求。江苏三轴深孔钻直销