商机详情 -
苏州国产深孔钻定制
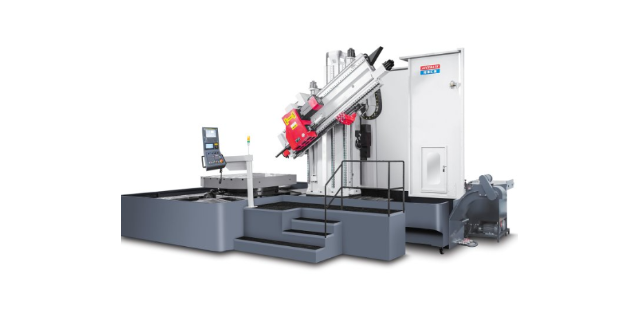
七轴双螺杆角度深孔钻作为精细机械深孔钻系列中的高级产品,了公司当前的比较高技术水平。该设备拥有七个运动轴,能够实现双螺杆工件的多角度、高精度深孔加工,解决了传统设备难以完成的复杂加工难题。其先进的角度控制技术,可精细调整钻孔角度,满足不同工况下的加工需求;而高精度的测量与反馈系统,则能实时监控加工过程,及时修正加工误差,确保加工精度达到行业前列水准。在高级装备制造、新能源等领域,七轴双螺杆角度深孔钻的应用,为关键零部件的精密加工提供了可靠保障,助力我国高级制造业打破国外技术垄断,实现自主可控发展。东莞市精准精密七轴深孔钻,回转工作台搭配移动立柱,复杂工件装夹后实现多面加工。苏州国产深孔钻定制
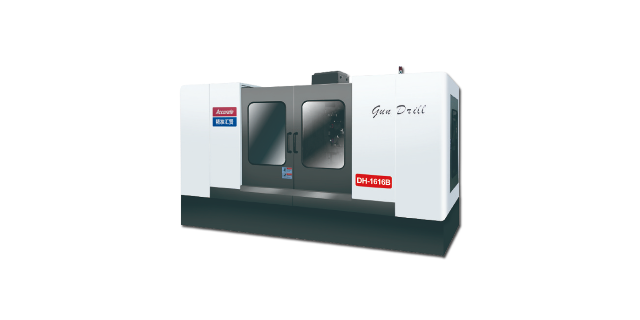
精细深孔钻加工过程中的工艺控制要点,是保障加工质量与效率的关键环节。在加工前,需做好充分的工艺准备工作:首先要根据工件材料的特性、深孔的长径比以及精度要求,合理选择钻头类型与材质,例如加工高温合金时优先选用硬质合金枪钻,加工小直径深孔时选用外排屑钻头;其次要精细设定加工参数,包括主轴转速、进给量、冷却油压力与流量等,参数设定不当易导致钻头磨损加剧、孔壁质量下降等问题。加工过程中,需重点监控冷却排屑系统的运行状态,确保冷却油供应充足、切屑排出顺畅,避免因切屑堵塞引发加工故障;同时要关注钻头的磨损情况,通过设备的实时监测系统或定期抽检,及时更换磨损严重的钻头。加工完成后,需采用高精度检测设备(如三坐标测量仪、内径千分尺等)对深孔的孔径、直线度、表面光洁度等关键指标进行检测,确保加工工件符合质量要求。此外,对加工过程中产生的废屑、废油的回收处理,也是工艺控制的重要内容,既符合绿色制造的要求,也能降低加工成本。广东卧式深孔钻机床七轴深孔钻搭载全闭环数控系统,光栅尺实时位置反馈,动态补偿机械间隙与温度形变。
广东深孔钻产业的集群化发展,形成了强大的产业竞争力。在珠三角地区,围绕深孔钻生产,已集聚了刀具、数控系统、冷却系统等配套企业 80 余家,形成了 “主要部件 - 整机制造 - 售后服务” 的完整产业链。其中,广东本土企业生产的深孔钻刀具市场占有率达 60%,数控系统国产化率超 50%,有效降低了对进口零部件的依赖。同时,产业集群还推动了技术快速迭代,企业间通过技术交流、资源共享,平均每半年就推出一款升级产品,使广东深孔钻始终保持技术优势,成为全国深孔加工装备产业创新高地。
精细深孔钻技术在医疗设备制造领域的应用,为高级医疗设备的研发与生产提供了关键技术支撑。随着医疗技术的不断进步,对医疗设备的精度、可靠性以及小型化要求越来越高,大量医疗设备零部件需要加工高精度深孔。例如,骨科植入物中的髓内钉,需要加工长径比超过30:1的深孔用于固定与导向,这些深孔的加工精度直接影响植入物的适配性与稳定性;医疗影像设备中的CT机、核磁共振设备,其主要零部件(如探测器组件、磁体支架)也需要加工大量高精度深孔用于散热与信号传输。由于医疗设备零部件多采用生物相容性好的钛合金、不锈钢等材料,且加工精度要求较高(部分深孔孔径公差需控制在±0.003mm以内),传统加工技术难以满足要求。精细深孔钻凭借较高的加工精度、稳定的加工质量以及对难加工材料的良好适应性,能够精细完成这些关键深孔的加工,为高级医疗设备的性能提升与安全保障提供了主要技术支持,助力医疗设备行业向高精度、智能化方向发展。东莞市精准精密七轴深孔钻,适配汽车模具、压铸模具,高效加工斜顶孔、热流道孔系。
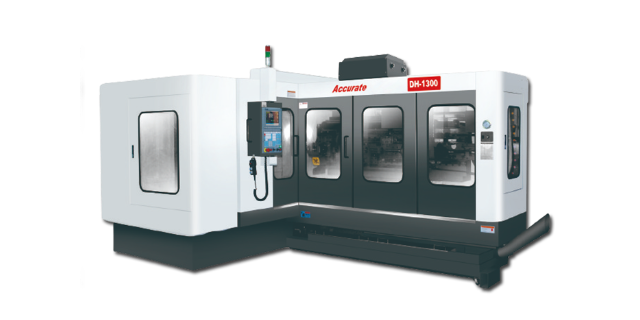
航空航天领域对构件轻量化与强度要求严苛,深孔钻成为薄壁件深孔加工的重心设备。以航空发动机涡轮盘为例,其内部需加工数十个直径 8mm-12mm、深度 200mm-350mm 的冷却通气孔,且孔壁需承受高温高压气流冲刷。深孔钻采用枪钻与 BTA 钻复合工艺,搭配钛合金切削液,可在高温合金材料上实现高速稳定切削,切削速度达 30m/min-50m/min,加工过程中通过实时振动监测系统,避免薄壁件因切削力过大产生变形,成品合格率从传统工艺的 75% 提升至 98% 以上。东莞市精准精密七轴深孔钻,解决交叉相贯孔加工难题,孔口无崩边,满足精密零部件标准。南京三轴深孔钻定做
精准精密七轴深孔钻,重复定位精度表现优异,批量生产保障孔位、孔径公差高度一致。苏州国产深孔钻定制
广东深孔钻凭借持续的技术迭代,成为国内深孔加工装备领域的 “榜样”。历经十余年发展,广东企业从引进消化国外技术到自主创新,已形成覆盖普通深孔钻、数控深孔钻、多轴深孔钻的完整产品矩阵。以基础款数控深孔钻为例,其搭载的自主研发数控系统可实现钻削参数自动优化,加工深径比 30:1 的孔道时,孔径公差能稳定控制在 ±0.01mm,孔壁粗糙度达 Ra3.2 以下,远超行业平均水平。目前,广东深孔钻在国内市场占有率超 45%,不*服务本土制造企业,还出口至东南亚、欧洲等地,年出口量突破 2000 台,成为广东装备制造出口的重要品类。苏州国产深孔钻定制