商机详情 -
南京六轴深孔钻设备
广东深孔钻凭借持续的技术迭代,成为国内深孔加工装备领域的 “榜样”。历经十余年发展,广东企业从引进消化国外技术到自主创新,已形成覆盖普通深孔钻、数控深孔钻、多轴深孔钻的完整产品矩阵。以基础款数控深孔钻为例,其搭载的自主研发数控系统可实现钻削参数自动优化,加工深径比 30:1 的孔道时,孔径公差能稳定控制在 ±0.01mm,孔壁粗糙度达 Ra3.2 以下,远超行业平均水平。目前,广东深孔钻在国内市场占有率超 45%,不*服务本土制造企业,还出口至东南亚、欧洲等地,年出口量突破 2000 台,成为广东装备制造出口的重要品类。精准精密七轴深孔钻,伺服多轴协同响应流畅,摆角动作顺滑,大角度加工无抖动偏移。南京六轴深孔钻设备
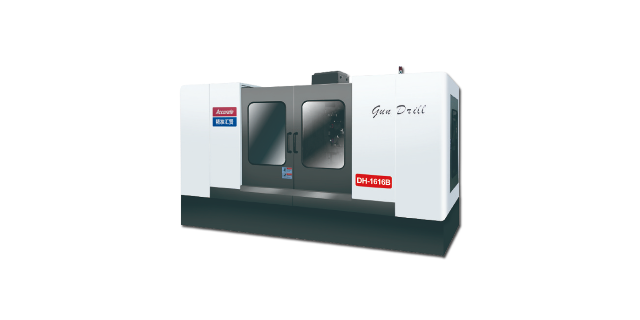
精准精密机械始终秉承工匠精神,将其融入到深孔钻产品的研发、生产每一个环节,持续提升中国制造的技术能力和**竞争力。在研发过程中,技术团队不断攻克技术难题,对深孔钻设备的结构、性能进行优化改进,力求每一款产品都达到完美品质;在生产环节,严格把控原材料采购、零部件加工、设备组装等各个关口,采用先进的检测设备对产品进行多维度检测,确保出厂的每一台深孔钻设备都符合高质量标准。正是这份对工匠精神的坚守,让精准精密机械在深孔钻领域不断突破,推动企业迈上发展新台阶,向着创新驱动、实现中国精造乃至中国创造的目标稳步前行。高精度深孔钻源头厂家精准精密七轴深孔钻,压铸模具复杂斜向运水孔加工,改善模具冷却,提升铸件成品良率。
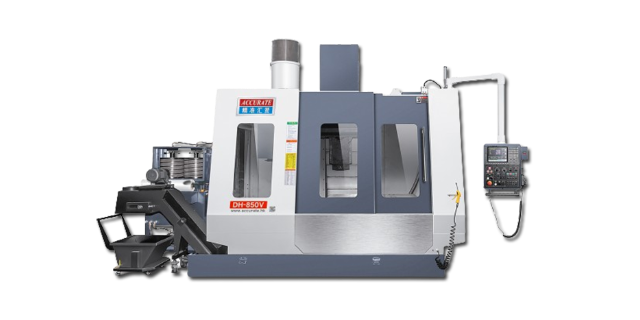
稳定可靠的加工精度依托成熟的精度控制技术,三轴深孔钻实现基础深孔加工的稳定品质输出。设备配备高精度滚珠丝杠与线性导轨,配合伺服电机闭环控制,实时修正运动误差,确保加工深度误差≤0.02mm/m,满足模具水路孔、液压阀块通孔等常规需求。钻削单元采用中高频电主轴(转速可达 10000r/min),搭配高压内冷系统(压力≥8MPa),可高效排出切屑,避免孔壁毛刺与尺寸偏差,加工孔的圆柱度≤0.01mm,表面粗糙度达 Ra1.6μm。针对碳钢、铝合金、不锈钢等常见材料,内置标准化加工参数库,操作人员无需复杂调试即可快速上手,在批量加工场景中保持稳定的精度一致性。
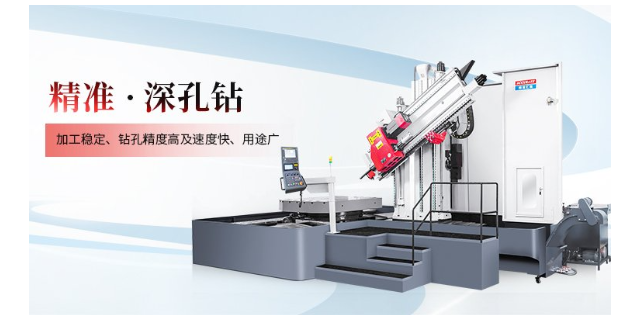
抗振动干扰的 “稳定加工卫士”车间环境中的机械振动易导致深孔加工精度偏差,精准精密七轴深孔钻通过多重抗振设计,打造稳定加工环境。设备底部安装 4 组液压减震器,可吸收 60% 以上的外部振动,配合机身与地面的柔性连接结构,进一步削弱振动传导;主轴系统采用动平衡设计,平衡精度达 G0.4 级,高速旋转时振幅≤0.002mm,避免主轴自身振动影响加工;加工平台加装刚性加强筋,提升平台抗变形能力,即使周边设备高速运行,平台位移量仍控制在 0.003mm 以内。在某重型机械厂车间,该设备紧邻大型冲压机,却能稳定加工精度要求 ±0.005mm 的液压阀块深孔,加工合格率始终保持 99.5% 以上,彻底解决振动干扰下的精密加工难题。东莞市精准精密七轴深孔钻,兼容枪钻与BTA单管钻工艺,大小孔径加工一机轻松搞定。
高效低成本的运营优势三轴深孔钻通过简化操作与优化能耗,实现加工效率与运营成本的平衡。相比传统摇臂钻,其自动化加工能力可将单件加工时间缩短 40%,某液压配件厂加工 φ15mm 深孔时,效率从每小时 15 件提升至 25 件。设备无复杂多轴联动系统,操作界面简洁,普通技工经 1-2 周培训即可操作,降低人力成本。能耗方面,整机功率比多轴设备低 20%,搭配循环冷却系统,切削液利用率达 85% 以上;且易损件(如钻头、导轨)采购成本低、更换便捷,某五金加工厂年均维护成本为多轴设备的一半,特别适合批量小、品类多的生产模式。模块化控制系统简化深孔钻操作,降低企业人力培训与运维成本。江苏多轴深孔钻代理
设备搭载高精度光栅尺反馈系统,实时捕捉轨迹并动态纠偏。南京六轴深孔钻设备
在液压与气动元件制造领域,精细深孔钻技术是保障元件性能的关键加工手段。液压阀、油缸、活塞杆等主要液压元件,需要加工大量高精度的深孔作为油路通道或导向孔,这些深孔的加工质量直接影响液压系统的密封性能、压力损失和响应速度。例如,液压阀体内的油路深孔,不*要求孔径公差控制在±0.005mm以内,还需保证孔壁的高光洁度,避免因孔壁粗糙导致的油液泄漏或阀芯卡滞;而活塞杆的导向深孔则对直线度要求较高,确保活塞在往复运动中顺畅无偏差。由于液压元件多采用45号钢、不锈钢等材料,部分还需经过热处理强化,加工难度较大。精细深孔钻凭借微米级的加工精度、稳定的加工质量以及高效的加工能力,能够精细完成这些关键深孔的加工,为液压气动元件的高性能、高可靠性提供了主要保障,广泛应用于工程机械、工业自动化等依赖液压系统的领域。南京六轴深孔钻设备