商机详情 -
宁波六轴深孔钻按需设计
航空航天领域的深孔加工(如发动机轴类零件、导弹舱体深孔)要求较高,孔径公差通常为 IT5-IT6 级,直线度≤0.05mm/m,表面粗糙度 Ra≤0.8μm,且需无裂纹、无氧化层。加工材料多为钛合金(TC4)、高温合金(GH4169)等难加工材料,需采用深孔钻系统。刀具选用超细晶粒硬质合金或 CBN 材料,切削速度 5-15m/min,进给量 0.02-0.05mm/r,切削液采用油基切削液(含极压添加剂),压力 25-30MPa。加工过程中,需进行实时在线检测,采用光纤探头测量孔径和直线度,确保符合要求。某航空发动机厂加工 TC4 钛合金深孔(直径 12mm,深度 1200mm)时,采用上述工艺后,产品合格率从 70% 提升至 95%,满足发动机的严苛使用要求。内排屑深孔钻通过内部通道排屑,避免切屑划伤孔壁。宁波六轴深孔钻按需设计
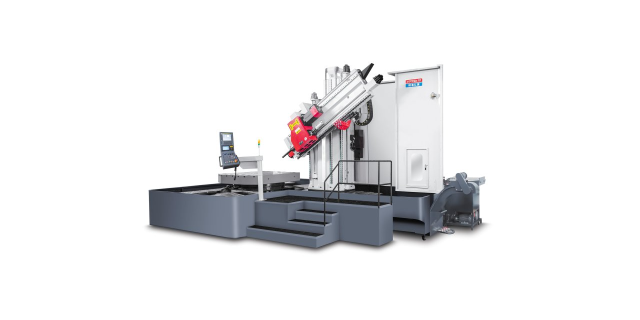
深孔钻在五金工具加工的精细需求五金工具如钻头、丝锥的深孔加工,要求高精度、小公差,保证工具性能。深孔钻加工的孔作为五金工具的排屑槽、冷却液通道,直接影响工具使用效果。发展中,五金工具向多功能、高精度发展,深孔钻加工精度需同步提升。维护时,因五金工具加工批量小、品种多,要快速换刀、调整参数,定期清理机床刀库、换刀机构,保证换刀精度,满足多品种加工需求。深孔钻加工中的振动控制策略深孔加工时,刀具长径比大,易产生振动,影响加工精度与刀具寿命。控制振动需优化切削参数(降低进给量、调整转速)、改进刀具结构(如采用减振刀杆)、增强机床刚性。应用中,加工细长深孔(如枪钻加工),振动控制尤为关键。发展上,振动控制向主动控制发展,通过传感器实时监测振动,反馈调节切削参数。维护保养要检查机床基础刚性,如地脚螺栓紧固情况、导轨间隙,定期对减振部件(如阻尼器)进行性能检测,确保振动控制有效。广东三轴深孔钻定做液压深孔钻利用液压系统提供稳定动力,保证加工精度。
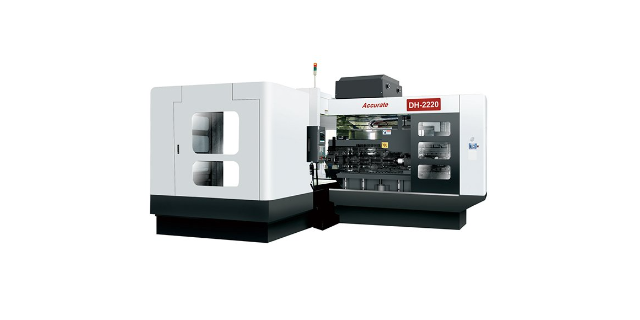
精密机械的深孔钻设备不*注重自身性能,更考虑到与整个生产流程的适配性。设备的控制系统支持与工厂的 MES 系统对接,能实时上传加工数据,便于生产管理和质量追溯;在自动化集成方面,预留了与机器人、传送带等自动化设备的接口,可快速融入自动化生产线。这种对整体生产效率的考量,让深孔钻设备不再是孤立的加工工具,而是智能制造体系中的重要一环。针对不同行业的特殊需求,精密机械的深孔钻设备提供了丰富的定制化选项。在航空航天领域,可定制适应高温合金、钛合金等难加工材料的深孔钻模块;在模具行业,则能根据模具型腔的复杂结构,优化设备的进给路径和冷却方式;在液压行业,针对高压油缸的深孔加工需求,专门强化了设备的长行程稳定性和孔壁光洁度控制。这种 “通用基础上的定制化” 服务模式,让每一款深孔钻设备都能精密匹配客户的实际加工场景。
展望未来,精密机械将继续以深孔钻技术为主要,在智能化、集成化、高级化方向持续发力。计划研发具有自主知识产权的智能数控系统,提升深孔钻设备的自主可控性;探索 5G 技术在设备远程监控和运维中的应用,实现设备的智能化管理;针对更多新兴领域的深孔加工需求,开发设备和工艺方案。通过这些持续不断的努力,不*要让公司的深孔钻设备保持技术,更要为 “中国创造” 贡献更多力量,推动中国模具机械工业迈向新的发展台阶。深孔钻加工的质量不*取决于设备性能,还与加工工艺密切相关,精密机械在这方面形成了独特的技术积累。团队总结了不同材料、不同孔径、不同深度下的比较好加工参数组合,形成了完善的工艺数据库,客户可直接参考使用;针对加工过程中可能出现的孔偏、孔斜等问题,开发了相应的工艺补偿方法,通过调整进给速度、刀具角度等参数进行修正。这种设备与工艺的深度结合,让深孔钻加工的质量更有保障,也提升了客户的加工成功率。复合材料深孔钻可针对碳纤维等复合材料进行深孔加工。
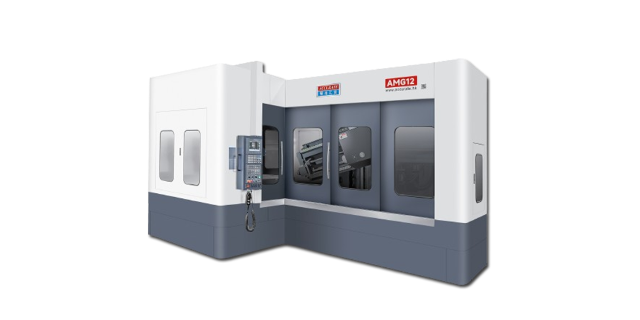
深孔钻的自动化生产线集成可大幅提升生产效率和一致性,典型配置包括:数控深孔钻床、自动上下料机器人、工件定位系统、在线检测装置和控制系统。通过工业以太网实现设备间数据交互,通信周期≤1ms,确保生产节拍同步。生产线可实现多品种、小批量柔性生产,通过快速换刀系统(换刀时间≤10 秒)和参数调用功能,实现不同零件的快速切换。某工程机械厂的深孔加工自动化生产线投入使用后,生产效率提升 80%,人均产值提高 2 倍,产品一致性(尺寸公差波动)控制在 0.01mm 以内,提升市场竞争力。电子设备制造中深孔钻可加工精密零部件的微小深孔。无锡立式深孔钻直销
特种材料深孔钻可针对陶瓷、硬质合金等难加工材料钻孔。宁波六轴深孔钻按需设计
模具深孔加工,精度与效率如何兼得?模具制造中,冷却水道的深孔加工直接影响塑件质量与生产周期。一套汽车保险杠模具,需加工数百个直径 6mm、深度 500mm 的冷却孔,孔间距误差需≤0.1mm,否则会导致塑件冷却不均、变形。深孔钻采用双导套定位技术,确保钻头入钻精度;搭配振动抑制系统(监测切削振动频率,自动调整进给),可加工出 Ra≤1.6μm 的孔壁,让冷却液流动阻力降低 20%。同时,模块化刀库支持多规格钻头快速切换,满足复杂模具的深孔、斜孔、交叉孔加工需求,帮助模具企业缩短 30% 的交付周期,成为模具制造的 “必备武器”。宁波六轴深孔钻按需设计