商机详情 -
苏州国产深孔钻机床
多轴机器钻孔选择合适的钻头时,需要综合考虑多个因素。以下是一些关键的考虑因素和建议:钻孔设备和加工材质:首先,确定所使用的钻孔设备类型(如多轴钻床)以及需要加工的材质。不同材质可能需要不同类型的钻头,例如,金属材料可能需要硬质合金钻头,而木材则可能需要木工钻头。钻头材料和类型:根据加工材质选择钻头材料,常见的钻头材料有高速钢、硬质合金等。同时,根据孔型选择合适的钻头类型,如直径钻头、中心钻等。钻孔尺寸和精度:根据工件图纸或技术要求,确定所需钻出的孔径尺寸,并考虑孔的精度要求。精度级别较高的钻头可能需要定制,但其寿命可能会相对较低,因此需要权衡。稳定性和耐用性:对于多轴机器钻孔,钻头的稳定性和耐用性尤为重要。选择质量可靠、品牌有保证的钻头,并根据设备的稳定性来选择合适的钻头类型,如钨钢钻头或含钴高速钢麻花钻1。成本和效率:在满足加工需求的前提下,考虑钻头的成本和效率。有时,便宜的钻头可能在短期内看似经济,但可能因其性能不佳而导致加工效率低下或需要频繁更换,从而增加长期成本。预留切屑空间:确定钻头尺寸时,应预留合理的切屑空间,确保切屑能顺畅排出,防止卡滞影响孔形。完善的技术支持深孔钻设备生产厂家。苏州国产深孔钻机床
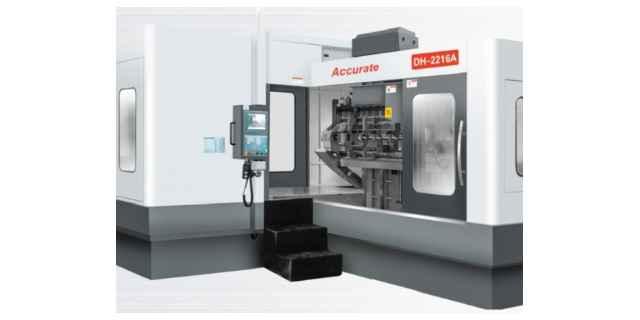
深孔钻的操作要点;1.通过划线钻孔时,应先将钻头对准也中心样冲眼钻一浅窝,然后检查钻孔中心是否准确,如有偏心,应重新打一个较大的样冲眼后再钻以保证钻孔中心的位置精度。2.手动进给时,进给力不可过大。当孔将要钻穿时,必须减小进给力,以防止折断钻头或使工件转动造成事故。3.韧性材料钻孔时,应使用切削液。钻小孔或深孔时,应经常退出钻头排屑,并及时冷却。4.在圆柱表面钻孔,应先用定心工具找正工件,在斜面上钻孔就先用中心钻钻出浅孔或用立铣刀加工出小平台后再进行钻孔。5.钻孔加工操作时,不能戴手套,更不允许用手直接抓握工件,也不能用手切屑。台州复合深孔钻批发深孔钻的辅助装置能提升其性能。
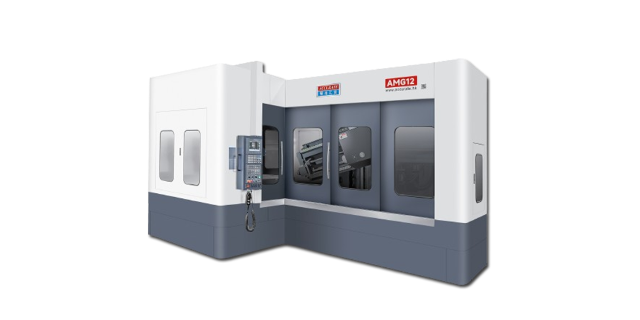
深孔钻机床加工孔径增大的原因可能有多种,以下是其中的一些主要原因:铰刀问题:铰刀外径尺寸设计值偏大。铰切削刃口有毛刺或切屑瘤。铰刀主偏角过大。铰刀弯曲。铰刀浮动不灵活。切削参数问题:切削速度过高。进给量不当或加工余量过大。切削液问题:切削液选择不合适。装与调整问题:安装铰刀时锥柄表面油污未擦干净或锥面有磕碰伤。锥柄的扁尾偏位装入机床主轴后锥柄圆锥干涉。主轴弯曲或主轴轴承过松或损坏。与工件不同轴以及手铰孔时两手用力不均匀,使铰刀左右晃动。
精细深孔钻的维护保养措施主要包括以下几个方面:定期检查与清洁:定期对深孔钻床进行的检查,包括各部件的磨损情况、润滑系统的工作状况以及电气系统的连接情况等。同时,应定期清洁机床的外表和内部零件,避免杂物和粉尘进入机床内部,影响机床的正常运行。润滑系统的维护:按照使用手册中的要求,定期更换润滑油,并清洁润滑油滤芯,确保润滑系统的正常运作。此外,每次加工前都应检查润滑油的油位和质量,保证润滑效果。电气系统的检查:定期检查电气系统的电缆、插头、继电器等部件的连接是否牢固,电气线路是否有短路或接触不良的情况。确保电气系统处于良好的工作状态,防止因电气故障影响机床的正常运行。深孔钻的校准工作不容忽视。
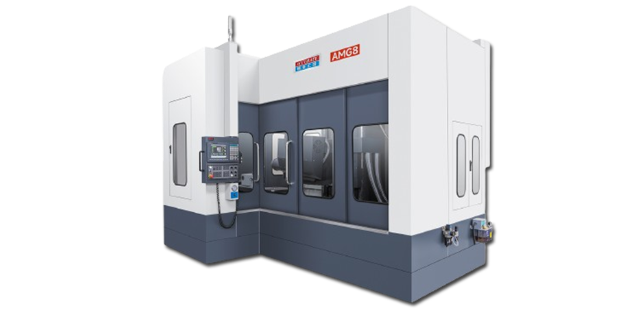
深孔钻是一款专门用于加工深孔的钻头,是现代机械加工中不可或缺的重要工具。深孔钻削技术被广泛应用于各种领域,特别是在需要高精度、高效率的深孔加工场合。深孔钻削时,散热和排屑是一大挑战,因为钻杆细长而刚性差,易产生弯曲和振动。为了克服这些难题,深孔钻通常配备有压力冷却系统,以确保在加工过程中有效地解决冷却和排屑问题。深孔钻按排屑方式可分为外排屑和内排屑两类。外排屑深孔钻包括枪钻、深孔扁钻和深孔麻花钻等,而内排屑深孔钻则包括BTA深孔钻、喷射钻和DF深孔钻等。每种类型的深孔钻都有其独特的特点和应用场景。例如,枪钻适用于加工孔径2~20毫米、孔深与孔径之比大于100的深孔。BTA深孔钻则适用于钻削孔径6毫米以上、孔深与孔径之比小于100的深孔,其生产效率比枪钻高3倍以上。喷射钻则是一种多刃内排屑深孔钻,适用于钻削直径18毫米以上、孔深和孔径比小于100的深孔。而DF深孔钻则结合了BTA深孔钻和喷射钻的优点,具有更高的排屑能力。深孔钻的动力传输要稳定可靠。江苏六轴深孔钻招商
深孔钻是深孔加工不可或缺的工具。苏州国产深孔钻机床
深孔钻,作为一种专门用于加工深孔的钻头,已广泛应用于各种机械制造行业。随着工业技术的不断进步和应用领域的不断扩展,深孔钻将会在更多领域得到应用。同时,随着新材料和新工艺的不断涌现,深孔钻的加工能力和应用范围也将得到进一步提升。总之,深孔钻作为一种重要的加工工具,在实际应用中发挥着不可或缺的作用。它凭借高精度、高效率的特点,满足了现代工业对高精度、高质量产品的需求。未来,随着工业技术的不断进步和应用领域的不断扩展,深孔钻的应用前景将更加广阔。苏州国产深孔钻机床