商机详情 -
绍兴高温合金粉末
镍基合金粉末在燃气轮机叶片制造中具有不可替代性!其3D打印需克服高残余应力(>800MPa)和开裂倾向,目前采用预热基板(400-600℃)和层间缓冷技术可有效控制缺陷!粉末化学需严格匹配ASTMF3056标准,其中Nb含量(5.0%-5.5%)直接影响γ"强化相析出!德国某研究所通过双峰粒径分布(10-30μm与50-80μm混合)提升堆积密度至65%,使零件在1000℃下的蠕变寿命延长3倍!该材料单公斤成本超过$500,主要受制于真空感应熔炼气雾化(VIGA)的高能耗工艺!钛合金粉末流动性佳,自动化送粉设备运行更顺畅。绍兴高温合金粉末

高密度钨合金粉末因其熔点高达3422℃和优异的辐射屏蔽性能,被用于核反应堆部件和航天器推进系统!通过电子束熔融(EBM)技术,可制造厚度0.2mm的复杂钨结构,相对密度达98%!但打印过程中易因热应力开裂,需采用梯度预热(800-1200℃)和层间退火工艺!新研究通过添加1%Re元素,将抗热震性能提升至1500℃急冷循环50次无裂纹!全球钨粉年产能约8万吨,但适用于3D打印的球形粉末(粒径20-50μm)占比不足5%,主要依赖等离子旋转电极雾化(PREP)技术生产!绍兴高温合金粉末钛合金粉末杂质占比低,后续加工成品表面无暗斑杂色。
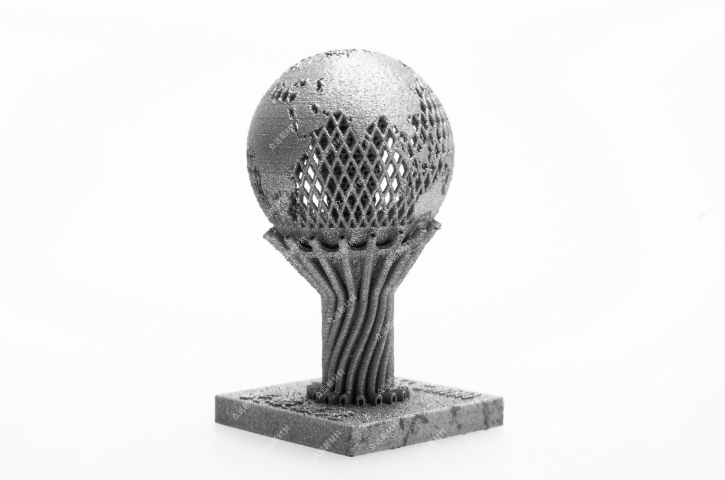
纳米级金属粉末(粒径<100nm)使微尺度3D打印成为可能!美国NanoSteel的Fe-Ni纳米粉通过双光子聚合(TPP)技术打印出直径10μm的微型齿轮,精度达±200nm!应用包括MEMS传感器和微流控芯片:银纳米粉打印的电路线宽1μm,电阻率1.6μΩ·cm,接近块体银性能!但纳米粉的储存与处理极具挑战:需在-196℃液氮中防止氧化,打印环境需<-70℃!日本TDK公司开发的纳米晶粒定向技术,使3D打印磁性件的矫顽力提升至400kA/m,用于微型电机效率提升15%!
金属粉末的制备技术随着科技的进步,金属粉末的制备技术也日益成熟!目前,常见的制备方法包括雾化法、电解法、还原法等!这些方法能够根据需要生产出不同粒度、纯度和形状的金属粉末,满足多样化的工业需求!三、金属粉末在工业制造中的应用增材制造(3D打印):金属粉末是3D打印技术中的重要材料,特别是在金属激光烧结(SLS)和选择性激光熔化(SLM)等工艺中!通过逐层铺设并熔化金属粉末,可以制造出结构复杂、性能优异的金属零件!钛合金粉末用于航空零件打印,轻量化效果贴合要求。
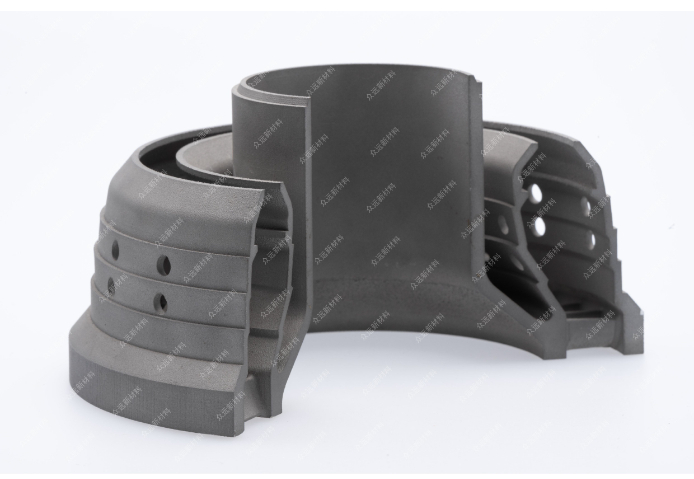
NASA的“OSAM-2”任务计划在轨打印10米长Ka波段天线,采用铝硅合金粉末(粒径20-45μm)和电子束技术!微重力环境下,粉末需通过静电吸附铺装(电场强度5kV/m),层厚控制精度±3μm!俄罗斯Energia公司测试了真空环境下的钛合金SLM打印,零件孔隙率0.2%,但设备功耗高达8kW,远超卫星供电能力!未来月球基地建设中,3D打印可利用月壤提取的金属粉末(如钛铁矿还原成钛粉)制造结构件,但月尘的高磨蚀性需开发专业用送粉系统,当前试验中部件寿命不足100小时!钛合金粉末成分均匀,成型后工件各处硬度差异小。绍兴高温合金粉末
钛合金粉末用于热喷涂,出粉均匀,涂层附着力强。绍兴高温合金粉末
通过原位合金化技术,3D打印可制造组分连续变化的梯度材料!例如,NASA的GRX-810合金在打印过程中梯度掺入0.5%-2%氧化钇颗粒,使高温抗氧化性提升100倍,用于超音速燃烧室衬套!另一案例是铜-钼梯度热沉:铜端热导率380W/mK,钼端熔点2620℃,界面通过过渡层(添加0.1%钒)实现无缺陷结合!挑战在于元素扩散控制:需在单道熔池内实现成分精确混合,激光扫描策略采用螺旋渐变路径,能量密度从200J/mm³逐步调整至500J/mm³!德国Fraunhofer研究所已成功打印出热膨胀系数梯度变化的卫星支架,温差适应范围扩展至-180℃~300℃!绍兴高温合金粉末