商机详情 -
广西金属粉末
金属3D打印的主要材料——金属粉末,其制备技术直接影响打印质量!主流工艺包括氩气雾化法和等离子旋转电极法(PREP)!氩气雾化法通过高速气流冲击金属液流,生成粒径分布较宽的粉末,成本较低但易产生空心粉和卫星粉!而PREP法利用等离子电弧熔化金属棒料,通过离心力甩出液滴形成球形粉末,其氧含量可控制在0.01%以下,球形度高达98%以上,适用于航空航天等高精度领域!例如,某企业采用PREP法生产的钛合金粉末,其疲劳强度较传统工艺提升20%,但设备成本是气雾化法的3倍!钛合金粉末粒度分布集中,烧结后工件致密度表现稳定。广西金属粉末
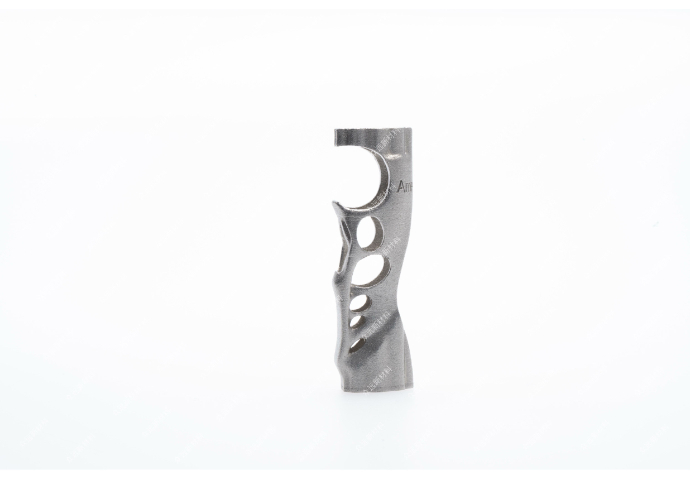
316L不锈钢粉末因其优异的耐腐蚀性和可加工性,成为工业级3D打印的关键材料!通过粉末床熔融(PBF)技术制造的316L零件,微观结构呈现蜂窝状奥氏体相,屈服强度可达500MPa以上,延伸率超过40%!该材料广泛应用于石油化工管道、海洋装备和食品加工设备!值得注意的是,粉末的球形度(>95%)和流动性(霍尔流速≤25s/50g)直接影响打印质量!目前行业采用气雾化工艺生产高纯度(O<0.03%)不锈钢粉末,同时开发了含铜抑菌不锈钢粉末以满足医疗器械的特殊需求!丽水模具钢粉末哪里买选择众远高温合金粉末,以可靠品质守护高温工况下的设备安全运行。

模仿蜘蛛网的梯度晶格结构,3D打印钛合金承力件的抗冲击性能提升80%!空客A350的机翼接头采用仿生分形设计,减重高达30%且载荷能力达15吨!德国KIT研究所通过拓扑优化生成的髋关节植入体,弹性模量匹配人骨(3-30GPa),术后骨整合速度提升40%!但仿生结构支撑去除困难:需开发水溶性支撑材料(如硫酸钙基材料),溶解速率控制在0.1mm/h,避免损伤主体结构!美国3DSystems的“仿生套件”软件可自动生成轻量化结构,设计效率提升10倍!
3D打印铌钛(Nb-Ti)超导线圈通过拓扑优化设计,临界电流密度(Jc)达5×10⁵A/cm²(4.2K),较传统绕制工艺提升40%!美国MIT团队采用SLM技术打印的ITER聚变堆超导磁体骨架,内部集成多级冷却流道(小直径0.2mm),使磁场均匀性误差<0.01%!挑战在于超导粉末的低温脆性:打印过程中需将基板冷却至-196℃(液氮温区),并采用脉冲激光(脉宽10ns)降低热应力!日本住友电工开发的Bi-2212高温超导粉末,通过EBM打印成电缆芯材,77K下传输电流超10kA,但生产成本是传统法的5倍!钛合金粉末杂质占比低,后续加工成品表面无暗斑杂色。
多激光金属3D打印系统通过4-8组激光束分区扫描,将大型零件(如飞机翼梁)的打印速度提升至1000cm³/h!德国EOS的M300-4系统采用4×400W激光,通过智能路径规划避免热干扰,将3米长的钛合金航天支架制造周期从3个月缩至2周!关键技术在于实时热场监控:红外传感器以1000Hz频率捕捉温度场,动态调整激光功率(±10%),使残余应力降低40%!空客A380的机翼铰链部件采用该技术制造,减重35%并通过了20万次疲劳测试!但多激光系统的校准精度需控制在5μm以内,维护成本占设备总成本的30%!钛合金粉末无明显卫星球,铺粉层平整度表现更好。绍兴3D打印金属粉末哪里买
钛合金粉末可按需调整粒度区间,适配不同工艺场景。广西金属粉末
SLM是目前应用广的金属3D打印技术,其主要是通过高能激光束(功率通常为200-1000W)逐层熔化金属粉末,形成致密实体!工艺参数如激光功率、扫描速度和层厚(通常20-50μm)需精确匹配:功率过低导致未熔合缺陷,过高则引发飞溅和变形!为提高效率,多激光系统(如四激光同步扫描)被用于大尺寸零件制造!SLM适合复杂薄壁结构,例如航空航天领域的燃油喷嘴,传统工艺需20个部件组装,SLM可一体成型,减少焊缝并提升耐压性!然而,残余应力控制仍是难点,需通过基板预热(比较高达500℃)和支撑结构优化缓解开裂风险!广西金属粉末