-
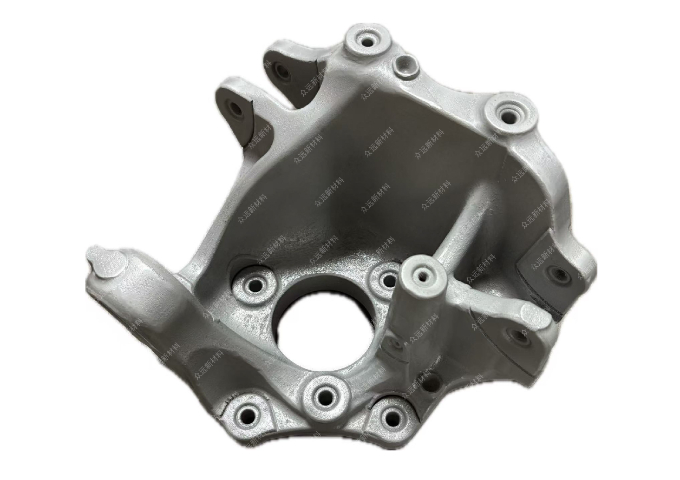
 河北金属粉末铝合金粉末
发布时间:2026.08.03
铝合金粉末的下限和小点火能量是安全管理的基础数据。铝粉的下限随粒径减小而降低,粗粉(>100微米)约为50到100克每立方米,而细粉(<10微米)可低至10到20克每立方米。小点火能量也随粒径减小而急...
-
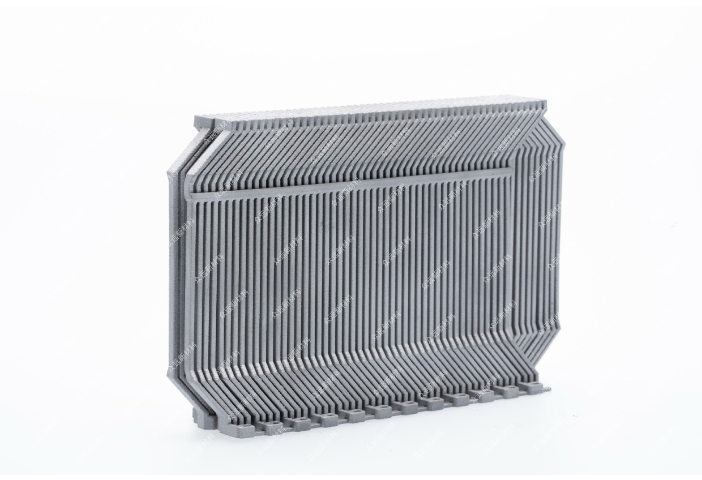 云南金属粉末铝合金粉末哪里买
发布时间:2026.08.02
铝锌镁铜(AlZnMgCu)系列合金粉末对应7075等更高度铝合金的增材制造版本。这类合金的强度较高,热处理后抗拉强度可达550兆帕以上,接近某些钛合金的水平。然而,7075合金的凝固区间宽,热裂纹敏...
-
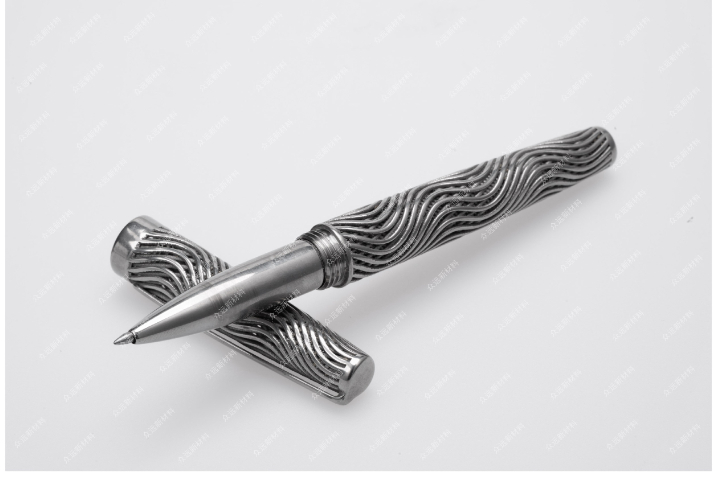 海南3D打印材料铝合金粉末合作
发布时间:2026.08.02
铝合金粉末在打印过程中的飞溅现象会影响零件表面质量和粉末回收率。飞溅是指激光与粉末相互作用时,部分粉末被喷射出熔池区域,落在粉末床其他地方或进入废气管道。飞溅的粉末可能发生氧化或部分熔化,不能再直接回...
-
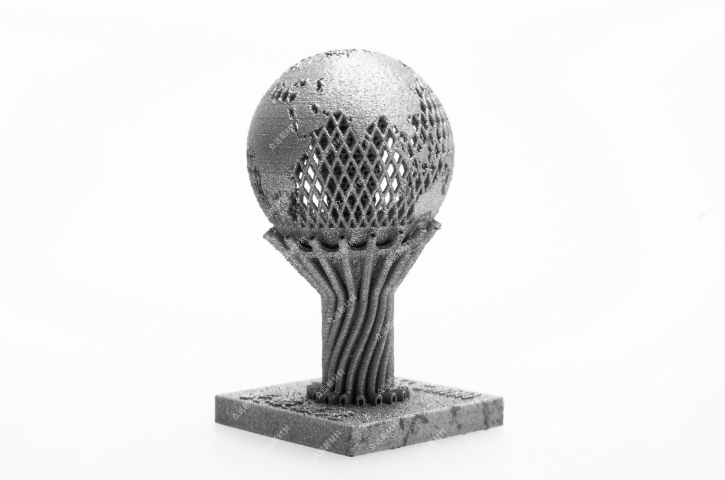 湖南金属粉末铝合金粉末合作
发布时间:2026.08.02
该合金通过在铝中添加铁和铬,形成纳米级的金属间化合物相,在250到350摄氏度的服役温度下仍能保持较好的强度。传统铝合金在此温度下会发生严重软化,而AlFeCr合金的抗拉强度仍可维持在200兆帕以上。...
-
 安徽铝合金模具铝合金粉末厂家
发布时间:2026.08.01
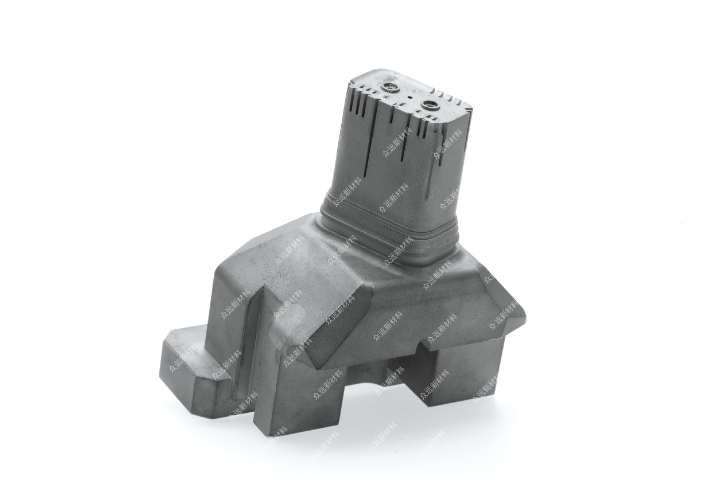
铝合金粉末:解锁工业新未来的“魔法微粒”在工业的宏大舞台上,有一种看似微小却蕴含巨大能量的材料——铝合金粉末,它正以其独特的魅力和优越的性能,成为众多行业不可或缺的关键角色。 铝合金粉末:性能优越的“...
-
铝合金物品铝合金粉末
发布时间:2026.08.01
铝合金粉末的优越性能 铝合金粉末之所以受到关注,源于其一系列优越的性能。首先,铝合金粉末具有较高的比强度和比刚度,这意味着在相同重量下,铝合金粉末制成的零件具有更高的承载能力和抗变形能力。其次,铝合金...
-
 河南金属粉末铝合金粉末厂家
发布时间:2026.08.01
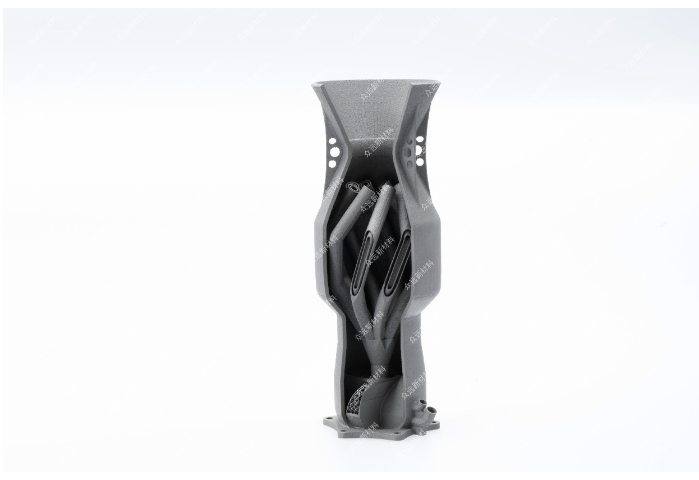
金属粉末是3D打印的主要原料,其性能直接决定终产品的机械强度和精度。制备方法包括气雾化(GA)、等离子旋转电极(PREP)和水雾化等,其中气雾化法因能生产高球形度粉末而广泛应用。粉末粒径通常控制在15...
-
 贵州金属材料铝合金粉末合作
发布时间:2026.08.01
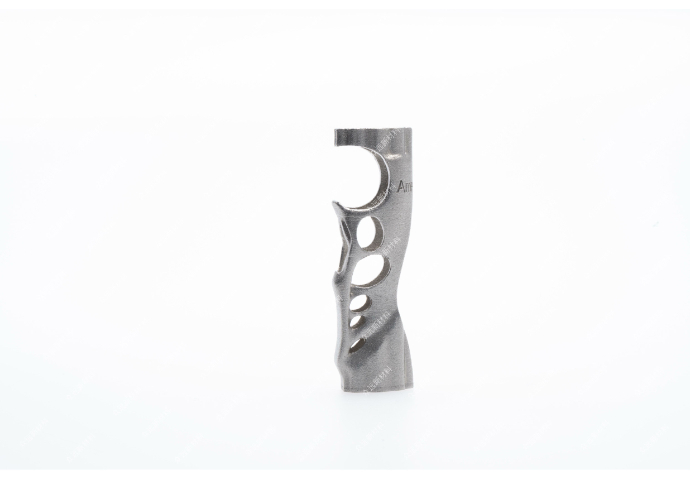
铝合金粉末在粉末床熔融中的熔合缺陷主要包括未熔合孔洞和匙孔气孔。未熔合孔洞出现在相邻扫描道之间或层与层之间,通常呈不规则形状,原因是激光能量不足或扫描间距过大。匙孔气孔呈球形,是激光能量过高导致熔池深...
-
 内蒙古冶金铝合金粉末合作
发布时间:2026.07.31
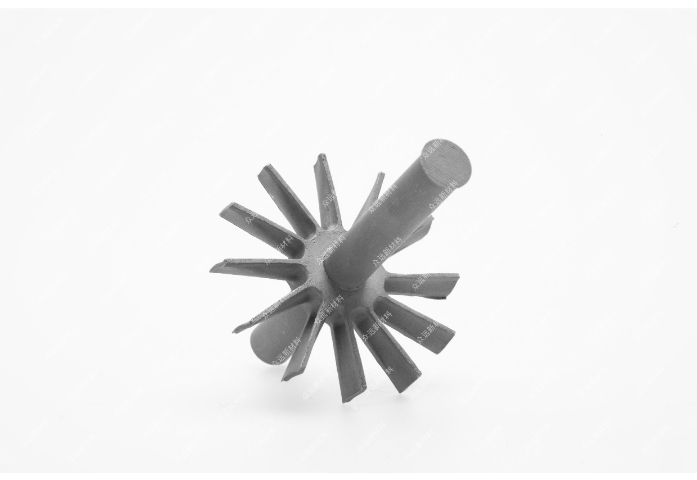
则,颗粒之间会相互咬合,形成空隙和架桥,降低铺粉均匀性。生产过程中,气体雾化参数(如金属过热度、气液比)对球形度影响最大。高球形度粉末还能减少刮刀磨损和设备污染。铝合金粉末在储存和运输过程中容易吸湿。...
-
 重庆金属材料铝合金粉末
发布时间:2026.07.31
在激光粉末床熔融(LPBF)技术中,铝合金粉末展现出革新性价值。其低熔点(约660℃)和高热导率(160W/m·K)可实现200-500mm/s的扫描速度,配合200-400W激光功率,单层厚度控制在...
-
 中国澳门3D打印材料铝合金粉末咨询
发布时间:2026.07.31
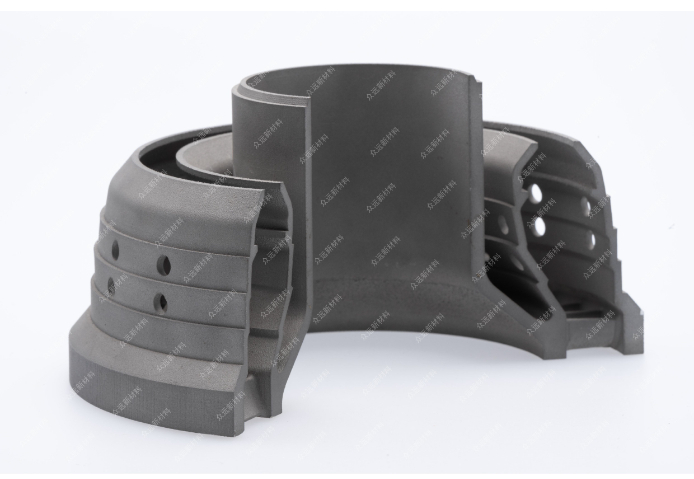
铝合金粉末的质量检测方法中,激光衍射法是测定粒径分布常用的手段。将少量粉末分散在水或空气中,用激光照射,根据不同角度的散射光强反推粒径。检测氧含量则采用惰性气体熔融红外吸收法,将粉末样品在石墨坩埚中加...
-
 广东金属粉末铝合金粉末咨询
发布时间:2026.07.30
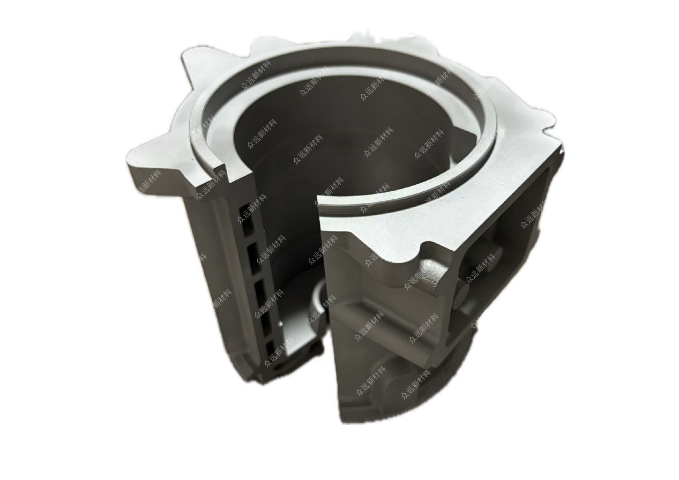
铝合金粉末在3D打印技术中的创新 3D打印技术作为近年来制造业的突破,为个性化定制和复杂结构件的快速制造提供了可能。铝合金粉末作为3D打印的重要材料之一,其精细的颗粒度和良好的熔融性,使得打印出的产品...
-
铝合金模具铝合金粉末咨询
发布时间:2026.07.30
该合金通过在铝中添加铁和铬,形成纳米级的金属间化合物相,在250到350摄氏度的服役温度下仍能保持较好的强度。传统铝合金在此温度下会发生严重软化,而AlFeCr合金的抗拉强度仍可维持在200兆帕以上。...
-
内蒙古因瓦合金粉末厂家
发布时间:2026.07.30
基于卷积神经网络(CNN)的熔池监控系统,通过分析高速相机图像(5000fps)实时调整激光参数!美国NVIDIA开发的AI模型,可在10μs内识别钥匙孔缺陷并调整功率(±30W),将气孔率从5%降至...
-
湖南模具钢粉末咨询
发布时间:2026.07.30
液态金属(镓铟锡合金)3D打印技术通过微注射成型制造可拉伸电路,导电率3×10⁶S/m,拉伸率超200%!美国卡内基梅隆大学开发的直写式打印系统,可在弹性体基底上直接沉积液态金属导线(线宽50μm),...
-
青海铝合金粉末咨询
发布时间:2026.07.30
目前金属3D打印粉末缺乏全球统一标准,ASTM和ISO发布部分指南(如ASTMF3049-14针对钛粉)!不同厂商的粉末氧含量(钛粉要求<0.15%)、霍尔流速(不锈钢粉<25s/50g)等指标差异明...
-
 吉林铝合金粉末价格
发布时间:2026.07.30
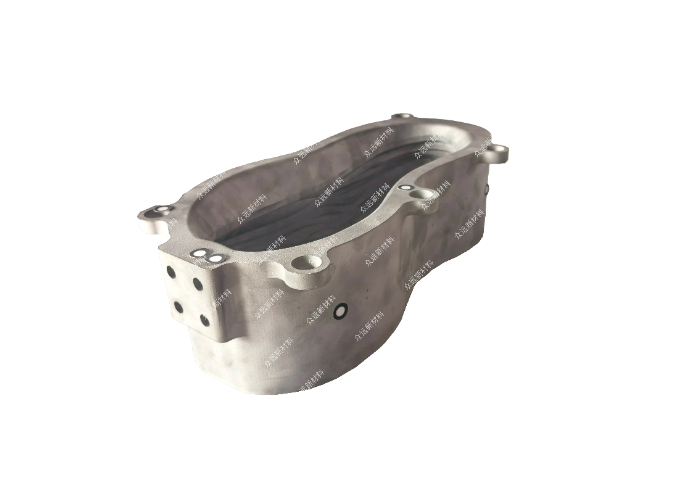
316L不锈钢粉末因其优异的耐腐蚀性和可加工性,成为工业级3D打印的关键材料!通过粉末床熔融(PBF)技术制造的316L零件,微观结构呈现蜂窝状奥氏体相,屈服强度可达500MPa以上,延伸率超过40%...
-
 中国台湾3D打印金属钛合金粉末厂家
发布时间:2026.07.30
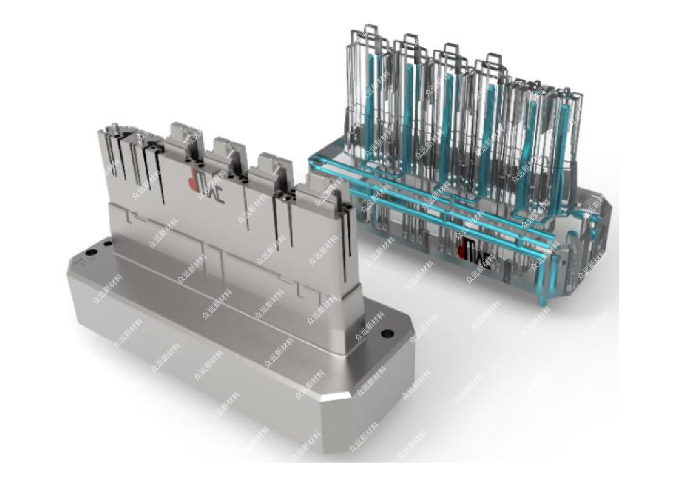
可拉伸金属电路需结合刚柔特性,银-弹性体复合粉末成为研究热点!新加坡南洋理工大学开发的Ag-PDMS(聚二甲基硅氧烷)核壳粉末(粒径10-20μm),通过SLS选择性激光烧结打印的导线拉伸率可达300...
-
 山东冶金粉末合作
发布时间:2026.07.30
钴铬合金(如CoCrMo)因高耐磨性、无镍毒性,成为牙科冠桥、骨科关节的优先材料!传统铸造工艺易导致成分偏析,而3D打印钴铬合金粉末通过逐层堆积,可实现个性化适配!例如,某品牌3D打印钴铬合金牙冠,通...
-
 西藏3D打印金属粉末价格
发布时间:2026.07.30
金属粉末的市场前景与挑战随着全球工业制造的不断升级,金属粉末市场需求持续增长!特别是在新能源汽车、航空航天等制造业的推动下,金属粉末行业将迎来更加广阔的发展空间!然而,行业也面临着技术创新、环境保护和...
-
青海铝合金粉末合作
发布时间:2026.07.30
3D打印多孔钽金属植入体通过仿骨小梁结构(孔隙率70%-80%),弹性模量匹配人体骨骼(3-30GPa),促进骨整合!美国4WEBMedical的脊柱融合器采用梯度孔隙设计,术后6个月骨长入率达95%...
-
山东铝合金粉末价格
发布时间:2026.07.30
目前金属3D打印粉末缺乏全球统一标准,ASTM和ISO发布部分指南(如ASTMF3049-14针对钛粉)!不同厂商的粉末氧含量(钛粉要求<0.15%)、霍尔流速(不锈钢粉<25s/50g)等指标差异明...
-
 舟山模具钢粉末价格
发布时间:2026.07.30
国际标准对金属3D打印粉末提出新的严格要求!ASTMF3049标准规定,钛合金粉末氧含量需≤0.013%,球形度≥98%,粒径分布D10/D90≤2.5;ISO/ASTM52900标准则要求打印件内部...
-
甘肃金属材料钛合金粉末价格
发布时间:2026.07.29
金属粉末的循环利用是降低3D打印成本的关键!西门子能源开发的粉末回收站,通过筛分(振动筛目数200-400目)、等离子球化(修复卫星球)与脱氧处理(氢还原),使316L不锈钢粉末复用率达80%,成本节...
-
重庆金属粉末品牌
发布时间:2026.07.29
冷喷涂技术以超音速(Mach3)喷射金属颗粒,通过塑性变形固态沉积成型,适用于热敏感材料!美国VRCMetalSystems采用冷喷涂修复直升机变速箱齿轮,结合强度300MPa,成本较激光熔覆降低60...
-
 甘肃不锈钢粉末咨询
发布时间:2026.07.29
金属粉末——赋能未来,创造无限可能在当今这个快速发展的工业时代,金属粉末作为一种高性能、多用途的材料,正日益展现出其独特的魅力。我们公司专业研发生产的金属粉末,以其物理性能和化学稳定性,成为众多行业不...
-
衢州高温合金粉末合作
发布时间:2026.07.29
金属3D打印中未熔化的粉末可回收利用,但循环次数受限于氧化和粒径变化!例如,316L不锈钢粉经5次循环后,氧含量从0.03%升至0.08%,需通过氢还原处理恢复性能!回收粉末通常与新粉以3:7比例混合...
-
海南3D打印金属钛合金粉末厂家
发布时间:2026.07.29
金属3D打印的“去中心化生产”模式正在颠覆传统供应链!波音在全球12个基地部署了钛合金打印站,实现飞机座椅支架的本地化生产,将库存成本降低60%,交货周期从6周压缩至72小时!非洲矿业公司利用移动式电...
-
湖南模具钢粉末价格
发布时间:2026.07.29
等离子旋转电极雾化(PREP)通过高速旋转金属电极(转速20,000RPM)在等离子弧作用下熔化并甩出液滴,形成高纯度球形粉末!该技术尤其适用于钛、锆等高活性金属,粉末氧含量可控制在500ppm以下,...
-
山东因瓦合金粉末品牌
发布时间:2026.07.29
钴铬合金(如CoCrMo)因高耐磨性、无镍毒性,成为牙科冠桥、骨科关节的优先材料!传统铸造工艺易导致成分偏析,而3D打印钴铬合金粉末通过逐层堆积,可实现个性化适配!例如,某品牌3D打印钴铬合金牙冠,通...