商机详情 -
河北铝合金工艺品铝合金粉末哪里买
铝合金粉末的下限和小点火能量是安全管理的基础数据。铝粉的下限随粒径减小而降低,粗粉(>100微米)约为50到100克每立方米,而细粉(<10微米)可低至10到20克每立方米。小点火能量也随粒径减小而急剧下降,细铝粉在静电放电(能量约1毫焦)条件下即可点燃。因此,操作细粉时必须采取更严格的安全措施:所有设备可靠接地、使用防爆电器、禁止使用塑料容器和工具、定期清理积尘。员工应接受粉尘爆专项培训。铝合金粉末在3D打印中的支撑结构设计受粉末特性的影响。铝合金粉末松装密度合适,装粉量稳定减少原料浪费。河北铝合金工艺品铝合金粉末哪里买
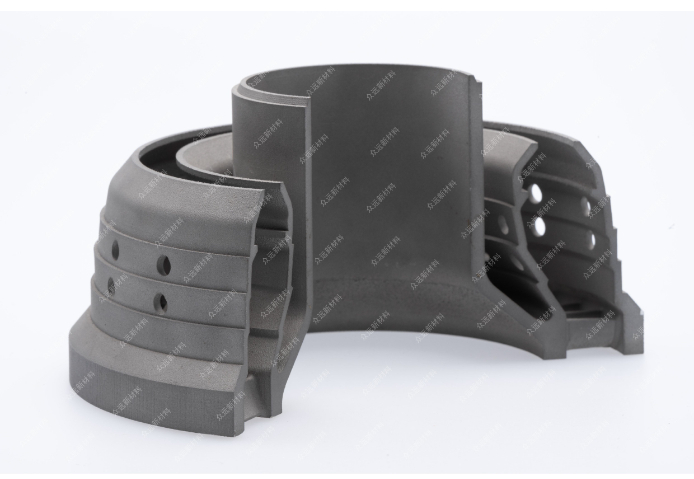
铝合金粉末的特性并非孤立存在,而是与SLM/LPBF的工艺参数发生深度交互,共同决定了终的熔池行为、微观组织和零件质量。流动性差的粉末会导致铺粉不均、层厚波动,引发欠熔合或球化现象,形成孔隙和表面缺陷。不合适的粒度分布影响粉末的堆积密度和熔池的能量吸收效率:过细粉末能量吸收过高,易导致飞溅和烟尘污染,增加氧含量;过粗则可能能量不足,熔融不充分。高氧含量粉末在激光作用下,表面氧化膜难以完全破碎,阻碍熔池的润湿铺展,形成未熔合或氧化物夹杂,同时加剧激光与物质相互作用的不稳定性,导致气孔和缺陷。粉末的热物理性质直接影响熔池的温度梯度、冷却速率和熔池稳定性,进而影响晶粒尺寸、相组成和残余应力。因此,为特定铝合金粉末优化匹配的工艺参数包,是获得高致密度、优异力学性能、良好尺寸精度和表面质量的关键。这个过程涉及大量实验和模拟计算。甘肃冶金铝合金粉末厂家铝合金粉末可做除气处理,打印过程不易产生飞溅。
铝合金粉末的品控涉及多维度检测体系。依据ASTM B214/ISO 4497标准,需通过激光衍射仪确保D10/D50/D90粒径分布偏差<5%,扫描电镜(SEM)分析球形度>90%;氧含量需用惰性气体熔融法控制在1000ppm以下,防止高温成形时产生Al2O3脆性相。流动性测试采用霍尔流速计(50g粉末流出时间≤30秒),而表观密度则按GB/T 1479测定。回收粉末需严格筛分(振动筛分机325目)并混合不超过30%新粉,避免因反复加热导致的元素烧损(如Mg损失>3%将明显降低强度)。国际航空航天标准NADCAP还强制要求粉末批次追溯、微量元素分析(Fe<0.5%, Si<12%)及氢含量检测(<0.15ml/100g),确保火箭发动机涡轮等关键部件的可靠性。
但电子束工艺对粉末粒径要求更宽松,通常使用45到106微米的粗粉。由于电子束扫描速度快且基板预热温度高(可达700摄氏度以上),打印铝合金零件时内应力较小,但表面粗糙度通常比激光打印差。铝合金粉末的粒度分布通常用D10、D50、D90三个值来描述。例如,激光粉末床熔融用AlSi10Mg的典型规格为:D10≥15微米、D50=35±5微米、D90≤53微米。D10过小会导致扬尘和团聚,D90过大则影响铺粉层厚度和熔合质量。生产过程中,通过调节雾化气体压力(通常2到6兆帕)和金属液流率可以改变粒度分布。分级后的细粉(<10微米)通常作为副产品,用于金属注射成型或涂料领域。选对适配工艺的铝合金粉末,生产过程能少走不少弯路。
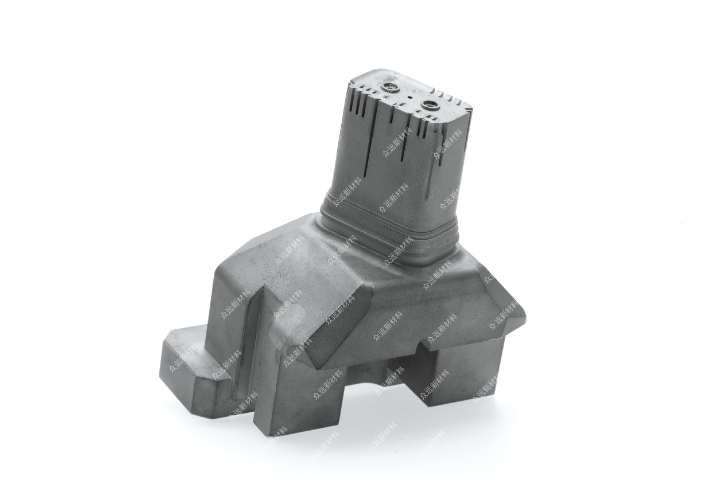
在一些对强度要求较高的航空航天领域,铝合金粉末被应用于制造飞机发动机的叶片、机翼结构件等。这些部件在高速飞行过程中要承受巨大的空气动力和振动,铝合金粉末的强度特性确保了飞机的安全飞行。 铝合金粉末还具有良好的耐腐蚀性。铝本身在空气中会形成一层致密的氧化膜,阻止进一步氧化,而合金元素的加入进一步增强了这种耐腐蚀能力。在海洋环境中,船舶和海洋平台长期受到海水的侵蚀,使用铝合金粉末制造的零部件能够有效抵抗海水的腐蚀,延长设备的使用寿命,降低维护成本。 铝合金粉末氧化膜薄,烧结时元素扩散更充分均匀。河南金属粉末铝合金粉末
铝合金粉末可做真空包装,长期存放性能变化很小。河北铝合金工艺品铝合金粉末哪里买
在粉末冶金领域,铝合金粉末是制造高性能金属零部件的重要原料。通过粉末冶金工艺,可以将铝合金粉末压制成型,然后经过烧结等工序制成各种零部件。这种方法制造的零部件具有组织均匀、性能稳定等优点,应用于汽车、机械、电子等行业。比如,汽车中的变速器齿轮、同步器齿环等零部件,采用铝合金粉末粉末冶金工艺制造,能够提高齿轮的耐磨性和传动效率。 在表面涂层领域,铝合金粉末也发挥着重要作用。通过热喷涂等技术,将铝合金粉末喷涂在金属表面,可以形成一层致密的涂层,提高金属表面的耐磨性、耐腐蚀性和耐高温性能。河北铝合金工艺品铝合金粉末哪里买