商机详情 -
青海铝合金粉末合作
3D打印多孔钽金属植入体通过仿骨小梁结构(孔隙率70%-80%),弹性模量匹配人体骨骼(3-30GPa),促进骨整合!美国4WEBMedical的脊柱融合器采用梯度孔隙设计,术后6个月骨长入率达95%!另一突破是镁合金(WE43)可降解血管支架:通过调整激光功率(50-80W)控制降解速率,6个月内完全吸收,避免二次手术!挑战在于金属离子释放控制:FDA要求镁支架的氢气释放速率<0.01mL/cm²/day,需表面涂覆聚乳酸-羟基乙酸(PLGA)膜层,工艺复杂度增加50%!钛合金粉末可做除气处理,打印过程不易产生飞溅。青海铝合金粉末合作
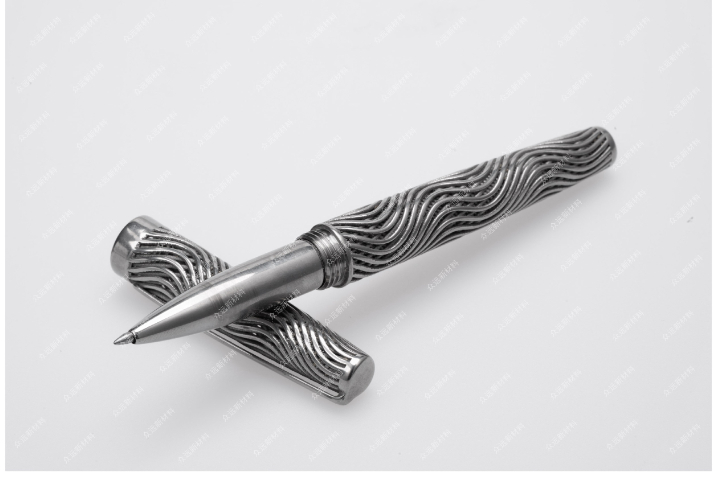
金属3D打印的主要材料——金属粉末,其制备技术直接影响打印质量!主流工艺包括氩气雾化法和等离子旋转电极法(PREP)!氩气雾化法通过高速气流冲击金属液流,生成粒径分布较宽的粉末,成本较低但易产生空心粉和卫星粉!而PREP法利用等离子电弧熔化金属棒料,通过离心力甩出液滴形成球形粉末,其氧含量可控制在0.01%以下,球形度高达98%以上,适用于航空航天等高精度领域!例如,某企业采用PREP法生产的钛合金粉末,其疲劳强度较传统工艺提升20%,但设备成本是气雾化法的3倍!湖州金属粉末品牌钛合金粉末用于激光选区熔化,成型件表面光洁度好。
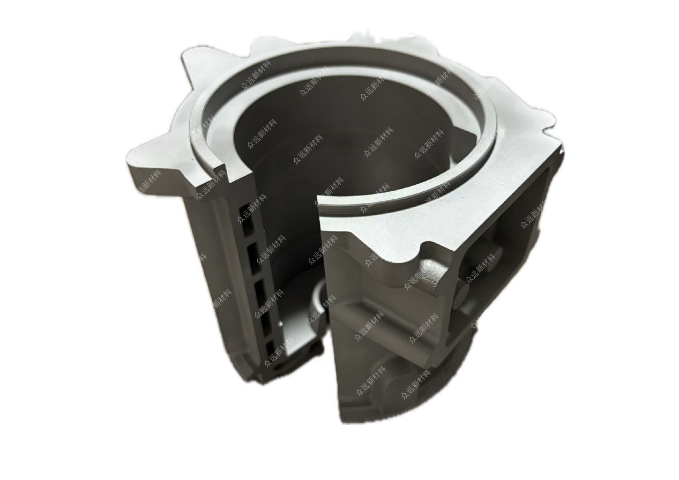
通过纳米包覆或机械融合,金属粉末可复合陶瓷/聚合物提升性能!例如,铝粉表面包覆10nm碳化硅,SLM成型后抗拉强度从300MPa增至450MPa,耐磨性提高3倍!铜-石墨烯复合粉末(石墨烯含量0.5wt%)打印的散热器,热导率从400W/mK升至580W/mK!德国Nanoval公司的复合粉末制备技术,利用高速气流将纳米颗粒嵌入基体粉末,混合均匀度达99%,已用于航天器轴承部件!但纳米添加易导致激光反射率变化,需重新优化能量密度(如铜-石墨烯粉的激光功率需提高20%)!
3D打印钛合金(如Ti-6Al-4VELI)在医疗领域颠覆了传统植入体制造!通过CT扫描患者骨骼数据,可设计多孔结构(孔径300-800μm),促进骨细胞长入,避免应力屏蔽效应!例如,颅骨修复板可精细匹配患者骨缺损形状,手术时间缩短40%!电子束熔化(EBM)技术制造的髋关节臼杯,表面粗糙度Ra<30μm,生物固定效果优于机加工产品!此外,钽金属粉末因较好的生物相容性,被用于打印脊柱融合器,其弹性模量接近人骨,降低术后并发症风险!但金属离子释放问题仍需长期临床验证!钛合金粉末用于精密零件打印,边角成型轮廓清晰。
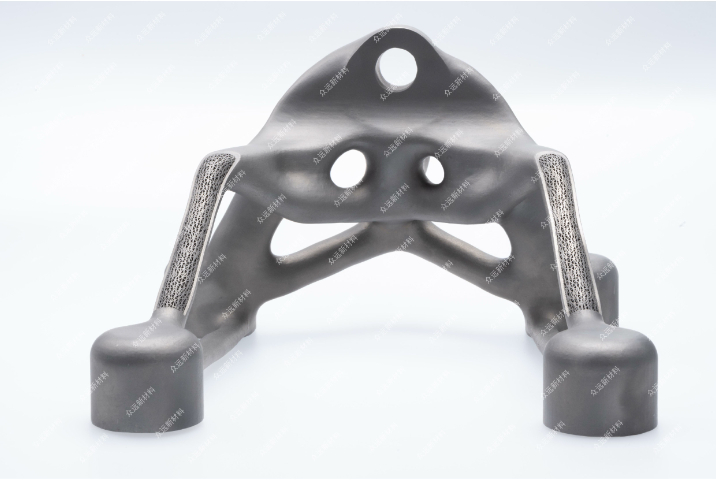
电子束熔化(EBM)在真空环境中利用高能电子束逐层熔化金属粉末,其能量密度可达激光的10倍以上,特别适合加工高熔点材料(如钛合金、钽和镍基高温合金)!EBM的预热温度通常为700-1000℃,可明显降低残余应力,避免零件开裂!例如,GE航空采用EBM制造LEAP发动机的燃油喷嘴,将传统20个零件集成为单件,减重25%,耐温性能提升至1200℃!但EBM的打印精度(约100μm)低于SLM,表面需后续机加工!此外,真空环境可防止金属氧化,但设备成本和维护复杂度较高,限制了其在中小企业的普及!钛合金粉末氧化膜薄,烧结时元素扩散更充分均匀。江西高温合金粉末合作
工业级铝合金粉末源头直供,宁波众远规格齐全,快速交付性价比高。青海铝合金粉末合作
纳米级金属粉末(粒径<100nm)使微尺度3D打印成为可能!美国NanoSteel的Fe-Ni纳米粉通过双光子聚合(TPP)技术打印出直径10μm的微型齿轮,精度达±200nm!应用包括MEMS传感器和微流控芯片:银纳米粉打印的电路线宽1μm,电阻率1.6μΩ·cm,接近块体银性能!但纳米粉的储存与处理极具挑战:需在-196℃液氮中防止氧化,打印环境需<-70℃!日本TDK公司开发的纳米晶粒定向技术,使3D打印磁性件的矫顽力提升至400kA/m,用于微型电机效率提升15%!青海铝合金粉末合作