商机详情 -
徐州矿山机械齿轮销售价格
精密齿轮的组成结构一般有轮齿、齿槽、端面、法面、齿顶圆、齿根圆、基圆和分度圆。一个齿轮的轮齿总数叫齿数,用Z表示。小齿轮的齿数可取为z1=20~40。开式(半开式)齿轮传动,由于轮齿主要为磨损失效,为使齿轮不致过小,故小齿轮不亦选用过多的齿数,一般可取z1=17~20。齿轮的模数由于齿轮的分度圆直径d可由其周长zp确定,即d=zp/π。为便于设计、计算、制造和检验,令p/π=m,m称为齿轮的模数,并已标准化。它是决定齿轮大小的主要参数。分度圆直径d=mZ,所以m=d/z。齿轮的压力角α即分度圆压力角,并规定其标准值为α=20°。它是决定齿轮齿廓形状的主要参数。分度圆直径d=mZ/cosβ压力角rb=rcosα=1/2mzcosα在两齿轮节圆相切点P处,两齿廓曲线的公法线(即齿廓的受力方向)与两节圆的公切线(即P点处的瞬时运动方向)所夹的锐角称为压力角,也称啮合角。对单个齿轮即为齿形角。标准齿轮的压力角一般为20”。在某些场合也有采用α=14.5°、15°、22.50°及25°等情况。齿顶高系数和顶隙系数:h*a、C*两齿轮啮合时,总是一个齿轮的齿顶进入另一个齿轮的齿根,为了防止热膨胀顶死和具有储成润滑油的空间,要求齿根高大于齿顶高。为次引入了齿顶高系数和顶隙系数。齿轮在传动中的应用很早就出现了。徐州矿山机械齿轮销售价格
齿轮
润滑方式:齿轮传动的润滑方式,主要取决于齿轮圆周速度的大小。1)对于开式齿轮及低速(v<0.8~2m/s)、轻载、不是很重要的闭式齿轮传动,可定期人工加润滑油或润滑脂。2)对于v=2~12m/s的闭式齿轮传动,采用浸油润滑。大齿轮浸入油池,借助齿轮传动将油带入啮合表面。对于圆柱齿轮,浸油深度以1~2个齿高为宜,比较大浸油深度不超过大齿轮分度圆半径的1/3。油池中的油量与传递功率大小有关,单级传动为0.35~0.7L/kW,多级传动按级数成倍增加。当多级传动中低速级齿轮浸油深度合适,而高速级大齿轮未能浸入油中时,可采用带油轮给高速级大齿轮供油。油池深度一般不应小于30~50mm,以防止齿轮转动时将油池底部的杂质搅起,造成润滑油不洁,加剧齿面磨损。油池中应有充足的油量,以保证散热。3)对于v>12m/s的闭式齿轮传动,宜采用喷油润滑,将一定压力的润滑油喷射到轮齿啮合面。当w≤25m/s时,喷嘴位于轮齿啮入或啮出边均可;当v≥25m/s时,喷嘴应位于啮出一边,及时冷却刚啮合后的轮齿,并进行润滑。喷油润滑供油充分、连续,宜用于高速、重载的重要齿轮传动徐州矿山机械齿轮销售价格齿轮传动系统通常需要润滑油来减少摩擦和磨损。
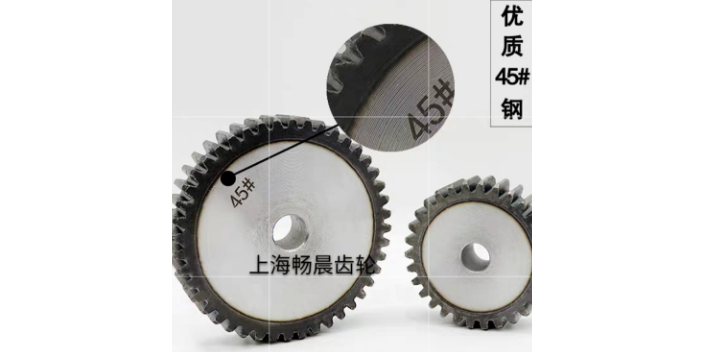
齿轮传动基本原理:通过两个齿轮之间的揉捏部分传递功率,齿轮副传递运动和动力。它是现代设备中应用Z普遍的机械传动方式。其传动精度高、效率高、结构紧凑、工作可靠、寿命长传动精度高。如上所述,皮带传动不能保证准确的传动比,链条传动不能实现恒定的瞬时传动比。然而,现代常用的渐开线齿轮传动比在理论上是准确不变的。这不*是精密机械和仪器的关键要求,也是降低动载荷、实现高速重载平稳传动的重要条件。齿轮传动的功率范围很宽,从0.001w到60000kw;圆周速度可以很低,也可以高达150m/s,这很难与皮带传动和链条传动相比。
齿轮这种配件在很多的设备上面都可以看到,而且大家不要小看了这些配件,它们的作用是挺大的。畅晨高精密齿轮加工是非常有讲究的,企业在生产的时候会采用相应的方法去进行操作,齿轮加工方法也是比较多的,但是一般两种方法是比较常见的。本文主要给大家介绍的是齿轮加工的两种方法,我们会把方法介绍的非常详细以供大家去进行选择。加工方法一:是仿形法(又叫成形法),它是逐齿切削的且不连续,所以精度和效率都很低,比较少用。加工方法二:是范成法(又叫展成法),它是利用一对齿轮的啮合原理来加工齿轮的,加工出来的齿轮精度较高,很常用。但常用的范成法加工齿轮有一个无法回避的问题就是根切现象指的就是当齿轮的齿数<17时,齿轮的根部被齿轮刀切去一部分,且齿数越小,根切现象越严重(这就使齿轮传力能力下降)。因此为了避免加工齿轮的根切现象的发生,一般齿轮的齿数选择17。两种方法相信大家都了解了,相对来讲第二种方法使用的是比较多一些的,因为第二种方法使用起来更好,但是即使更好在使用的时候也要多注意,按照正确的方法去进行操作。齿轮通常由金属材料制成,如钢或铜。
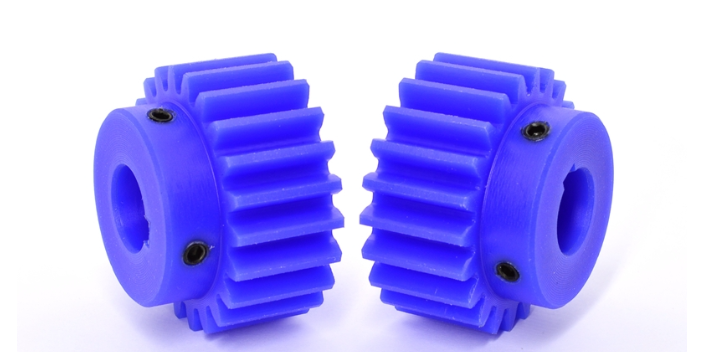
齿轮铸件也被称为铸钢齿轮这是因为大多数的齿轮都是由铸钢制造的。在此,我分享一些有关生产齿轮铸件和相关的热处理信息。齿轮铸件的重量通常从几公斤到数吨不等。齿轮铸件的材料通常使用高碳铸钢,也有些使用含铬、镍、钼的合金钢,以达到很高的抗拉强度。通常大齿轮比小齿轮的物理需求低。关于铸造工艺,通常地板成型工艺就适用并能满足正常需求。至于铸钢齿轮,如从动齿轮,齿轮和惰轮,使用石英砂的地板成型工艺是不错的选择。为什么呢,因为齿轮的大多数的部位都需要加工。所以,你不需要使用更高的铸造工艺。此外,关于中、大型钢铸件,使用石英砂的地板成型工艺几乎只有这个选择。关于热处理,当然,所有钢铸件都必须标准化以消除内部压力。齿轮铸件的某些部位可以焊接。如果铸造厂焊接铸件,必须对焊接位置退火。如果滚齿后硬度极高,你可以再次退火以降低硬度并消除内部硬点。在加工和滚齿后,齿轮淬火或称之为硬化处理,以提高齿轮齿的表面硬度。对于小齿轮,你可以做渗碳处理。对于大型从动齿轮,你可以做表面淬火处理。没有经过硬化处理的齿轮寿命很短,只几个星期到几个月由于齿轮铸件对材料、缺陷、加工及热处理的要求更高。齿轮可以通过齿轮齿形来分类,如直齿轮、斜齿轮和螺旋齿轮。淮安矿山机械齿轮供应商
上海畅晨机械设备有限公司销售的齿轮质量上乘。徐州矿山机械齿轮销售价格
高精度齿轮加工工艺特点:精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(一)高精度齿轮加工工艺路线高精度齿轮,材料为40Cr,精度为6-5-5级。(二)高精度齿轮加工工艺特点(1)定位基准的精度要求较高,作为定位基准的内孔其尺寸精度标注为φ85H5,基准端面的粗糙度较细,为Ra1.6μm,它对基准孔的跳动为0.014mm,这几项均比一般精度的齿轮要求为高,因此,在齿坯加工中,除了要注意控制端面与内孔的垂直度外,尚需留一定的余量进行精加工。精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(2)齿形精度要求高6-5-5级。为满足齿形精度要求,其加工方案应选择磨齿方案,即滚(插)齿-齿端加工-高频淬火-修正基准-磨齿。磨齿精度可达4级,但生产率低。本例齿面热处理采用高频淬火,变形较小,故留磨余量可缩小到0.1mm左右,以提高磨齿效率。徐州矿山机械齿轮销售价格