商机详情 -
徐州船用齿轮齿轮翻砂零部件加工
成型和磨齿也属于齿轮的成型法,因为砂轮不容易修整,所以用的比较少。第三步滚齿属于展成加工,工作原理相当于一对斜齿轮的啮合。齿轮滚刀的原型是大螺旋角的斜齿轮。因为齿数很少(通常齿数为z=1)且齿很长,所以在轴的周围形成一个螺旋角很小的蜗杆。经过开槽和铲齿,就成了有刃口和铲角的滚刀。剃齿是大规模生产中非硬化齿轮表面的常用精加工方法。其工作原理是利用剃齿刀与被加工齿轮自由啮合,借助两者之间的相对滑动,将齿面上非常细小的切屑刮掉,从而提高齿面的精度。剃齿也可以形成鼓形齿,改善牙齿接触区域的位置。齿轮传动系统可以实现连续传动和间歇传动。徐州船用齿轮齿轮翻砂零部件加工
齿轮
变速箱坏了的表现和原因:故障现象:在行驶的过程中,加油时听到发动机空转的声音,但加速却很迟滞,车子没有明显的速度提升。故障原因:离合器或无级变速器(内部钢带)打滑,表明汽车当前工作元件过量的滑动,导致元件快速的烧损。离合器本就是损耗件,在用车过程中会出现磨损问题,磨损严重会出现打滑的问题。故障现象:行驶过程中,换挡会感觉明显顿挫、抖车故障原因:由于变速箱油温过高,内部出现顽固性脏污和杂质,在阀体行程堵塞,导致变速箱顿挫。故障现象:在行驶过程中,变速器锁在某一挡位,不再换挡。故障原因:变速箱的输入、输出信号不正确,或者是各元件本身或线路不良导致,有时也会有变速箱电脑和其他系统电脑的通信有问题而产生,或是档位电磁阀损坏导致档位锁止。镇江差速器齿轮机械配件齿轮可以根据齿数和模数来分类。
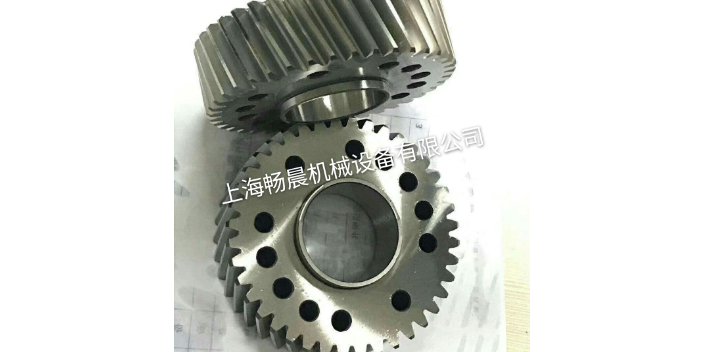
齿轮可按齿形、齿轮外形、齿线形状、轮齿所在的表面和制造方法等分类。齿轮的齿形包括齿廓曲线、压力角、齿高和变位。渐开线齿轮比较容易制造。另外,齿轮还可按其外形分为圆柱齿轮、锥齿轮、非圆齿轮、齿条、蜗杆蜗轮;按齿线形状分为直齿轮、斜齿轮、人字齿轮、曲线齿轮;按轮齿所在的表面分为外齿轮、内齿轮;按制造方法可分为铸造齿轮、切制齿轮、轧制齿轮、烧结齿轮等。齿轮的制造材料和热处理过程对齿轮的承载能力和尺寸重量有很大的影响。20世纪50年代前,齿轮多用碳钢,60年代改用合金钢,而70年代多用表面硬化钢。按硬度,齿面可区分为软齿面和硬齿面两种。软齿面的齿轮承载能力较低,但制造比较容易,跑合性好,多用于传动尺寸和重量无严格限制,以及小量生产的一般机械中。因为配对的齿轮中,小轮负担较重,因此为使大小齿轮工作寿命大致相等,小轮齿面硬度一般要比大轮的高。硬齿面齿轮的承载能力高,它是在齿轮精切之后,再进行淬火、表面淬火或渗碳淬火处理,以提高硬度。但在热处理中,齿轮不可避免地会产生变形,因此在热处理之后须进行磨削、研磨或精切,以消除因变形产生的误差,提高齿轮的精度
精密齿轮精密齿轮重量轻,具有自润滑性,因此是金属和其他材料制成的齿轮的较好替代品。精密齿轮是设备中不可或缺的部件,起着关键作用,因此用于生产精密齿轮的尼龙材料要求性能更高。与金属合金等材料制成的齿轮相比,尼龙材料制成的齿轮重量更轻,尼龙材料制成的齿轮体积更大,机械效率更高。采用增韧尼龙材料制作的精密齿轮易于加工,不需要多次加工即可得到尺寸*确的齿轮。该材料具有自润滑性能,可延长使用寿命,减少维护。尼龙齿轮用增韧尼龙材料具有以下优点:1.钢化尼龙可以长时间承受150C的高温。2.耐低温性-30C保持良好的抗冲击性和韧性。3.良好的抗弯性和柔韧性,可高频反复折叠。4.性能稳定,产量可提高5%左右。5.材料颜色和性能可根据客户要求定制上海齿轮加工厂家哪家好?
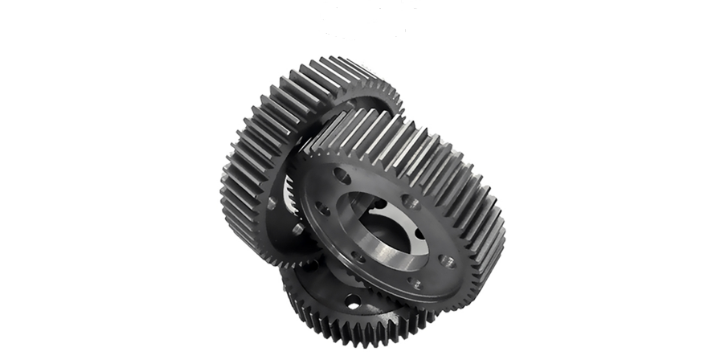
精密齿轮的功能和特点:精密齿轮是工业传动领域不可缺少的机械部件。精密齿轮有很多种类型,不同类型的齿轮具有不同的工作特性。精密齿轮的功能和特点是什么?让我们一起来看看。1.齿轮的功能和类型齿轮传动是机械设备的重要组成部分,具有传递动力和变速换向的功能。齿轮类型:根据齿轮传动设计,轴按相互发展方向可分为以下三类:平行轴传动、相交轴传动和交织轴传动。由平行轴驱动的齿轮包括正齿轮、斜齿轮和人字齿轮。相交轴传动齿轮包括直锥齿轮、螺旋锥齿轮和螺旋锥齿轮。交错轴传动齿轮包括双曲线齿轮、蜗轮和斜齿圆柱齿轮。2.齿轮的工作特性:不同类型的齿轮具有不同的工作特性,如:直齿圆柱齿轮传动,齿面接触线为平行于轴线的直线,啮合齿沿整个齿宽接触或分离在一起,会产生冲击和噪音。为了克服这一缺点,生产了锥齿轮、螺旋齿轮、曲线齿轮、锥齿轮和双曲线齿轮,以实现平滑传动,降低冲击和噪音。在一种情况下,接触线的总长度比正齿轮在啮合区域的总长度长。同时几个齿啮合在一起,啮合的零件比正齿轮多,从而降低了齿面的比压,增加了齿轮传动的承载能力,延长了使用寿命。齿轮传动系统可以实现单向和双向传动。上海铜齿轮齿轮报价
一般齿轮模数是多少吗?徐州船用齿轮齿轮翻砂零部件加工
齿轮维护(1)标准控制用标准齿轮一般由专门的人员保管,以保证各项参数的准确性。(2)标准齿轮与检验用标准齿轮,应用十次以后应使用标准控制用标准齿轮检查校准,即使在减少生产量期间,标准齿轮**长间隔不超过5年。(3)正常生产周期内检查用标准齿轮用标准齿轮重新检定的间隔不超过6个月,生产量减少期间可以由质量部门延长检定周期,但**长周期不能超过9个月。如果用标准齿轮检查印痕超出印痕极限,检查用标准齿轮作废。重新检查显示当误差超过±0.013时,检验用标准齿轮的分配侧隙应重新标记。检查用标准齿轮的替换需要质量部门的批准。所有的印痕和侧隙检验记录应是检查用标准齿轮批准文件的主要部分应由质量部门保存。。标准齿轮在12个月的间隔内应用于校验齿轮测量机的零点。随着标准齿轮的建立、使用,将从根本上改变传统的螺旋锥齿轮的加工方式,节约加工成本,缩短加工周期,提高装配试车后齿轮的啮合质量。徐州船用齿轮齿轮翻砂零部件加工