商机详情 -
无锡减速电机齿轮翻砂零部件加工
高精密齿轮的齿面类型:齿轮是能互相啮合的有齿的机械零件,它在机械传动及整个机械领域中的应用极其普遍.高精密齿轮的齿面主要有哪几种类型?相信对于这个问题很多人都不一定了解,那么下面就跟小编一起来了解一下吧。精密齿轮按齿面硬度可区分为软齿面和硬齿面两种。硬齿面齿轮的承载能力高,是在精切之后,再进行淬火、表面淬火或渗碳淬火处理,以提高硬度。软齿面齿轮承载能力较低,但制造比较容易,跑合性好,多用于传动尺寸和重量无严格限制,以及小量生产的一般机械中。精密齿轮的强度设计是从考虑润滑条件的齿面压力和齿根强度两个方面进行的。随着技术的发展和计算机的应用,世界传动技术的发展趋于采用硬齿面。据统计,由于硬齿面齿轮的采用地促进了机器的重量轻、小型化和质量性能的提高,使机器工作速度提高了一个等级。齿轮的齿数决定了传动比例。无锡减速电机齿轮翻砂零部件加工
齿轮
工作前的检查:a.泵的各紧固件是否牢固。b.主动轴转动是否轻重均匀一致。c.进出管道的阀门是否打开。d.泵的旋转方向是否符合要求。e.初次使用前应向泵内注入适量介质。工作时的维护:a.注意泵的压力表及真空表的读数应符合该泵所规定的技术规范以内。b.当泵在运转中有不正常的噪音或温升过高时,应立即停泵检查。c.一般情况下,不得任意调整安全阀,如需调整时,要用仪器校正。使安全阀的截止压力为泵d.额定压力的1.5-2倍。4、泵的停止a.切断电源。b.关闭进出管道阀门上海粉末冶金齿轮生产订做苏州齿轮加工厂家哪家好?
齿轮为什么会产生噪音:齿轮作为重要的零部件在运行一段时间后会磨损。如果磨损严重,则更直接的表现是噪声的产生。齿轮噪音的出现对工作有很好的影响。需要更换或重新安装它。引起齿轮噪音的主要因素是什么?由于动态啮合力的激发,齿轮系统振动,从而引起齿轮系统的振动和噪音。因此,齿轮系统的噪声强度不*与轮齿的动态激振力有关,而且与轮体,传动轴,轴承及变速箱的结构形式,动力特性等有关。它们之间的动态啮合力的特性是相关的。具体而言,引起齿轮噪声的主要因素有:1、工作条件,齿轮类型,设计参数,加工和装配精度以及误差对动态啮合力的影响;2、根据齿轮的类型建立齿轮系统,分析系统在动态激振力作用下的振动形式;3、齿轮系统各部件的振动状态,从啮合齿轮齿到箱体表面的振动的传播过程和传播特性;4、对于加速噪声,需要讨论它们如何通过机柜传播到外部。
设计准则:齿轮传动的不同失效形式在一对齿轮上面不大可能同时发生,但却是互相影响的。例如齿面的点蚀会加剧齿面的磨损,而严重的磨损又会导致轮齿折断。在一定条件下,由于轮齿折断、齿面点蚀失效形式是主要的。因此,设计齿轮传动时,应根据实际工作条件分析其可能发生的主要失效形式,以确定相应的设计准则。对于闭式软齿面(硬度≤350HBW)齿轮传动.润滑条件良好,齿面点蚀将是主要的失效形式,在设计时通常按齿面接触疲劳强度设计,再按齿根弯曲疲劳强度校核。对于闭式硬齿面(硬度>350HBW)齿轮传动,抗点蚀能力较强,轮齿折断的可能性大,在设计计算时.通常按齿根弯曲疲劳强度设计,再按齿面接触疲劳强度校核。开式齿轮传动,主要失效形式是齿面磨损。但由于磨损的机理比较复杂,尚无成熟的设计计算方法,故只能按齿根弯曲疲劳强度计算,用增大模数10%~20%的办法加大齿厚,使它有较长的使用寿命,以此来考虑磨损的影响。齿轮传动系统可以实现正向和反向传动。
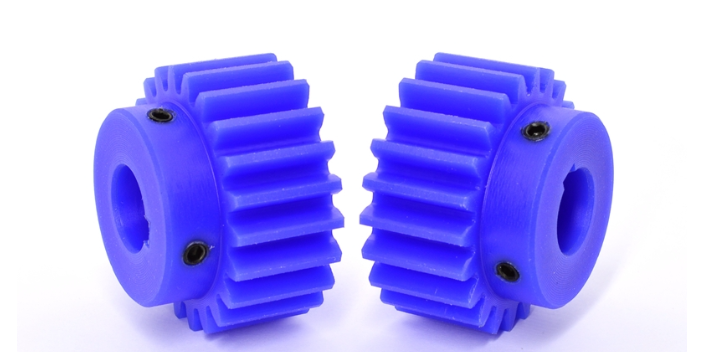
精密齿轮的功能和特点:精密齿轮是工业传动领域不可缺少的机械部件。精密齿轮有很多种类型,不同类型的齿轮具有不同的工作特性。精密齿轮的功能和特点是什么?让我们一起来看看。1.齿轮的功能和类型齿轮传动是机械设备的重要组成部分,具有传递动力和变速换向的功能。齿轮类型:根据齿轮传动设计,轴按相互发展方向可分为以下三类:平行轴传动、相交轴传动和交织轴传动。由平行轴驱动的齿轮包括正齿轮、斜齿轮和人字齿轮。相交轴传动齿轮包括直锥齿轮、螺旋锥齿轮和螺旋锥齿轮。交错轴传动齿轮包括双曲线齿轮、蜗轮和斜齿圆柱齿轮。2.齿轮的工作特性:不同类型的齿轮具有不同的工作特性,如:直齿圆柱齿轮传动,齿面接触线为平行于轴线的直线,啮合齿沿整个齿宽接触或分离在一起,会产生冲击和噪音。为了克服这一缺点,生产了锥齿轮、螺旋齿轮、曲线齿轮、锥齿轮和双曲线齿轮,以实现平滑传动,降低冲击和噪音。在一种情况下,接触线的总长度比正齿轮在啮合区域的总长度长。同时几个齿啮合在一起,啮合的零件比正齿轮多,从而降低了齿面的比压,增加了齿轮传动的承载能力,延长了使用寿命。齿轮传动系统可以实现正向和反向旋转。宿迁工业机器人齿轮销售价格
上海畅晨机械设备有限公司主营产品包括齿轮,批发价格优惠。无锡减速电机齿轮翻砂零部件加工
成型和磨齿也属于齿轮的成型法,因为砂轮不容易修整,所以用的比较少。第三步滚齿属于展成加工,工作原理相当于一对斜齿轮的啮合。齿轮滚刀的原型是大螺旋角的斜齿轮。因为齿数很少(通常齿数为z=1)且齿很长,所以在轴的周围形成一个螺旋角很小的蜗杆。经过开槽和铲齿,就成了有刃口和铲角的滚刀。剃齿是大规模生产中非硬化齿轮表面的常用精加工方法。其工作原理是利用剃齿刀与被加工齿轮自由啮合,借助两者之间的相对滑动,将齿面上非常细小的切屑刮掉,从而提高齿面的精度。剃齿也可以形成鼓形齿,改善牙齿接触区域的位置。无锡减速电机齿轮翻砂零部件加工