商机详情 -
盐城工业机器人齿轮加工来图定做
精密齿轮的加工原理及工艺流程介绍: 精密齿轮加工工艺流程:锻造、正火、粗加工零件、余量精加工零件、滚齿、倒角、开槽键槽、去毛刺、剃齿、热处理、齿面硬化、磨削、绗缝、检验。精密齿轮加工原理:1、滚齿原理:滚齿加工是根据展成法技术原理进行加工齿轮。它是通过一对相互交错使用螺旋设计齿轮副啮合实现滚动的过程,一个具有螺旋齿轮齿数减少到1-4个齿,其螺旋角很大→蜗杆→开槽、铲背→滚刀用传动链将滚刀主轴与工作台要联系起来,刀具可以旋转1个齿—工件位置转过1个齿→共轭的齿面;滚刀轴向工作进给系统运动→加工出全齿需要的运动:形成渐开线齿廓的展成运动和形成直线形齿长的运动A2上海畅晨机械设备有限公司销售的齿轮拥有完善的售后服务。盐城工业机器人齿轮加工来图定做
齿轮
如何避免精密齿轮的齿向误差:精密齿轮的工作原理主要是通过两个齿轮的连续啮合来传递动力。因此,精密齿轮在生产过程中要求非常严格。如果齿轮的齿向有小问题,齿轮就不能正常工作。下面介绍如何避免精密齿轮的齿差。精密齿轮的齿向是齿轮制造商在齿轮生产过程中设计的两条较小的齿线。这两条齿线直接影响齿轮的接触精度。这也是齿轮检验的重要步骤之一。齿轮生产中会出现齿轮齿廓误差,这是因为齿轮生产厂家在齿轮生产技术上存在一些不足。齿轮制造商在生产齿轮时选择滚刀方法。如果长期使用滚刀法,技师会有熟练程度,很难纠正。因为一些先进的齿轮生产设备成本更高,齿轮厂家不愿意更换。所以齿轮齿向的问题,厂家是清楚的,但是解决不了。为了更好的避免轮齿误差,只能依靠技术人员的经验来解决。齿轮制造商生产的锥齿轮需要非常高的齿轮传动能力。所以生产过程中不能有小差错。齿轮生产厂家都知道斜齿轮误差产生的原因有很多,所以在齿轮生产中,要注意很多方面,制定一系列合理的加工方案,将齿轮齿误差降低到较低的水平。提高齿轮生产合格率,齿轮传动能力越来越强。南京船用齿轮齿轮异型模具苏州齿轮加工厂家哪家好?
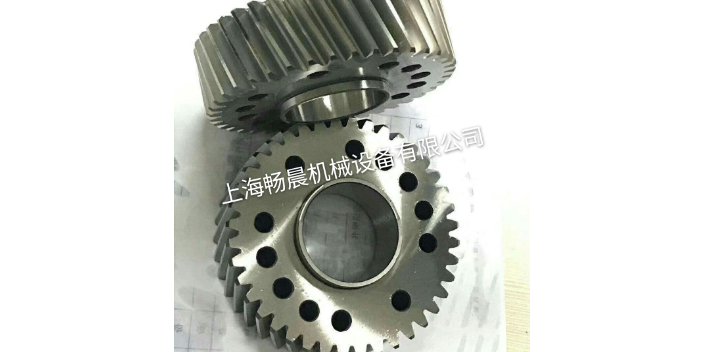
齿轮模数计算公式:齿轮模数怎么算?齿轮模数的计算公式是什么?1.斜齿轮模数的计算公式:a、计算分度圆直径Do=(齿数Z*模数m)/三角函数cosBb、直径计算Dk=((齿数Z*模数m)/三角函数cosB)+(模数m*2)c、计算齿轮一周的周长Z=分度圆直径Do*pi注:齿轮中心点到齿条底部安装中心距的计算:安装中心距Hb=(分度圆直径Do/2)+咬合中心线Ho。2.直齿轮模数的计算公式:a、分度圆直径技术Do=齿数Z*模数mb、直径计算Dk=(齿数Z*模数m)+(模数m*2)c、计算齿轮一周的周长Z=分度圆直径Do*pi注:齿轮中心点到齿条底部安装中心距的计算:安装中心距Hb=(分度圆直径Do/2)+咬合中心线Ho。
齿轮齿条传动位置精度齿轮齿条传动位置精度一般小于0.1mm。齿轮齿条传动优点:承载力大,齿轮齿条传动精度较高,可达0.1mm,可无限长度对接延续,传动速度可以很高,>2m/s;缺点:加工安装精度差,传动噪音大,磨损大。用途:大版面钢板、玻璃数控切割机,建筑施工升降机可达30层楼高。(1)传递动力大、效齿轮传动的特点。齿轮传动用来传递任意两轴间的齿轮和动力,其圆周速度可达到300m/s,传递功率可达105KW,齿轮直径可从不到1mm到150m以上,是现代机械中应用广的一种机械传动。(2)寿命长,工作平稳,可靠性高;(3)能保证恒定的传动比,能传递任意夹角两轴间的运动。齿轮传动与带传动相比主要缺点有:齿轮齿条:制造、安装精度要求较高,因而成本也较高;传动带:不宜作远距离传动齿轮运转的平稳性受到重视。
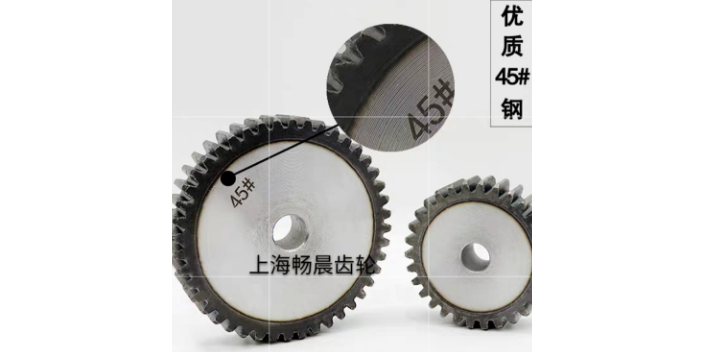
高精度齿轮加工工艺特点:精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(一)高精度齿轮加工工艺路线高精度齿轮,材料为40Cr,精度为6-5-5级。(二)高精度齿轮加工工艺特点(1)定位基准的精度要求较高,作为定位基准的内孔其尺寸精度标注为φ85H5,基准端面的粗糙度较细,为Ra1.6μm,它对基准孔的跳动为0.014mm,这几项均比一般精度的齿轮要求为高,因此,在齿坯加工中,除了要注意控制端面与内孔的垂直度外,尚需留一定的余量进行精加工。精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(2)齿形精度要求高6-5-5级。为满足齿形精度要求,其加工方案应选择磨齿方案,即滚(插)齿-齿端加工-高频淬火-修正基准-磨齿。磨齿精度可达4级,但生产率低。本例齿面热处理采用高频淬火,变形较小,故留磨余量可缩小到0.1mm左右,以提高磨齿效率。齿轮通常由金属材料制成,如钢或铜。盐城45#钢齿轮钢件铸造
齿轮传动系统可以实现高效传动和低噪音传动。盐城工业机器人齿轮加工来图定做
齿轮油泵使用规定电压:1.线路电压不超过抽液泵铭牌上所规定电压的±10%方可使用。2、齿轮油泵如何装备开箱后接上电动机(1)并紧接连电机(2)使之泵体与电机为一体3.上接好出水轮管3、齿轮油泵使用前检查各部件外型完好才能开机使用。4、齿轮油泵不宜作空运转,使用时,抽吸完毕,即停泵,否则会加速叶轮密封件轴承等磨损。也可能磨损泵管,因本泵电机空载转速可达10000转/分。5、齿轮油泵及时调换电刷,电刷磨损到将不能使用时,须及时调换(2只电刷同时调换)否则会使电刷与换向器接触不良引起坏损,损坏换向器,严重时会烧坏电枢。6、齿轮油泵在下列情况下不得使用,在使用过程中如发现绝缘损坏,电源线工电缆护套破裂,插头插座开裂或接触不良,以及断续运转,出现火花等故障时,电机外壳操作时,应立即进行修理。在未修复前不得使用。7、齿轮油泵防止过载,使用时,凡遇转速异常或降低时,应即停机检查是否有杂物卡住叶轮或电机是否发生故障,抽液泵因故刹车时必须立即切断电源。8、齿轮油泵使用工具要爱惜,所有抽涂泵要小心轻放避免受到冲击。盐城工业机器人齿轮加工来图定做