商机详情 -
菠萝浓缩果汁加工生产线定做
原料检测是上海果丰质量控制体系的重要环节。公司依据《GB 2763-2021食品中农药很大残留限量》及客户定制标准,构建了包含微生物、理化指标及感官评价的三级检测体系。以树莓果酒生产线为例,原料检测涵盖四大维度:微生物指标:菌落总数≤500CFU/g,大肠菌群≤30MPN/100g,沙门氏菌、志贺氏菌不得检出;理化指标:总酸度3.5%-4.2%,可溶性固形物≥12%,重金属(铅、砷)含量低于国标限值的50%;感官评价:通过色差仪量化果皮色泽(L值≥35,a值≥10),人工筛选剔除霉变、机械损伤果粒;农药残留:采用LC-MS/MS技术检测64种常见农药,检测限低至0.01mg/kg。在内蒙古番茄酱生产线项目中,果丰机械曾因检测出某批次原料多菌灵超标0.03mg/kg,果断终止合作并协助供应商整改种植流程,避免了批量质量事故。柑橘加工生产线剥皮去核,得到纯净柑橘果肉。菠萝浓缩果汁加工生产线定做
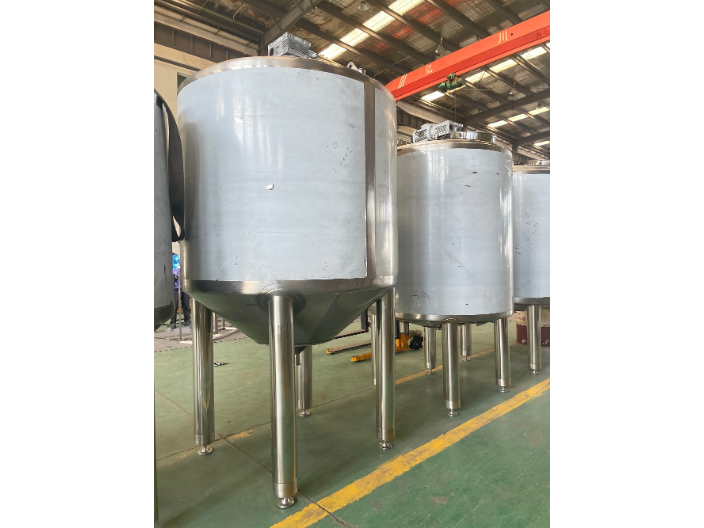
柑橘加工对卫生要求较高,需防范水蒸气、废水和腐蚀性介质的影响。上海果丰的清洗系统采用三级过滤设计,在甘肃枸杞粉生产线中使单次清洗用水量减少40%,同时保证清洗水浊度稳定在5NTU以下。设备材质方面,其全线采用316L不锈钢,在山东苹果汁生产线应用中,经100次循环消毒后设备表面无腐蚀现象。针对高酸度原料,果丰研发的CIP清洗系统通过128个喷头实现360度无死角覆盖,配合奥克泰士过氧化氢银离子复合消毒剂,使微生物指标较传统设备降低90%。在出口欧盟的柑橘制品检测中,其菌落总数始终低于10CFU/g,远超国际标准。宁夏菠萝果汁加工生产线哪家好果蔬加工生产线智能预测维护,减少停机时间。
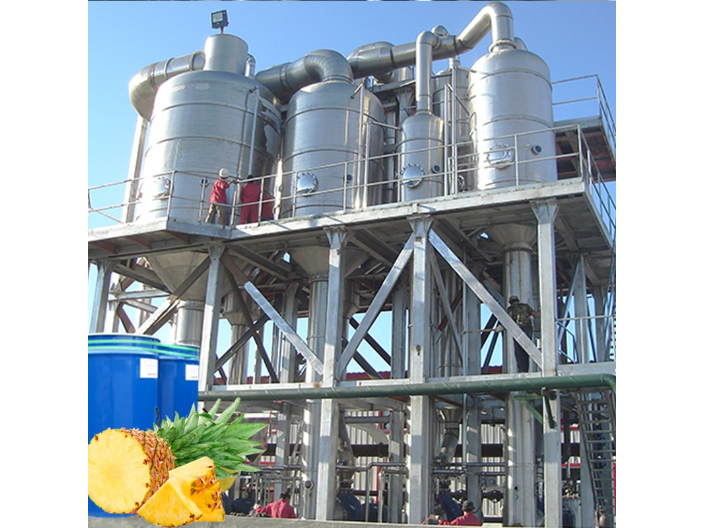
刺梨汁pH值3.2-3.8,属高酸食品,但耐热芽孢菌的存在仍对杀菌工艺提出严苛要求。果丰机械引进德国克朗斯无菌管式杀菌机,采用“135℃/4秒”超高温瞬时杀菌(UHT)技术,结合蒸汽屏障式无菌保持系统,实现商业无菌标准(菌落总数<10CFU/mL)。在非洲肯尼亚的出口项目中,该设备通过双段套管式换热器,将升温时间从15秒缩短至8秒,减少热力对维生素C的破坏。配套的无菌灌装机采用电子束灭菌技术,对瓶口及瓶盖进行360°无死角杀菌,确保产品保质期从12个月延长至18个月,满足海运长途运输需求。
作为国家高新技术企业,上海果丰机械设备有限公司持有47项配料加工领域专项技术,服务全球32个国家,打造了200余条自动化生产线。其客户涵盖大咖国际(蜜雪冰城)、沪上阿姨、格力预制菜等有名品牌,设备覆盖番茄、芒果、刺梨等154种果蔬加工场景。在技术创新方面,果丰与中科院过程工程研究所共建联合实验室,研发出纳米涂层保鲜技术,使芒果干维生素C保留率达72%,较传统工艺提升41%。其“数字孪生平台”可模拟不同工艺参数对产品质量的影响,帮助客户快速优化生产方案。例如,通过调整酶解温度参数,系统预测出汁率将提升1.2%,为企业创造明显经济效益。果蔬加工生产线灵活配置,适应多种加工需求。
果丰机械的智能控制系统以PLC为重心,集成SCADA数据采集与MES制造执行系统,形成覆盖全生产线的神经网络。在内蒙古番茄加工项目中,系统通过128个传感器节点实时采集温度、压力、流量等数据,利用AI算法预测设备故障与质量波动。例如,当破碎机轴承温度超过预设阈值时,系统自动触发降温程序并调整转速,避免非计划停机。该系统使生产线综合效率(OEE)从78%提升至89%,非计划停机时间减少63%。控制系统还支持多品种、小批量生产的灵活切换。在越南平阳省工厂,果丰为可口可乐定制的NFC果汁生产线通过快速换模技术,可在30分钟内完成从芒果汁到橙汁的配方切换,较传统人工换模效率提升80%。系统内置的配方数据库包含2000余种果蔬原料特性参数,可自动生成很优加工方案。加工生产线快速冷却,锁住果蔬营养。新疆菠萝果汁加工生产线代加工
加工生产线自动分拣,减少人工干预。菠萝浓缩果汁加工生产线定做
果丰机械的自动化设备已覆盖称重、混合、过滤、灌装等重要环节。例如,其研发的智能搅拌系统通过压力传感器与变频电机联动,可根据物料粘度自动调节转速,避免传统设备因固定参数导致的搅拌不均或过度剪切问题。在云南某果酱生产线改造中,该系统使混合均匀度提升至98%,生产效率提高40%。从毫米级精度控制到全流程智能管理,上海果丰机械设备有限公司正以技术创新重新定义配料加工生产线的自动化上限。当消费者品尝一杯NFC果汁时,他们感受到的不*是新鲜滋味,更是一个由传感器、算法与执行机构共同编织的科技网络所带来的品质变革。菠萝浓缩果汁加工生产线定做