商机详情 -
贵州智能菠萝加工生产线定做
上海果丰机械设备有限公司将物联网技术深度融入生产线。在贵州刺梨加工项目中,其智能系统为每批原料赋予电子标签,全程追溯从采摘到灌装的28项关键参数。通过机器视觉技术,系统可实时检测果酱色泽、杂质等12项指标,检测速度达200件/分钟,较人工检测效率提升50倍。在5G+工业互联网应用中,果丰机械的远程运维平台可实时监控全球设备运行状态。工程师通过AR眼镜即可完成故障诊断与参数调整,在印度安得拉邦项目应用中,使设备维修响应时间从4小时缩短至30分钟。其数字孪生平台通过模拟不同工艺参数对产品质量的影响,帮助客户优化生产方案,例如通过调整酶解温度参数,使出汁率提升1.2%。桃杏李加工生产线烘干去湿,制成美味果干产品。贵州智能菠萝加工生产线定做
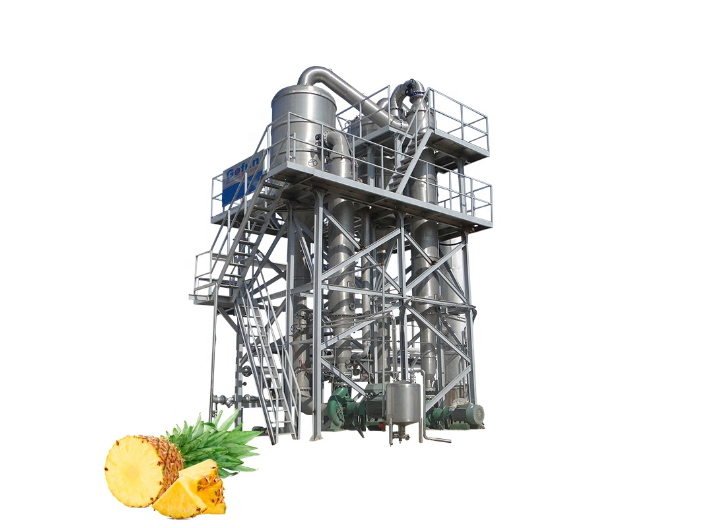
上海果丰机械设备有限公司在承接全球200余条果蔬加工生产线项目时,始终将原料采购视为“初道防线”。以杨梅奶茶果茶配料生产线为例,公司要求原料必须满足新鲜度、成熟度及农药残留三重标准:杨梅需采摘后24小时内进入预处理环节,成熟度控制在85%-90%以避免过熟导致出汁率下降;农药残留检测需符合欧盟EU 2018/848有机标准,对多菌灵、敌草隆等28种禁用物质实施零容忍。公司通过与新疆、云南等地200余家果蔬种植基地签订长期协议,建立“基地直供+第三方检测”双轨制,确保原料可追溯率达100%。在贵州刺梨加工项目中,果丰机械引入物联网溯源系统,每批原料附带电子标签,记录从采摘时间、温湿度到运输轨迹的17项关键数据,为后续加工参数调整提供依据。湖北菠萝果汁加工生产线规格加工生产线智能温控发酵,提升果蔬风味。
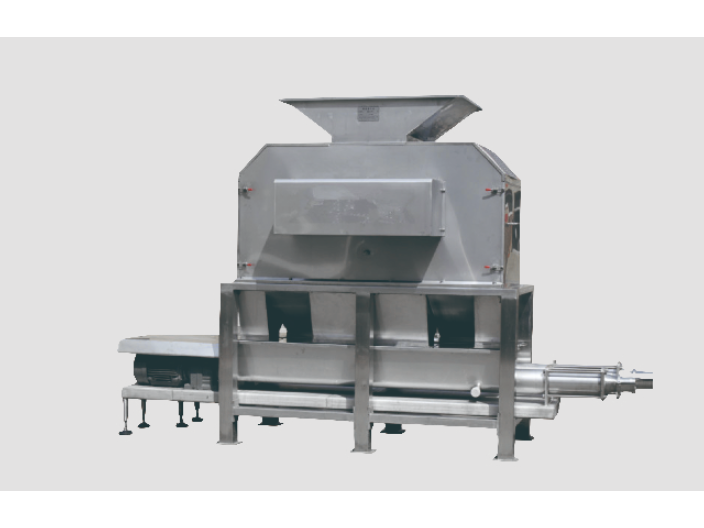
原料检测是上海果丰质量控制体系的重要环节。公司依据《GB 2763-2021食品中农药很大残留限量》及客户定制标准,构建了包含微生物、理化指标及感官评价的三级检测体系。以树莓果酒生产线为例,原料检测涵盖四大维度:微生物指标:菌落总数≤500CFU/g,大肠菌群≤30MPN/100g,沙门氏菌、志贺氏菌不得检出;理化指标:总酸度3.5%-4.2%,可溶性固形物≥12%,重金属(铅、砷)含量低于国标限值的50%;感官评价:通过色差仪量化果皮色泽(L值≥35,a值≥10),人工筛选剔除霉变、机械损伤果粒;农药残留:采用LC-MS/MS技术检测64种常见农药,检测限低至0.01mg/kg。在内蒙古番茄酱生产线项目中,果丰机械曾因检测出某批次原料多菌灵超标0.03mg/kg,果断终止合作并协助供应商整改种植流程,避免了批量质量事故。
作为国家高新技术企业,上海果丰机械设备有限公司持有47项柑橘加工领域专项技术,服务全球32个国家,打造了200余条智能化生产线。其客户涵盖大咖国际、沪上阿姨等有名品牌,设备覆盖柑橘、芒果、刺梨等154种果蔬加工场景。在技术创新方面,果丰与中科院过程工程研究所共建联合实验室,研发出纳米涂层保鲜技术,使柑橘制品保质期延长30%。公司计划到2026年实现所有生产线的AI自主决策,通过大数据分析优化工艺流程,将清洗环节能耗降低30%。从毫米级精度控制到全流程智能管理,上海果丰正以技术创新重新定义柑橘加工生产线的标准,为行业提供从“制造”到“智造”的升级范本。果蔬加工生产线自动填充,减少包装误差。
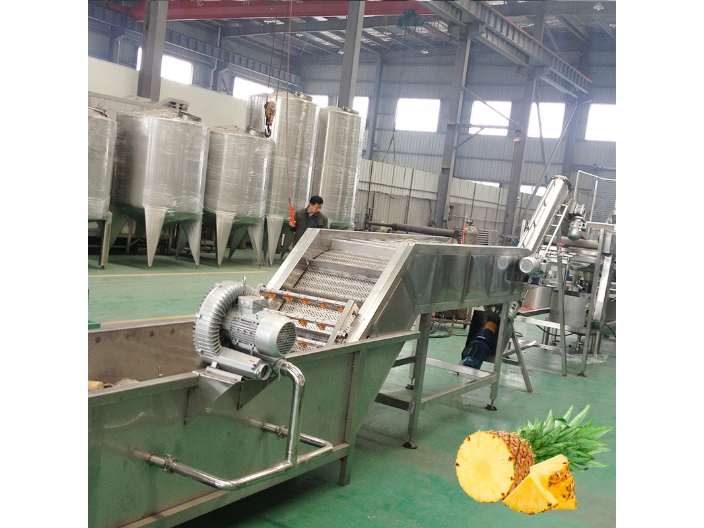
包装环节直接影响终端产品的货架期。果丰机械推出的“纳米涂层+气调包装”组合方案,在芒果片表面形成0.1μm厚度的壳聚糖膜,有效阻隔氧气;包装内充入75%氮气、20%二氧化碳、5%氧气的混合气体,抑制微生物繁殖。在马来西亚槟城项目现场,该包装使常温下芒果干保质期从6个月延长至12个月。储运阶段,果丰与冷链物流企业共建“温控云平台”,通过车载GPS与温湿度传感器实时回传数据。当运输车厢温度超过13℃时,系统自动触发预警并调整制冷功率。在非洲肯尼亚出口项目中,该系统将运输损耗率从18%降至3.7%,确保非洲消费者品尝到接近新鲜采摘的口感。加工生产线快速干燥,保持果蔬色泽。青海菠萝果干加工生产线
加工生产线定制化生产,满足市场个性化需求。贵州智能菠萝加工生产线定做
芒果加工对卫生标准的要求远超普通食品生产线。上海果丰的清洗系统采用三级过滤设计:一级过滤拦截果皮残渣,二级回收细小颗粒,三级反冲洗确保滤网清洁,在甘肃枸杞粉生产线中使单次清洗用水量减少40%,同时保证清洗水浊度稳定在5NTU以下。设备材质方面,其全线采用316L不锈钢,在山东苹果汁生产线应用中,经100次循环消毒后设备表面无腐蚀现象。针对芒果高糖特性,果丰研发的CIP清洗系统通过128个喷头实现360度无死角覆盖,配合奥克泰士过氧化氢银离子复合消毒剂,使微生物指标较传统设备降低90%,在出口欧盟的芒果制品检测中,菌落总数始终低于10CFU/g。贵州智能菠萝加工生产线定做